خبرونه

سکرو څنګه کولی شي د پوښ مقاومت او د لوړ دقیق پروسس کولو اړتیاوې پوره کړي؟

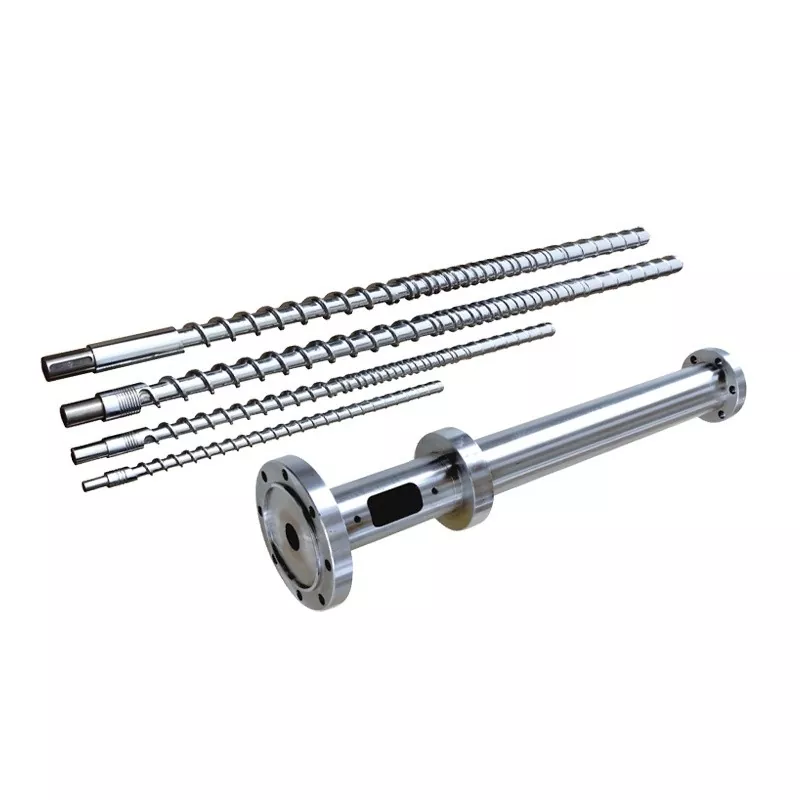
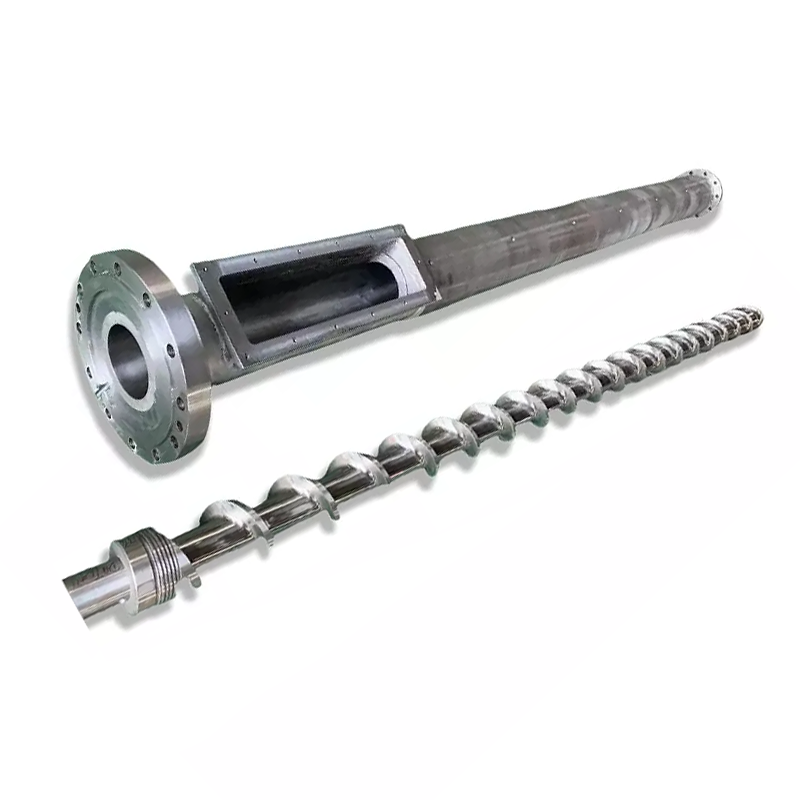
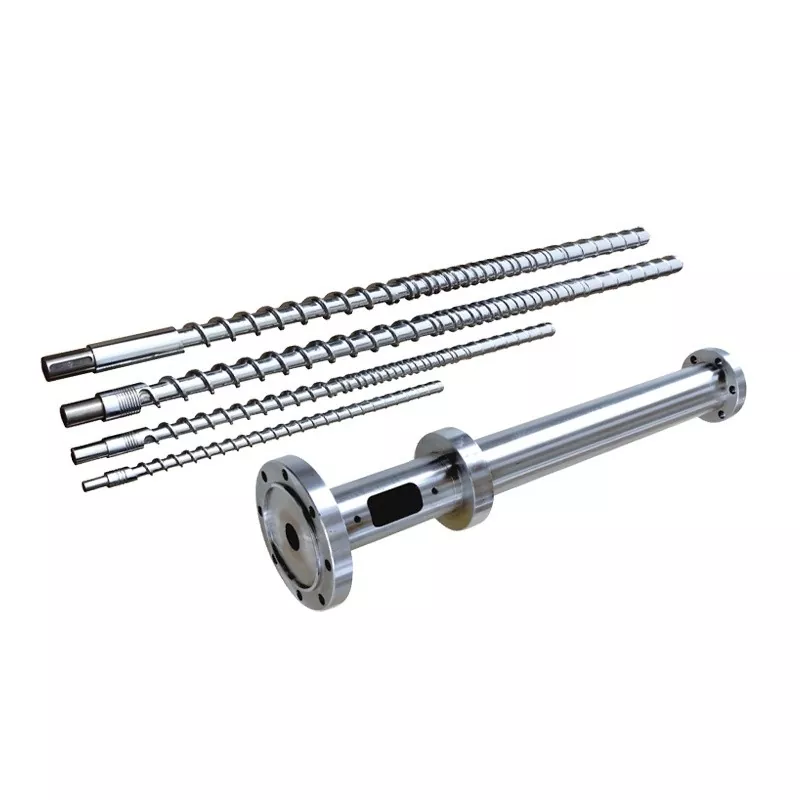
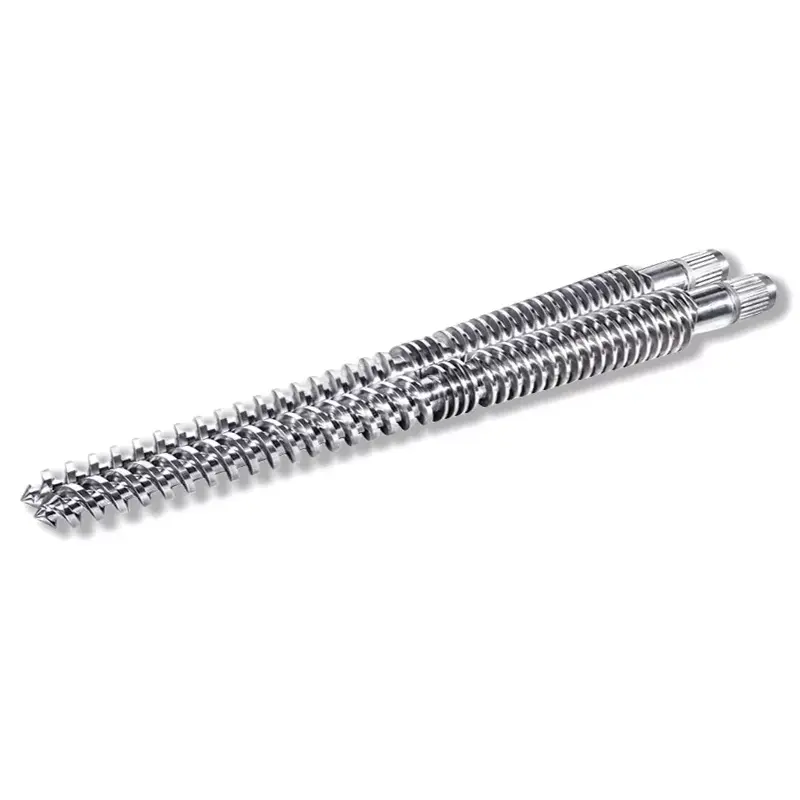
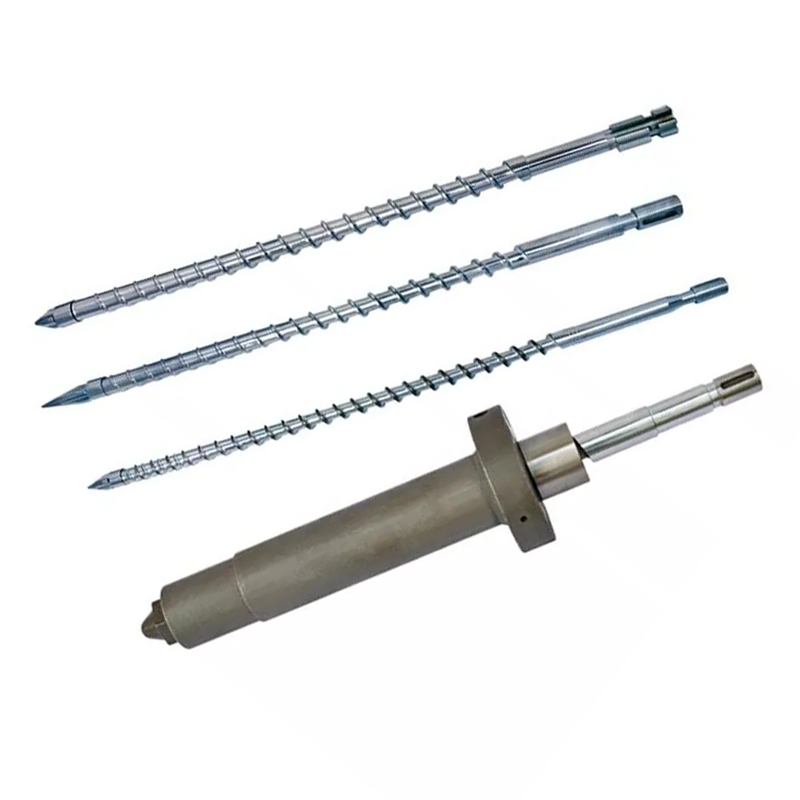
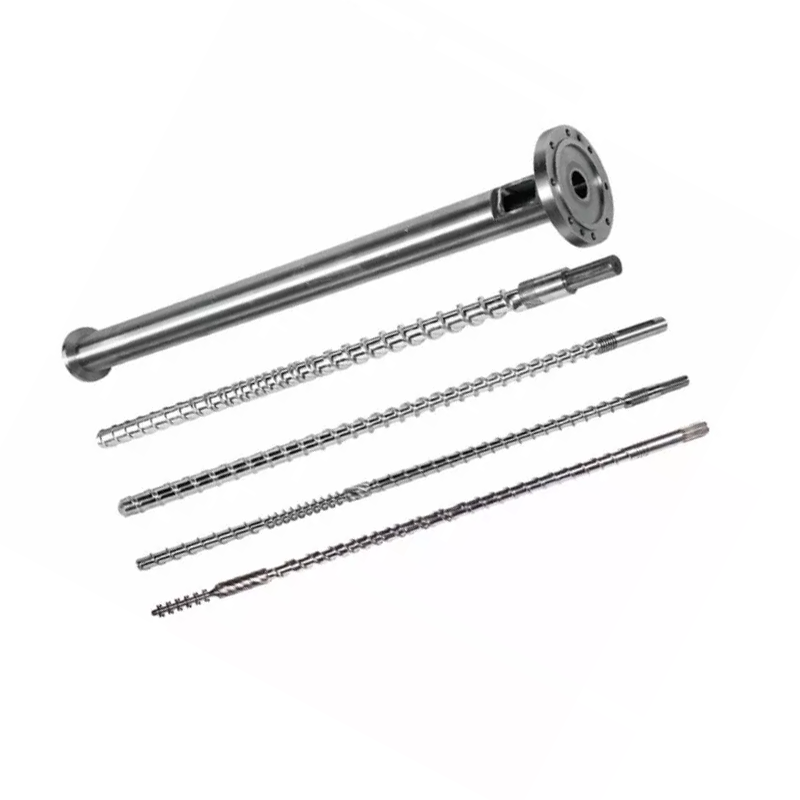
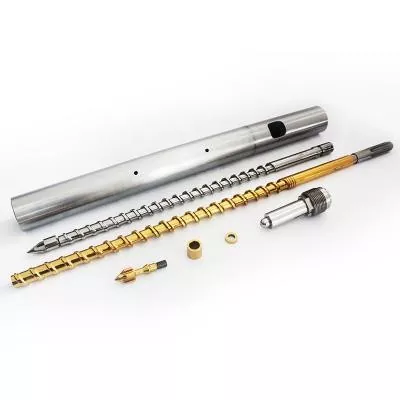
د پلاستيکي اخراج او انجیکشن مولډینګ په ساحه کې ، دواحد پیچد ټول تولید کرښې اصلي بریښنا برخه ده. په ښه ډول ډیزاین شوی او دقیق تولید شوی، دا نه یوازې د موادو رسولو او پلاستیک کولو کیفیت ثبات ټاکي، بلکې په مستقیم ډول د بشپړ شوي محصولاتو ابعادي دقت او د تولید دوام هم اغیزه کوي. د پیچلي موادو سره مخ شوي چې د شیشې فایبر ، کلسیم کاربونیټ ، معدني ډکونکي ، او د زیان رسونکي اضافه کونکي لري ، د اوږدې مودې لوړ بار لاندې د دې کلیدي برخې لپاره د غوره لباس مقاومت او مستحکم پروسس درستیت ساتل د تجهیزاتو مدیرانو او پروسس انجینرانو لپاره تخنیکي تمرکز ګرځیدلی.

single-screw

اغوستې او زنګون: د تولید د معلوماتو پر بنسټ لومړني لاملونه

هغه عوامل چې د وخت څخه مخکې د سکرو سطحې ناکامۍ لامل کیږي په مستقیم ډول د پروسس شوي موادو ځانګړتیاو پورې اړه لري. مختلف مواد د زیان مختلف میکانیزمونه تولیدويواحد سکرو,د هدفي محافظت حلونو ته اړتیا لري. لاندې جدول د مادي زیانونو درې عام ډولونه او د دوی اغیزې لنډیز کوي:

د موادو ډول / حالت د اصلي زیانونو میکانیزم په واحد سکرو کې ځانګړی اغیزه
د شیشې فایبر، کلسیم کاربونیټ، معدني ډکونکي د سختو ذراتو پواسطه خړوب کول او پرې کول د سکرو الوتنې څنډې گول کیږي ، د رسولو موثریت کمیږي ، پاکول ډیریږي
PVC، EVA، TPR او نور د تودوخې حساس مواد ککړ ګازونه (د بیلګې په توګه، HCl) په لوړه تودوخه کې خوشې کیږي په فلزي سطحه کې مایکرو پورز او پوټکی، د ځواک تخریب
د لوړ ویسکوسیت خټکی یا ریسایکل شوی مواد د لوړ شین فشار له امله ځایی تودوخه د ګړندي سطحي ستړیا اغوستلو، درزونه یا سپین کول


په ریښتیني تولید کې ، خړوبونکي پوښاک او کیمیاوي ککړتیا اکثرا په بدیل سره ، د سکرو خرابیدل نور هم ګړندي کوي. له همدې امله، یو بشپړ محافظت سیسټم باید له دریو اړخونو څخه جوړ شي: مواد، د تودوخې درملنه، او د سطحې انجینرۍ.

د لباس مقاومت او دقیقیت ښه کولو لپاره کلیدي تخنیکي لارې

اصلي پروسې: د بنسټیز موادو درملنې څخه د سخت پوښښ پوښلو پورې سیستماتیک محافظت

د لوړ پوښاک مقاومت او لوړ دقت دواړه ترلاسه کولو لپاره ، مسلکي جوړونکي معمولا لاندې مرحلې پروسې سیسټم غوره کوي:

  • اساسی مواد قوی کول او تودوخه کول- د 38CrMoAlA الماس فولاد څخه کار واخلئ، د یونیفورم تودوخې سوربایټ جوړښت ترلاسه کولو لپاره د تودوخې او لوړ تودوخې تودوخې ترسره کړئ، د جعل کولو فشار له منځه یوسي او ښه اصلي سختۍ چمتو کړئ.
  • دقیق پیس کول- د الوتنې پروفایل جیومیټریک دقت ډاډ ترلاسه کولو لپاره د لوړ دقیق سلنډر او CNC تار پیسونکي وکاروئ. مستقیموالی، د پیچ ​​زغم، او د سطحې خرابوالیواحد سکرود مایکرون کچې ته کنټرول کیږي، د خټکي بیرته جریان او محلي رګ کموي.
  • د سطحي نايټريډنګ- د سکرو په سطحه د 0.3-0.6 mm سپینې طبقې جوړولو لپاره ګاز یا ion nitriding تطبیق کړئ، د HV900-1100 د سطحې سختۍ ترلاسه کول، د اصلي سختۍ ساتلو په وخت کې د اغوستلو مقاومت خورا ښه کوي.
  • الیکټروپلاټینګ یا الکترو پلیټنګ- د ډیرو ککړو موادو لپاره (د مثال په توګه، PVC، فلوروپلاستیک)، د نایټریډ پرت باندې د سخت کرومیم یا الکترولیس نکل پرت اضافه کړئ ترڅو مایکرو پورز مهر کړي او د زنګ مقاومت لوړ کړي، پداسې حال کې چې د خټکي چپکونکي کموي.
  • د دوه ګوني الماس سپری ویلډینګ (PTA یا لیزر کلډینګ)- د ډیر خړوبونکي موادو لپاره لکه د شیشې فایبر، کلسیم کاربونیټ، یا ری سائیکل شوي موادو لپاره، د الوتنې په لارښوونو کې د نکل یا کوبالټ پر بنسټ الیاژ تطبیق کړئ، د HRC60 په پرتله سختۍ ترلاسه کړئ. دا جامع جوړښت سکرو ته اجازه ورکوي چې د لوړ سرعت اخراج او ککړ چاپیریال لاندې د ثابت پلاستیک کولو ظرفیت او دقیق تصفیه وساتي.

دقیق ماشینینګ او د پروسې سره سمون: د یونیفورم پلاستیک کولو او د محصول دوام تضمین کول

لوړ دقیقیت نه یوازې د سکرو د خپل ابعادي زغم په اړه دی ، بلکه د سکرو الوتنې بهرني قطر او د بیرل داخلي دیوال ترمینځ د پاکوالي کنټرول په اړه هم دی. تجربه ښیي چې د پاکولو تر مینځ کنټرول کولواحد سکرو او بیرل د 0.10-0.20 ملي میتر دننه (قطر پورې اړه لري) د پام وړ د خټکي لیک کموي او ځانګړي محصول زیاتوي. برسېره پردې، مطلوب جیومیټریک پیرامیټرې (د کمپریشن تناسب، د L/D تناسب) د ناڅاپه بیرل فیډ بوشنګ سره سمون لري کولی شي د ټیټ سکرو سرعت کې لوړ شین پلاستیک ترلاسه کړي، د خټکي تودوخې شاوخوا 10 ° C کم کړي، په دې توګه د محصول سطح کیفیت او ابعادي ثبات ته وده ورکوي.

د سخت عملیاتي شرایطو لپاره ټول حلونه

د ځانګړو موادو لپاره لکه د لرګیو پلاستيک مرکب (WPC)، په لوړه کچه ډک شوي انجنیري پلاستيکونه، او بیا کارول شوي توکي، مخکښ جوړونکي د ساده برخې پروسس کولو څخه مدغم تخنیکي خدماتو ته لیږدول شوي چې "د موادو انتخاب - د پروسې ډیزاین - وروسته درملنه" پوښي.

د مثال په توګه، د تقویه شوي نایلان لپاره چې له 30٪ څخه ډیر شیشې فایبر لري، یو سکرو د متغیر پیچ او متغیر چینل ژوروالي سره ډیزاین کیدی شي، د الوتنې په جریان کې د ګردي لیږدونو سره د فشار غلظت کمولو لپاره. د دوه ګوني الماس سپری ویلډینګ او د عکس پالش کولو سره یوځای (د سطحې ناخوالی Ra ≤ 0.05 μm) ، دا د کاربن زیرمو خطر کموي او پاکول اسانه کوي.

single-screw

پایله: د لوړ فعالیت سکرو کې د پانګونې اوږدمهاله ارزښت

په لنډیز کې، الفواحد سکرود دقیق ډیزاین او ډیری محافظتي درملنې سره تولید شوي نه یوازې د پام وړ خپل خدمت ژوند اوږدوي ، بلکه د اخراج او انجیکشن مولډینګ انرژي موثریت ته وده ورکوي ، د ساتنې فریکوینسي کموي ، او د محصول کیفیت ثبات تضمینوي. کله چې د پلاستيکي پروسس شرکتونه د جوړونکي په څیر غوره کويZhoushan Nanhaiya پلاستيکي ماشين Co., Ltd.- کوم چې د پروسې بشپړ سلسله، دقیق ماشین تجهیزات، او د صنعت پراخه تجربه لري - دوی د سکرو موادو څخه یو بند تخنیکي ډاډ ترلاسه کوي، د سطحې پوښښ ته تودوخه درملنه، د اوږد مهاله ثبات لرونکي تولید لپاره قوي بنسټ ایښودل.

اړوند خبرونه
ماته یو پیغام پریږده
X
موږ تاسو ته د غوره لټون کولو تجربه وړاندې کولو، د سایټ ټرافيک تحلیل او مینځپانګې شخصي کولو لپاره کوکیز کاروو. د دې سایټ په کارولو سره، تاسو زموږ د کوکیز کارولو سره موافق یاست. د محرمیت پالیسي
رد کړهومنئ