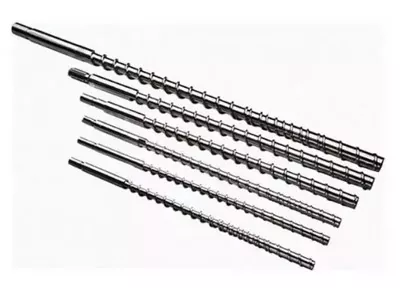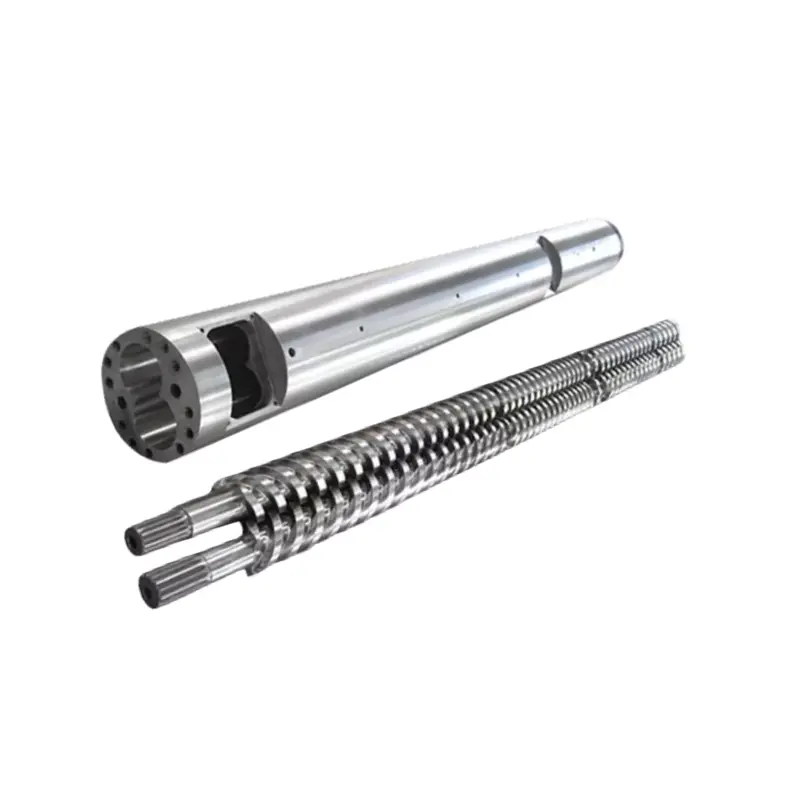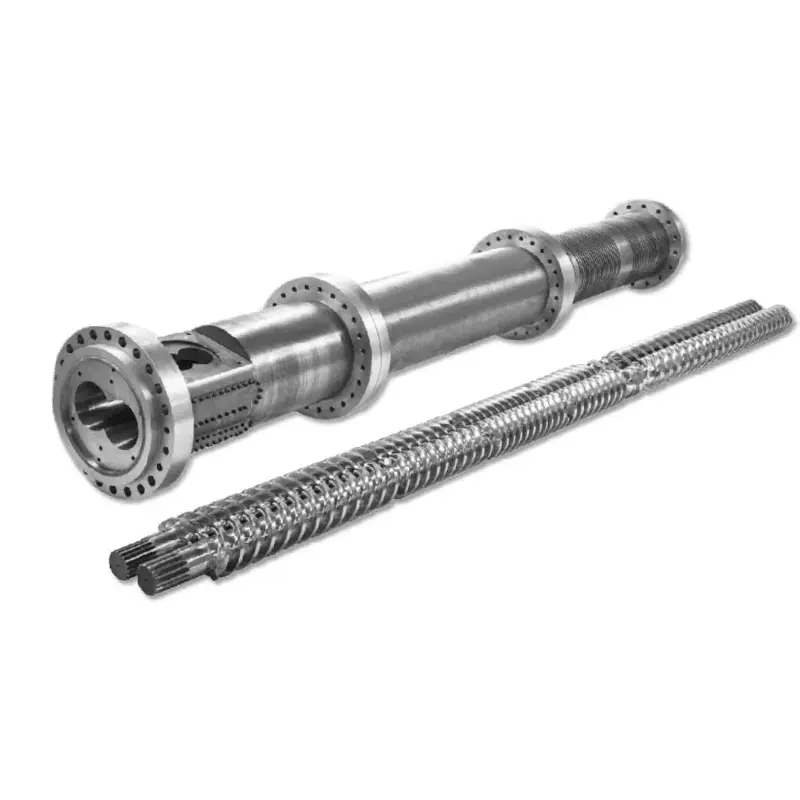
د رغیدو ورو ورو ټایمر کولی شي د تغذیې ستونزې ، بدل شوي پروسې یا اغوستل شوي هارډویر ته اشاره وکړي. ګټور تشخیص تاسو ته وایي چې کوم یو، او ایا دا واقعیا ستاسو د سایکل وخت لګښت کوي.
که د انجیکشن مولډینګ سکرو رغونه ډیر وخت ونیسي ، لومړی دا تایید کړئ چې دا دوره ځنډوي. بیا د فیډ تسلسل ، د ریښتیني سکرو سرعت ، شاته فشار او تودوخې د مستحکم حوالې چلولو پروړاندې چیک کړئ. جیومیټری معاینه کړئ او واغوندئ کله چې دا چکونه د زیان توضیح نه کوي. یوازې د محدودیت فعالیت پیژندلو وروسته اجزا بدل کړئ.

لومړی، دا معلومه کړئ چې آیا بیا رغونه د دورې په مهمه لاره کې ده
د سکرو بیا رغونه د پلاستیک کولو او اندازه کولو مرحله ده: سکرو څرخیږي، راتلونکی شاټ چمتو کوي او بیرته راګرځي کله چې خټکي د هغې په مخ کې راټولیږي. دا د انجیکشن څخه توپیر لري، کله چې پیچ د دې شاټ وړاندې کولو لپاره مخ په وړاندې ځي. د خپل کنټرولر ټایمر تعریف چیک کړئ، په ځانګړې توګه ایا پدې کې ځنډ یا کمپریشن شامل دی.
بیا رغونه اکثرا د یخولو ترتیب برخه سره مخ کوي. د ټول دورې وخت باندې د دې اغیز پدې پورې اړه لري کله چې رغونه پیل کیږي او کوم ماشین عمل باید پای ته رسیدو ته انتظار وکړي. د ترتیب ټریس ولولئ د دې پر ځای چې فرض کړئ چې د بیا رغونې څخه لیرې شوي هره ثانیه د دورې څخه یوه ثانیه لرې کوي.
| د بیا رغونې موده | د کړکۍ هاخوا انتظار وکړئ | د بدلون معنی څه ده |
|---|---|---|
| 12 ثانیې | 2 ثانیې | بیا رغونه راتلونکی عمل ځنډوي. |
| ۹ ثانیې | 0 ثانیې | د 3-ثانوي بیا رغونې ښه والی د 2 ثانیو انتظار لرې کوي. |
| ۷ ثانیې | 0 ثانیې | د رغیدو بل 2 ثانیې پدې مثال کې نور دورې کمښت نه راوړي. |
زموږ لومړۍ پوښتنه دا ده چې ایا ماشین د خټکي لپاره انتظار کوي یا په ساده ډول د هغه شمیر راپور ورکوي چې تاسو یې کمول غواړئ. که چیرې بیا رغونه دمخه د موجود کړکۍ دننه په آرامۍ سره فټ شي، موږ به د لوړ تولید سکرو وړاندیز کولو دمخه په دوامدارۍ او خړوب کیفیت تمرکز وکړو.
د مجلس د پراخ وضاحت لپاره، زموږ وګورئد انجیکشن مولډینګ سکرو بیرل لارښود. دلته، موخه لنډه ده: دا معلومه کړئ چې ولې بیا رغونه بدله شوې او کوم عمل چې شواهد یې ملاتړ کوي.
یو ناڅاپه بدلون او تدریجي کمښت مختلف پیل ټکي ته اړتیا لري
د ماشین تنظیم کولو دمخه یوه حواله خوندي کړئ. د ورته رال درجه، د ریګرینډ تناسب، د شاټ ترتیب، مولډ او د تودوخې حالت پرتله کړئ. انفرادي دورې او همدارنګه اوسط ثبت کړئ؛ کله ناکله خورا ورو رغونه کولی شي تولید ګډوډ کړي حتی کله چې اوسط د منلو وړ ښکاري.
| مشاهده شوې نمونه | لومړی وګورئ | د ثبت وړ شواهد |
|---|---|---|
| د موادو یا ترکیب بدلون وروسته ناڅاپه زیاتوالی | د فیډ فورمه، ریګرینډ، د وچولو حالت او لیږدول شوي ترتیبات | د موادو لوټ، د مخلوط تناسب، د ذرې حالت او د پروسې څخه مخکې / وروسته ریکارډونه |
| متقابل ورو دوره د دوی تر مینځ نورمال دورې سره | د فیډ مداخله، پل جوړول او د حقیقي سرعت توپیر | د ورته دورې لپاره د بیا رغونې ټریس، د لوډر فعالیت او اصلي RPM |
| بیا رغونه په تدریجي ډول د یوې مستحکم دندې لاندې خرابیږي | عملیاتي شرایط تایید کړئ، بیا د جامو معاینه وکړئ | د تاریخي بیا رغونې ډاټا او اندازه شوي سکرو / بیرل ابعاد |
| د کمانډ لاندې لوړ بار او حقیقي RPM | د ماشین چلولو، د تورک حد او حرارتي حالت | حقیقي په مقابل کې کمانډ شوي RPM، د بار کولو رجحان او د ماشین الارمونه |
| ستونزه د اجزاو بدلولو وروسته سمدلاسه پیل کیږي | د برخې پیژندنه، ابعاد، جیومیټري او مجلس نصب شوی | د نقاشي بیاکتنې تصویب شوي، نصب شوي برخې او د کمیشن کولو ترتیبات |
دا نمونې د تفتیش حکم تصمیم نیسي؛ هیڅ یو پخپله ثبوت نه دی. د شور، سکور کولو یا غیر معمولي بار سره ناڅاپي غلطی د ماشین خدماتو سمدستي پاملرنې ته اړتیا لري، حتی که وخت په پیل کې د پروسې ستونزې سره ورته وي.
ډاډ ترلاسه کړئ چې ګولۍ په دوامداره توګه پیچ ته رسیږي
یو بشپړ هپر دا نه رامینځته کوي چې سکرو تغذیه کیږي. لوډر، د شټ آف سلایډ، د موادو لاره او د تغذیې ستوني کولنګ چیک کړئ. د داسې مداخلې په لټه کې شئ چې د کمپریشن برخې بدلولو یا د نوي سکرو ترتیب کولو دمخه د ورو دورو سره همغږي وي.
د اساهي کاسيد فیډ - ستوني پل کولو په اړه د آسکلین لارښودتشریح کوي چې څنګه د شا بیرل زون ته نږدې تودوخه کولی شي د وخت څخه مخکې ګولۍ نرم کړي. ګولۍ کولی شي د تیریدو خنډ او خنډ شي، د موادو کمښت پریږدي حتی که رال د هغې پورته پاتې وي.
وګورئ چې پخپله فیډ کې څه بدلون راغلی. یو مختلف ریګرینډ تناسب، ډیر جریمې یا غیر منظم ذرات د پاملرنې وړ دي. Celanese په ځانګړې توګه په دې کې د تغذیې او بیا رغونې مسلو سره د ریګرینډ ذرې کیفیت سره اړیکه لريVectra® LCP پروسس کولو لارښود. د دې سپارښتنې د موادو لپاره ځانګړي دي، مګر دوی یوازې د رال نوم پر ځای د ذرې حالت ثبتولو لپاره یو کنکریټ دلیل وړاندې کوي.
که بیا رغونه د ریګرینډ بدلون وروسته خرابه شي، موږ به دا د هارډویر بدلولو دمخه د تایید شوي حواله فیډ سره پرتله کړو. که د بیا رغونې پخوانی چلند بیرته راشي، د فیډ تفتیش لومړیتوب ترلاسه کړی. دا پایله فابریکې ته د "چټک پیچ" غوښتنې په پرتله خورا ښه لار ورکوي.
وچول لاهم د رال عرضه کونکي اړتیاوې پوره کولو ته اړتیا لري. فکر مه کوئ چې رطوبت د هرې ستونزې لپاره توضیح دی، یا دا چې د منلو وړ بیا رغونه ثابتوي چې رال کافی وچ دی. د پروسې وړتیا او د وروستۍ برخې کیفیت جلا چیکونو ته اړتیا لري.
ریښتینی سرعت ، شاته فشار او د تودوخې تودوخه یوځای چیک کړئ
اصلي RPM ولولئ، نه یوازې د ټاکلو ځای
که کمانډ بدل شوی نه وي مګر سکرو ډیر ورو ورو وګرځي، د ماشین عملیاتي حدود او د چلولو چلند معاینه کړئ. د جیومیټری وړاندیز نشي کولی د غوښتل شوي او تحویل شوي سرعت تر مینځ ناڅرګنده تشه حل کړي. د رغیدو سټروک له لارې ریښتیني سرعت ثبت کړئ ، په ځانګړي توګه چیرې چې ورو ورو پیل کیږي.
RPM د سکرو قطر ته هم اړتیا لري ترڅو ډیر معنی ولري. زموږد انجیکشن مولډینګ سکرو سلسلهد 30 څخه تر 170 ملي میتر پورې قطر شامل دي. د مختلف قطرونو تر مینځ د څرخي سرعت ترتیب لیږد د سکرو سطح کې د پردې سرعت بدلوي.
د پردې سرعت، m/s = π × قطر، mm × RPM ÷ 60,000
په 100 RPM کې، د 40 ملي میتر سکرو شاوخوا 0.209 m/s په سرعت سرعت لري؛ د 60 ملي میتر سکرو شاوخوا 0.314 m/s ته رسیږي. دا محاسبه شوي مثالونه دي، نه وړاندیز شوي ترتیبات یا د خټکي شین نرخ مستقیم محاسبه.
د سرعت قضاوت کولو لپاره د ریښتیني رال درجې پروسس کولو لارښود او د ماشین محدودیت وکاروئ. د RPM زیاتوالی یوازې هغه وخت ګټور دی چې ماشین یې وړاندې کولی شي او پایله یې د منلو وړ پاتې کیږي.
ومومئ چې ولې د شا فشار ټاکل شوی چیرې چې دا دی
د شا فشار د بیا رغونې په جریان کې د سکرو د شاتګ سره مقاومت کوي او اغیزه کوي چې څنګه مواد پلاستيکي کیږي. که چیرې دا د مخلوط یا میټر کولو اندیښنې سمولو لپاره زیات شوی وي، د ټایمر ښه کولو لپاره په ساده ډول د دې کمول ممکن د کیفیت ستونزه بیرته راولي. د ماشینونو پرتله کولو دمخه تایید کړئ چې ایا ښودل شوي فشار هیدرولیک یا ځانګړي پلاستيکي فشار دی.
د شاته فشار نړیوال وړاندیز په ځانګړي توګه ګټور نه دی. د ویکٹرا LCP لپاره،Celanese لږ تر لږه شاته فشار، 5-15 bar مشخصوي، او د ډیر فشار سره د ډیر تودوخې او فایبر زیان په اړه خبرداری ورکوي. دا د ویکټرا لپاره لارښود دی، نه د PP، ABS یا PC پروسې کې د کاپي کولو ترتیب.
د ګړندي ترتیب منلو دمخه خټکي چیک کړئ
د بیرل سیټ پواینټ په بشپړ ډول د خټکي تودوخې حالت نه بیانوي. د خټکي تودوخې اندازه کولو تصویب شوي طرزالعمل تعقیب کړئ، د هیټر او سینسر سیسټم تصدیق کړئ، او د کنټرول شوي بدلون وروسته د برخې کیفیت پرتله کړئ. د رغیدو لنډ وخت د رنګ کولو ، نه خړوب شوي موادو یا ضعیف ثبات سره بریالی سمون ندی.
په یو وخت کې یو اړونده متغیر بدل کړئ او پروسې ته د ثبات اجازه ورکړئ. دد ویکټرا د ستونزو حل کولو لارښوددا ورته مرحلې طریقه کاروي. محاکمه د منظور شوي عملیاتي کړکۍ دننه د هغه موادو لپاره وساتئ چې تاسو واقعیا چلوئ.
د اغوستل شوي پیغام رسولو برخه د لیک شوي چیک حلقې څخه جلا کړئ
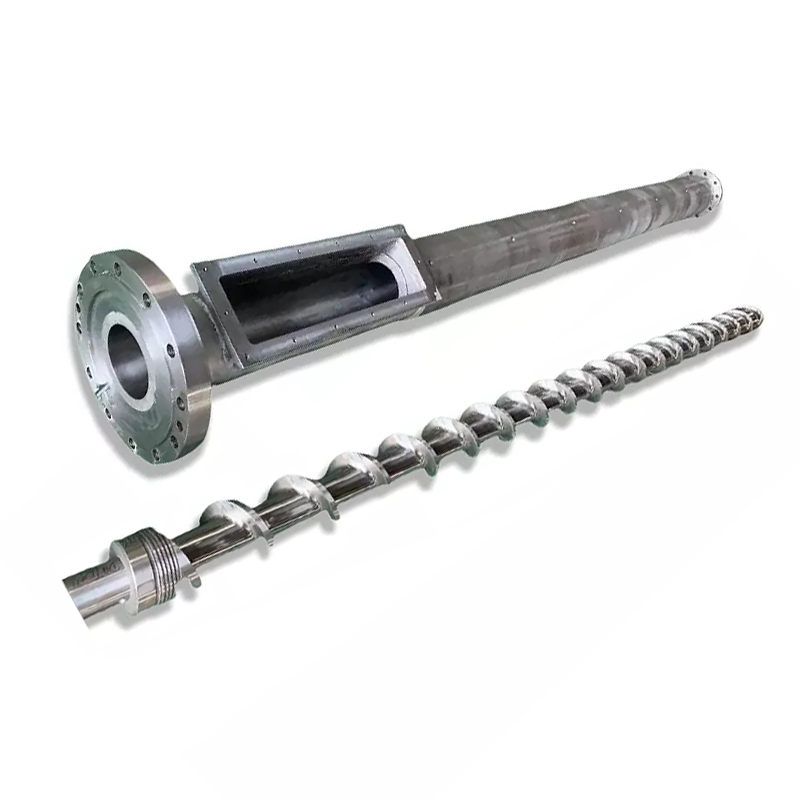
کله چې تغذیه او عملیاتي شرایط د پرتلې وړ وي مګر بیا رغونه په دوامداره توګه خرابیږي ، د سکرو او بیرل حالت د تفتیش مستحق دی. الوتنه د قطر او بیرل بور څخه بهر په ټاکل شوي موقعیتونو کې د نقاشۍ یا تاسیس شوي تفتیش حدونو په مقابل کې اندازه کړئ. د سطحې زیان او ابعاد معاینه کړئ.
د سکرو مخکینۍ مجلس مختلف ازموینې ته اړتیا لري. د بیا رغولو په جریان کې، د بیرته راستنیدونکو نه راستنیدو والو ته اجازه ورکوي چې مخ په وړاندې حرکت وکړي؛ د انجیکشن پرمهال ، دا باید د شاته جریان پروړاندې مهر شي. یو لیکیدونکی والو کولی شي د شاټ تسلسل اغیزه وکړي، مګر دا دا نه رامینځته کوي چې د سکرو پلاستیک کولو برخه خرابه شوې ده.


که د کشن یا شاټ وزن هم توپیر ولري، په تفتیش کې د ماشین جوړونکي غیر بیرته ستنیدونکي والو ازموینه شامل کړئ. زموږد سکرو ټیپ انتخاب لارښودحلقه، څوکۍ او د ملګرۍ ابعاد په ډیر تفصیل سره پوښي.
موږ به یوازې په ورو ټایمر کې د بشپړ سکرو او بیرل بدیل اجازه ورنکړو. برعکس، یو نوی سکرو باید د نتیجې د فټ چک کولو پرته د اغوستلو بیرل ته لاړ نشي. د یو ابعادي راپور غوښتنه وکړئ چې د اندازه کولو موقعیتونه او د پوښاک محدودیتونه وپیژني چې سپارښتنې ته د رسیدو لپاره کارول کیږي.
د مختلف پیچ ډیزاین کله معنی لري؟
د ډیزاین بیاکتنه ګټوره کیږي کله چې اوسنی جیومیټري نشي کولی د منلو وړ عملیاتي شرایطو کې مطلوب دنده پوره کړي. دا ممکن د رال بدلون تعقیب کړي، د لوی شاټ اړتیا یا د بیا رغونې لنډه کړکۍ شتون ولري. دا د پخوانۍ بریالۍ پروسې له رغولو څخه جلا وساتئ چې په ساده ډول خراب شوی.
زموږ دوه انجیکشن سکرو محصول کورنۍ د اړونده ډیزاین انتخاب روښانه کوي:
| د ننهیا ډیزاین | د کمپریشن برخه | موږ به دا په بیاکتنه کې څنګه وکاروو |
|---|---|---|
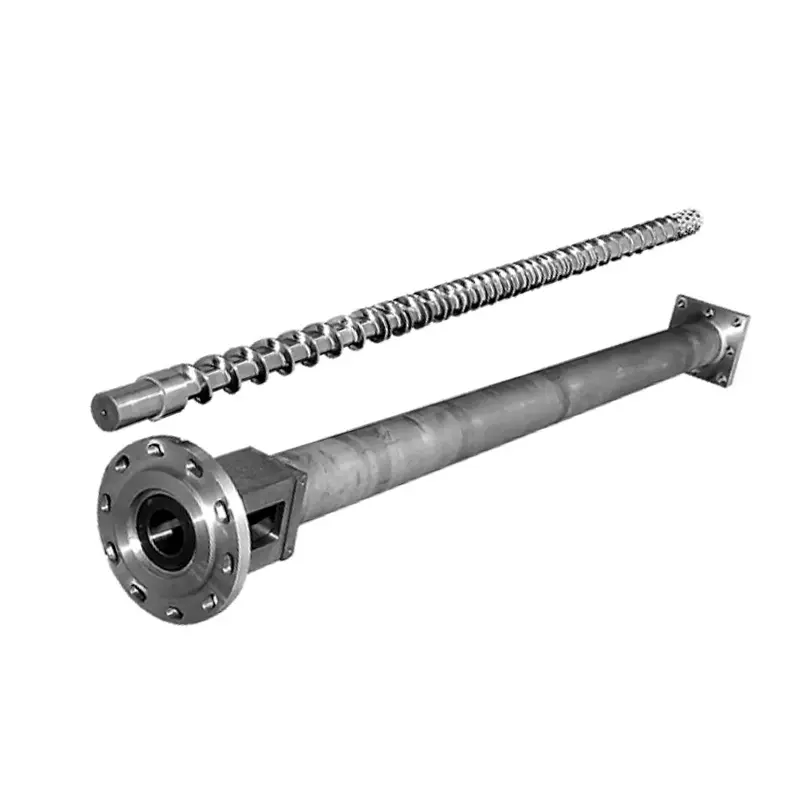
| تدریجي انجیکشن مولډینګ سکرو | عموما 40٪ - 60٪ د ټول سکرو اوږدوالی، نږدې 50٪ د محصول توضیح کې | د دندو لپاره د چینل ژوروالی کې اوږد، تدریجي کمښت چې کنټرول شوي پلاستیک کولو ته اړتیا لري. دقیق رال، شاټ او حرارتي چلند ارزونه وکړئ. |
| د متغیر انجیکشن مولډینګ سکرو(ناڅاپه کمپریشن ډیزاین) | د ټول سکرو اوږدوالی نږدې 5%-15% | د چینل ژوروالی کې د تیز کمښت سره یو لنډ لیږد. د وړتیا محدودیت په نښه کولو لپاره د غوره کولو دمخه د خټکي دنده او حرارتي یونیفارم ارزونه وکړئ. |
زموږ تدریجي ډیزاین د PS، PC او ABS په شمول غوښتنلیکونه پوښي؛ د ناڅاپي کمپریشن کورنۍ کې غوښتنلیکونه لکه PE او PP شامل دي. دا محصول لارې د بحث پیل کولو کې مرسته کوي. دوی د رال درجې او ماشین بیاکتنې ځای نه نیسي ، په ځانګړي توګه د ډکونکي ، ریګرینډ یا د کیفیت غوښتنې غوښتنې سره.

د سطحې درملنې پتې اغوندي، نه د بند تغذیه حلق
دواړه محصول کورنۍ 38CrMoAlA فولاد کاروي. د دوی د محصول توضیحاتو مشخصاتو کې د درملنې لاندې اختیارونه شامل دي ، کوم چې د بدیل بحث پورې اړه لري کله چې معاینه د اغوستو پیژندنه کوي:
| ملکیت | د محصول تفصیل ارزښت | دا د پوښتنو لپاره څه معنی لري |
|---|---|---|
| د نايټريډ سختۍ | HV900-1100 | د درملنې سطحې او د تفتیش اړتیا مشخص کړئ. |
| د نایټریډ ژوروالی | 0.5-0.8 mm | د ټاکل شوي درملنې پیژندل؛ یوازې له ژورو څخه د خدمت ژوند مه اخلئ. |
| د نکل-ټونګسټن مصر سختۍ | HRC55-62 | د اصلي رال ، ډکونکي او پوښاک نمونې سره مصر بیاکتنه وکړئ. |
| د مصر د پرت ژوروالی | 0.8-2.0 mm | د موافقې اجزاو مشخصاتو باندې تقویه شوي ساحې تعریف کړئ. |
زموږد تدریجي سکرو محصول توضیحاتد نکل - ټنګسټن الیاژ سره د زیان منونکو سیمو پیاوړتیا تشریح کړئ. د فابریکې له لید څخه ، موږ غواړو وړاندیز شوی محافظت د اندازه شوي پوښاک سره مطابقت ولري. یو ډیر ګران سطح د ناکافي تغذیه ترمیم نه کوي یا دا رامینځته کوي چې د سکرو جیومیټري د رال سره مناسب وي.


تشخیص په یو ځانګړي عمل بدل کړئ
سپارښتنه دومره تنګ وساتئ لکه څنګه چې شواهد اجازه ورکوي. د فیډ مداخله د فیډ سیسټم اصلاح غوښتنه کوي. د سرعت کمانډ ماشین نشي کولی د ماشین بیاکتنې غوښتنې وساتي. تایید شوي والو لیکج د والو او انٹرفیس ارزونې غوښتنه کوي. اندازه شوي سکرو یا بیرل پوښ د اجزاو بدلولو یا د وړ ترمیم ارزونې ملاتړ کوي.
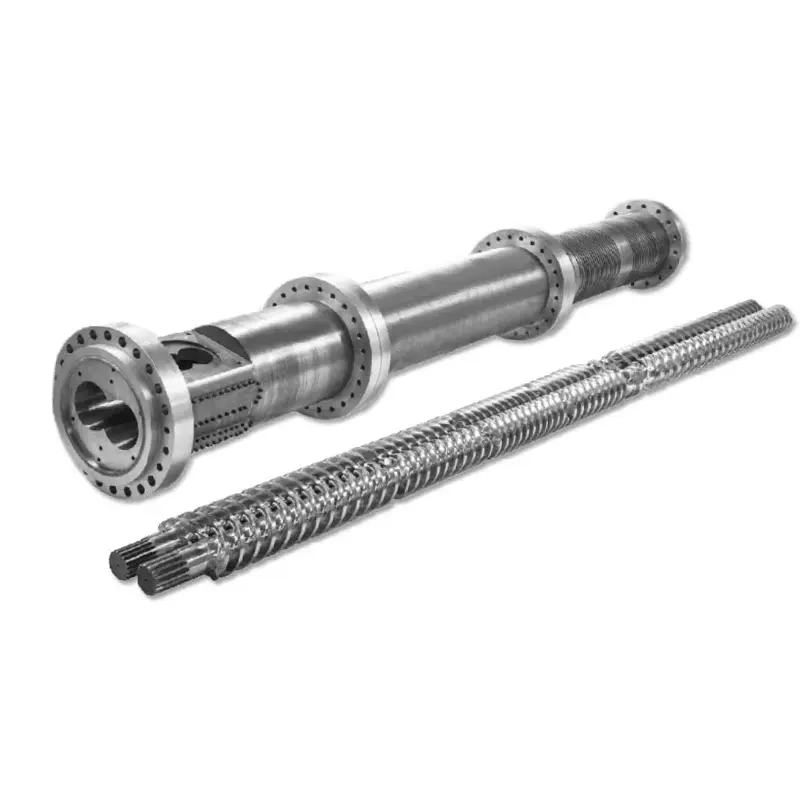
که مجلس د منلو وړ حالت کې وي مګر د نوي تولید محصول د دې عملي پلاستیک کولو ظرفیت څخه ډیر وي ، د ډیزاین لنډیز واستوئ. Nanhaiya د دودیز سکرو ډیزاین، ماشین او د مصر د سپری ویلډینګ چمتو کوي. زموږد تولید تجهیزاتد 6 مترو پورې د کاري پیسونو لپاره CNC لیتونه او د پیچلو الوتنو او فلانج جوړښتونو لپاره پنځه محور ماشینونه شامل دي.

هغه ریکارډ ولیږئ چې ستونزه تشریح کوي
- د ماشین جوړونکي او ماډل، د سکرو قطر، د مجلس انځور او د نصب شوي سکرو ټیپ توضیحات.
- د رال درجه ، د ډکولو بار کول ، د ریګرینډ تناسب او د ذرې حالت.
- د سایکل، حقیقي او قوماندې شوي RPM په واسطه د بیا رغونې وخت، د فشار اساس سره بیرته فشار، او بار یا الارم ریکارډونه.
- د شاټ ترتیب، تکیه، برخه او رنر وزن، د تودوخې ریکارډونه او د بیا رغونې موجود کړکۍ.
- بدلونونه دمخه ازمول شوي ، د برخې کیفیت باندې د دوی اغیز ، او هر اړخیز پوښاک راپور.
د کمیشن کولو لپاره، د رال، شاټ، عملیاتي کړکۍ او د منلو وړ برخې کیفیت باندې موافقه وکړئ. بیا د بیا رغونې تکرار وړتیا او د ریښتیني ټول دورې وخت پرتله کړئ. یو ګړندی جلا شوی پلاستیک کولو ازموینه کافي نه ده که چیرې د تولید مولډ لاهم انتظار وکړي یا برخې تفتیش ناکام شي.

د تایید شوي بیا رغونې محدودیت لپاره پیچ یا بیرل وړاندیز ته اړتیا لرئ؟
نانهیا ته د انځور کولو او عملیاتي ریکارډ واستوئ، په شمول چې څه بدل شوي او ستاسو کرښه څه ته اړتیا لري. موږ ته ووایاست چې ایا تاسو اصلي دنده بحال کوئ یا د مختلف موادو یا دورې اړتیا لپاره چمتو کوئ.
خپل رسم او پروسس ډاټا واستوئد انجیکشن مولډینګ پیچونه وګورئپه WhatsApp باندې بحث وکړئ
Zhoushan Nanhaiya پلاستيکي ماشين Co., Ltd.
بریښنالیک:info@nhyscrew.com
تلیفون:+86-13505809643| موبایل:+86-13587082002
بلاک C، نمبر 2 لویدیز برخه، د ژینګزو ایونیو، د دنګای ولسوالۍ، ژوشان ښار، ژیجیانګ ولایت، چین.
له ننهیا سره اړیکه ونیسئ
په مکرر ډول پوښتل شوي پوښتنې
د عادي انجیکشن مولډینګ سکرو رغیدو وخت څه دی؟
هیڅ نړیوال شمیر شتون نلري. د بیا رغونې وخت د رال، د شاټ اړتیا، د سکرو جیومیټري، د ماشین وړتیا او عملیاتي ترتیباتو پورې اړه لري. دا د اصلي ماشین ترتیب کې موجود وخت سره پرتله کړئ او د ورته موادو او شاټ په کارولو سره د مستحکم حوالې چلولو سره.
ایا ګړندی سکرو بیا رغونه تل د دورې وخت لنډوي؟
نه. دا دوره یوازې هغه وخت لنډوي کله چې نامکمل بیا رغونه د راتلونکي اجازه شوي ماشین عمل ځنډوي. که رغونه لا دمخه د شته اوورلیپ کړکۍ کې پای ته ورسیږي، نو دا چټک کول ممکن د ټول دورې وخت بدل نشي.
ولې سکرو څرخیږي خو ډیر ورو بیرته راګرځي؟
وګورئ چې ایا رال سکرو ته رسي ، ایا د شا فشار بدل شوی ، او ایا د سکرو ریښتیني سرعت د کمانډ سره سمون لري. د تغذیې پله کول، غیر متناسب ریګرینډ، د پروسې شرایط او اغوستې برخې د تحقیق لپاره ممکنه څانګې دي. یوازې څرخیدل دا نه ثابتوي چې سکرو کافي مواد لیږدوي.
ایا زه باید د ورو رغیدو د حل لپاره RPM زیات کړم؟
یوازې د تغذیې چک کولو وروسته، حقیقي سرعت، د شا فشار او د رال د پروسس محدودیتونه. د خټکي کیفیت ، ریښتیني خټکي تودوخې او تکرار وړتیا او همدارنګه د رغیدو وخت لخوا هر ډول بدلون قضاوت وکړئ. د غیر حل شوي تغذیه یا پوښلو ستونزې پټولو لپاره ډیر سرعت مه کاروئ.
ایا د لیک کیدو چک حلقه ثابتوي چې ټول پیچ اغوستی دی؟
نه. د چک حلقې مهر کول او د سکرو بیرل رسول مختلف دندې دي. د ماشین جوړونکي والو ازموینې سره د کشن یا شاټ وزن توپیر وپلټئ، او د سکرو او بیرل اغوستلو لپاره ابعادي تفتیش وکاروئ.
د بدیل ارزونې لپاره نانهایه څه ته اړتیا لري؟
د ماشین ماډل ، د سکرو قطر او ډراینګ ، د رال درجې او ډکونکی ، د ریګرینډ توضیحات ، د ریښتیني بیا رغونې ریکارډونه ، د سکرو سرعت او د شا فشار تنظیمات ، د تودوخې ریکارډونه او د پوښاک اندازه کول واستوئ. اړین دوره او د برخې کیفیت معیارونه شامل کړئ نو بدیل ټاکل شوی دنده لري.
سره دوام ورکړئد انجیکشن مولډینګ سکرو بیرل انتخاب لارښود، یا معاینه کړئد سکرو ټیپ او د چک حلقې بدیل چک لیستکه شواهد د مخکینۍ پای غونډې ته اشاره وکړي.