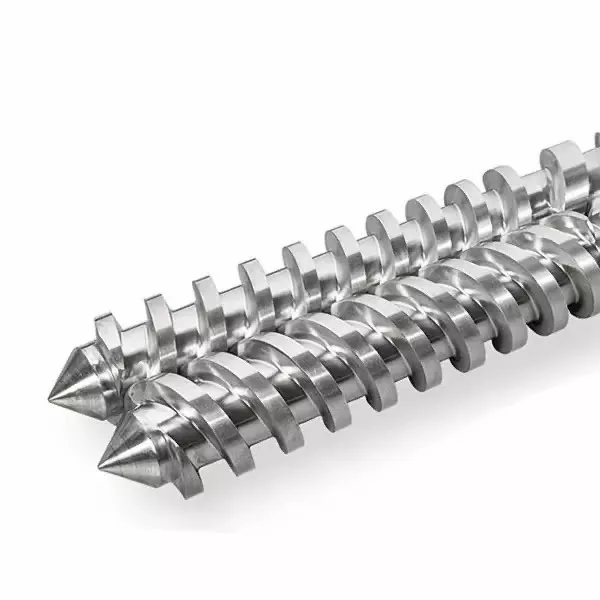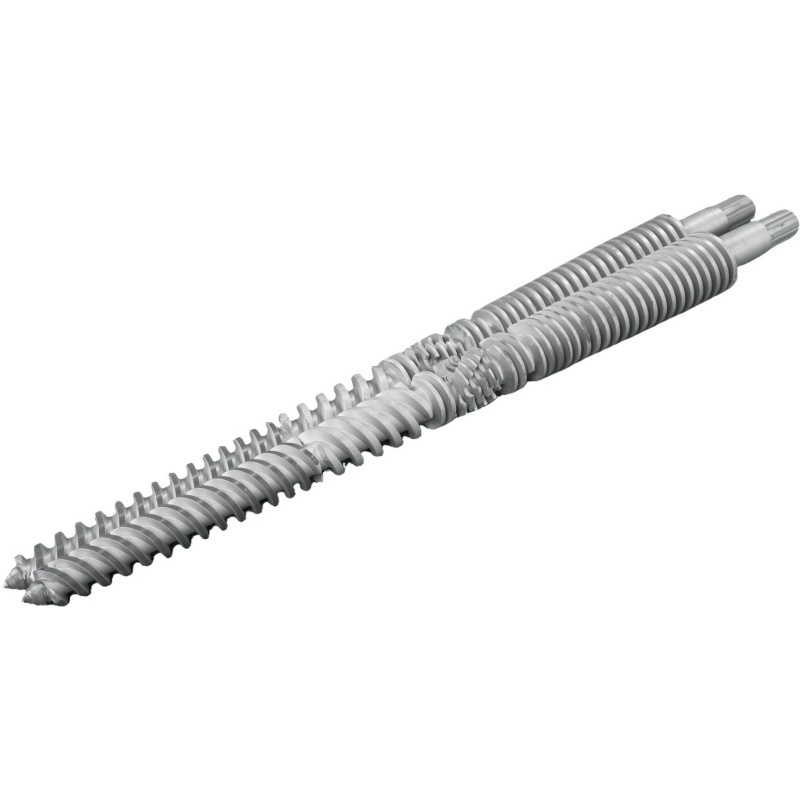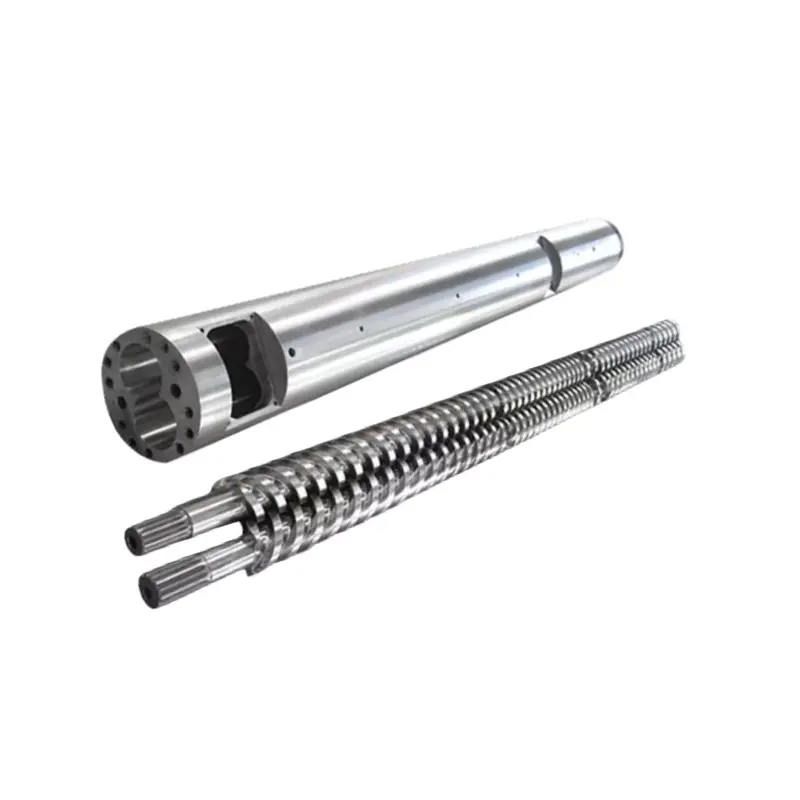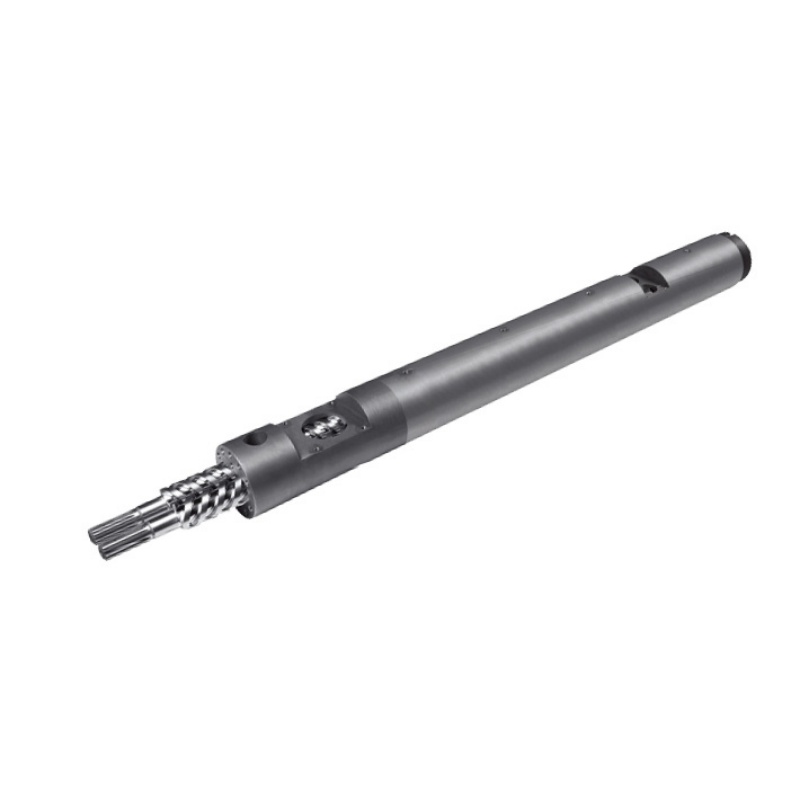

د سکرو بیرل واقعیا څه کوي
سکرو او بیرل د یو جوړه جوړه په توګه کار کوي. دلته د هر دورې ترتیب دی:
- تغذیه کول- پلاستيکي ګولۍ د هاپر څخه د فیډ زون ته راښکته کیږي.
- خټکی- څرخیدونکی پیچ د شین تودوخې تولیدوي. د بیرل هیټرونو سره یوځای شوي، ګولۍ ماتوي او کمپریس کوي.
- اندازه کول- خټکی د انجیکشن دمخه د تودوخې او فشار سره یوشان کیږي.
- انجکشن- سکرو د پلاستیک په څیر مخ په وړاندې حرکت کوي، په مولډ کې پلاستیک فشار راوړي.
هر ډیزاین متغیر - جیومیټری، د زون تناسب، د سطحې درملنه - دا اغیزه کوي چې دا څلور مرحلې څومره ښه کیږي. د دوی په هر یو کې بې توپیره د تولید ستونزې په توګه څرګندیږي.
پریکړه 1: د L/D تناسب
د L/D تناسب (د سکرو الوتنې اوږدوالی د هغې په قطر ویشل شوی) په ځانګړي پاڼه کې ترټولو مهم شمیر دی. دا د استوګنې وخت، د مخلوط کیفیت، او د تودوخې ویش کنټرولوي.ډیری عمومي هدف انجیکشن مولډینګ غوښتنلیکونه 20: 1 کاروي.
| رال | وړاندیز شوی L/D |
|---|---|
| PP، PE، PS (معیاري) | ۱۸:۱ – ۲۰:۱ |
| ABS، PC | 20:1 – 24:1 |
| PVC (د تودوخې سره حساس) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| نایلان (PA) | ۱۸:۱ – ۲۰:۱ |
| د GF تقویه شوي توکي | 20:1 – 24:1 |
پریکړه 2: د کمپریشن تناسب
د کمپریشن تناسب (CR) اندازه کوي چې څومره سکرو چینل د فیډ زون څخه د میټر کولو زون ته تنګ دی. لوړ CR خټکي په ډیر جارحانه ډول فشاروي - د بې کاره رالونو لپاره ښه چې په تدریجي ډول نرمیږي. ښکته CR نرم دی، دا هغه څه دي چې تاسو د تودوخې حساس یا فایبر ډک موادو ته اړتیا لرئ.
| رال | د کمپریشن تناسب |
|---|---|
| ABS، PC، PMMA (بې شکل) | ۳.۰ – ۳.۵:۱ |
| PP، PE، نایلان (نیم کرسټال) | 2.5 – 3.0:1 |
| PVC | 2.0 – 2.5:1 |
| PET | ۲.۳ – ۲.۶:۱ |
| GF تقویه شوی (≥15٪) | 2.0 – 2.5:1 |
پریکړه 3: د زون تناسب
یو معیاري انجیکشن سکرو په دریو زونونو ویشل کیږي. د هر زون تناسب د ټول L/D په څیر مهم دی.
- د فیډ زون (L1):ژور چینلونه چې د هوپر څخه قوي ګولۍ مني. اوږده = د زیاتو تولید ظرفیت.
- د کمپریشن زون (L2):د چینل ژوروالی په تدریجي ډول کمیږي. ډیری خټکی دلته پیښیږي.
- د اندازه کولو زون (L3):کم، دوامداره چینلونه. د انجیکشن دمخه د یونیفورم خټکي تودوخې او فشار تضمین کوي.
| رال | تغذیه (L1) | کمپریشن (L2) | اندازه کول (L3) |
|---|---|---|---|
| PP / PE | 50% | ۲۵٪ | ۲۵٪ |
| ABS / PC | ۴۰٪ | ۴۰٪ | 20% |
| PET | ۴۰٪ | ۴۰٪ | 20% |
| نایلان (PA) | 35-45% | 35-40% | 20-25٪ |
| PVC | ۳۵٪ | 50% | ۱۵٪ |
4 پریکړه: د بیرل موادو سکرو
38CrMoALA - معیاري اساس
د Nanhaiya د انجیکشن مولډینګ سکرو څخه جوړ شوي38CrMoALA الیاژ فولاد، د تودوخې درملنه او شنډ شوی. دا بیس مواد معیاري ترموپلاستیک لکه PE، PP، PS، او ABS ښه اداره کوي، د نږدې خدمت ژوند سره10,000-20,000 ساعتهد عادي عملیاتي شرایطو لاندې.
نايټريډنګ
په 500-560 ° C کې د ګاز نایټریډ د نایټریډ طبقه جوړوي0.5-0.8mm ضخامتد سختۍ سره950-1050 HV (~62 HRC). دا د اغوستلو مقاومت د غیر علاج شوي فولادو په پرتله 30-40٪ ته وده ورکوي. د ډیری انجیکشن مولډینګ غوښتنلیکونو لپاره معیاري چې نه ډک شوي یا لږ ډک شوي توکي پرمخ وړي.

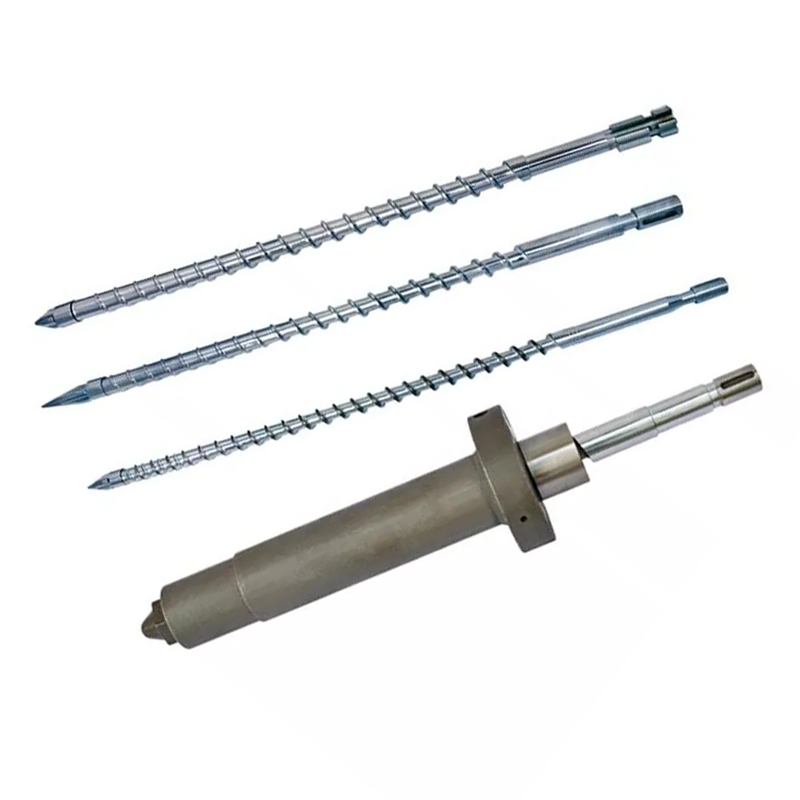
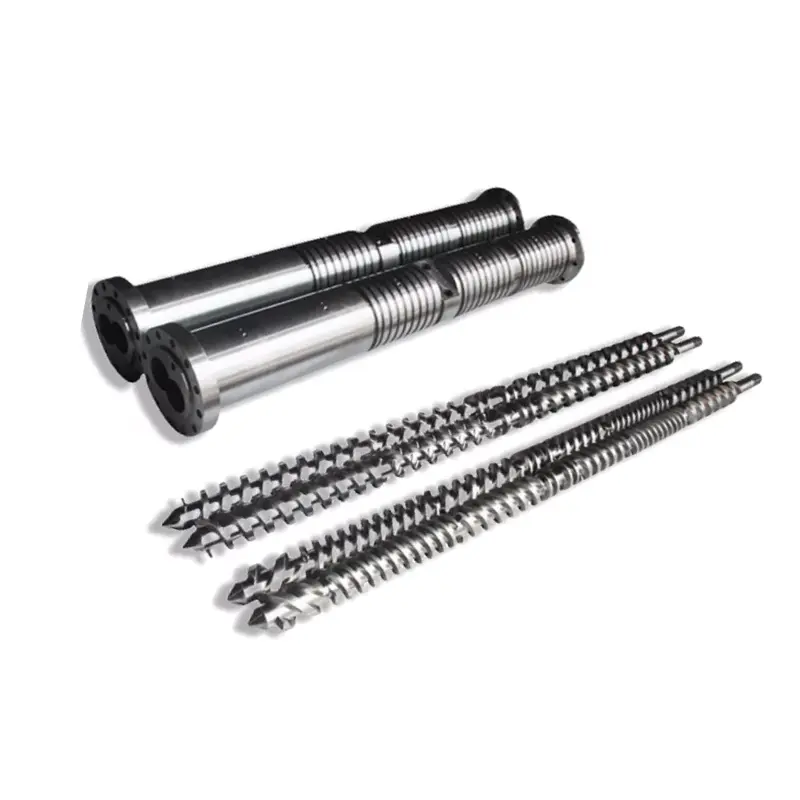
د نانهای میوټینټ (ناڅاپه) انجیکشن مولډینګ سکرو - د کریسټالین رالونو لکه PP, PE او نایلان لپاره مناسب دی.
Bimetallic - د خړوبولو غوښتنلیکونو لپاره
د بایمتالیک بیرلونه د لوړ الماس د پوښ مقاومت لرونکي استر لري چې په فلزي ډول د بیرل بور سره تړل کیږي. د Nanhaiya bimetallic پروسه لاسته راوړيد 62 HRC داخلي بور سختۍد بیرل داخلي لوړ پوښاک سیمو شاوخوا د سخت الماس سپری ویلډینګ له لارې.
| غوښتنلیک | د سکرو مواد | د بیرل درملنه |
|---|---|---|
| PE، PP، PS (نه ډک شوی) | 38CrMoALA نایټریډ شوی | معیاري نایټریډ |
| ABS، PC، نایلان (نه ډک شوی) | 38CrMoALA نایټریډ شوی | معیاري نایټریډ |
| PA + GF ≤30% | 38CrMoALA، quenched + tempered | نايټريډ يا بايمتاليک |
| د GF منځپانګه 15-50٪ | Bimetallic / TC الوتنې څنډې | بايمتالي |
| PVC / corrosive resins | د زنګ په وړاندې مقاومت لرونکی مصر | بایمتالیک (CR درجه) |
| د کاربن فایبر ډک شوی | ټنګسټن کاربایډ | TC-سپرې شوي بور |
5 پریکړه: د سکرو قطر او د شاټ اندازه
ستاسو اصلي شاټ باید په منځ کې راشي35٪ او 70٪د سکرو د اعظمي شاټ ظرفیت څخه. د 35٪ څخه ښکته، مواد په بیرل کې ډیر اوږد ناست دي او د تخریب خطر لري. د 70٪ څخه پورته، سکرو نشي کولی په دوره کې په چټکۍ سره بیرته راشي.
لاندې د Nanhaiya څخه عام ترتیبونه شتون لري:
| د انجکشن اندازه (g) | سکرو Ø × اوږدوالی (mm) | بیرل Ø × اوږدوالی (mm) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | ۹۵×۹۰۰ |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | 50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | 140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

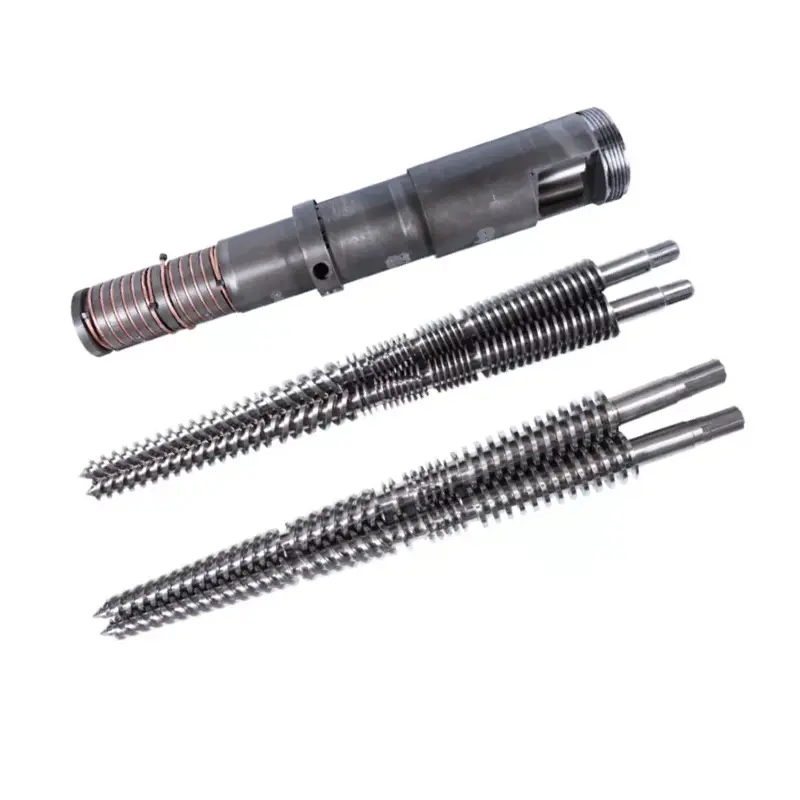
د نانهای تدریجي انجیکشن مولډینګ سکرو - د بې کاره رالونو لکه ABS، PC، او PMMA لپاره غوره.
د خبرتیا نښې ستاسو اوسنی سکرو د دندې لپاره غلط دی
- تور داغونه او د سوځیدنې نښې- د ډیر استوګنې وخت یا ګرم ځای څخه د موادو تخریب. د بیرل د تودوخې زونونه او د سکرو پاکول چیک کړئ.
- متضاد شاټ وزن- ډیری وختونه د اغوستلو غیر بیرته ستنیدونکي والو یا ډیر سکرو څخه تر بیرل تصفیه د بیرته جریان اجازه ورکوي.
- په سطحه نښانونه ښکاره کړئ- په خټکي کې رطوبت یا ګاز. کیدای شي ناکافي مخکې وچولو یا د سکرو جیومیټري په ګوته کړي چې په سمه توګه نه وي.
- ورو رغونه / اوږد دورې وخت- د پلاستیک کولو ظرفیت کافي نه دی. د سکرو قطر احتمال زیاتوالي ته اړتیا لري.
- د رنګ بدلونونو په اړه لوړ سکریپ- د اندازه کولو په زون کې ضعیف مخلوط. په سکرو کې اضافه شوي میډاک یا د خنډ مخلوط عنصر اکثرا دا حل کوي.
کله چې د نرخ غوښتنه وکړئ خپل تولید کونکي ته څه ووایاست
- د ماشین برانډ او ماډل- یا د غیر معیاري ماشینونو لپاره د بور قطر او فلانج ابعاد
- لومړني رالونه- د ډکونکي ډول او سلنه شامل کړئ که چیرې د تطبیق وړ وي
- د شاټ اندازه اندازه- لږترلږه او اعظمي په ګرامو کې
- د هدف دورې وخت
- اوسنۍ ستونزې چې تاسو یې د حل کولو هڅه کوئ- که کوم وي
له Nanhaiya څخه تخنیکي وړاندیز ترلاسه کړئ
موږ په 12 ساعتونو کې ځواب ورکوو. زموږ د انجینرۍ ټیم کولی شي ستاسو د ماشین او رال لپاره سم سکرو جیومیټري ، د موادو درجه او ابعاد مشخص کړي - مخکې لدې چې تاسو نرخ ته ژمن اوسئ.