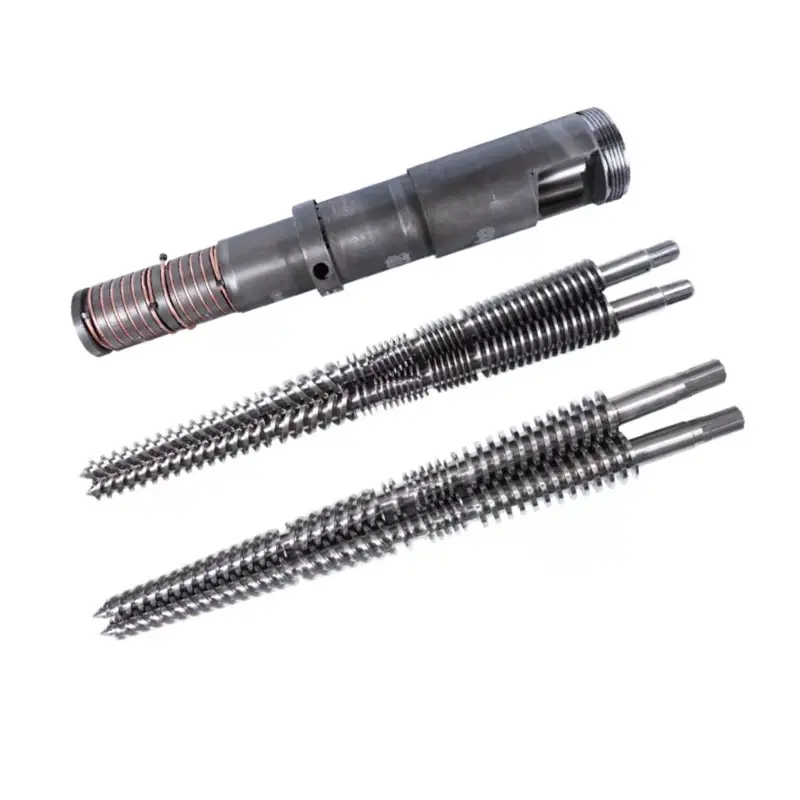
د پایپ مړی سر باید د نومول شوي قطر څخه ډیر مناسب وي. دا باید د پولیمر، فارمولیشن، پایپ معیاري، محصول، د استخراج کنکشن، د کیلیبریشن سیسټم او ستاسو د چلونکي اندازې بدلولو طریقه سره سمون ولري. دا لارښود دا معلومات د PVC، PE، CPVC، PP او PPR پایپ تولید لپاره د پیرود مشخصاتو ته بدلوي.


د پیرودلو لپارهپایپ extrusion مړ سر، عرضه کوونکي ته د پنځو سره مطابقت لرونکي ډیټا سیټونه واستوئ: مواد او تشکیل؛ د پایپ معیاري، قطر او دیوال سلسله؛ د محصول او کرښې سرعت؛ د extruder flange او melt-inlet انٹرفیس؛ او د ښکته جریان کیلیبریټر، خلا، یخولو او د لیږدولو ترتیب. یوه غوښتنه چې یوازې د "PVC پایپ، 110 mm" ورکوي د انجینرۍ لپاره چمتو ندي.
د تړون تر ټولو مهم ټکی د منلو شرط دی. د اصلي تولید موادو نوم، د پایپ اندازه، ثابت محصول، د کرښې سرعت، د تودوخې او سینسر ترتیب، د منلو وړ دیوال توپیر، بهر قطر، طول، د سطح حالت او د اړتیا وړ محصول ازموینې. د مرۍ سر د ګرمې خټکي شکل جوړوي، مګر دا پخپله د وروستي یخ شوي پایپ تضمین نشي کولی.
لومړۍ پریکړه د مرۍ قطر نه ده
لومړۍ پریکړه د تولید لفافه ده. یو سر ممکن د نږدې اندازې یوه ډله د بدلون وړ ډیز او مینډریل سره پرمخ وړي. د خورا پراخه اندازې سلسله کولی شي د جریان ، د اوسیدو وخت ، تنظیم کولو ، د سر فشار او د بدلون کار کې جوړجاړی رامینځته کړي. سمه سلسله په موادو او نرخ پورې اړه لري، نه یوازې په دې پورې اړه لري چې د بدن دننه په فزیکي توګه فټ شي.
موږ هره پوښتنه په دریو حدودو ویشو. د محصول حد د پایپ مواد، معیاري، قطر او دیوال پوښي. د پروسې سرحد محصول، سرعت، تودوخې او فشار پوښي. میخانیکي حد د فلانج ، مرکز لاین ، هیټرز ، سینسرونو ، پورته کولو او ښکته کیدو موقعیت پوښي.
| د پیرودونکي انډول | ولې دا د مړینې سر بدلوي | د لیږلو شواهد |
|---|---|---|
| پولیمر او بشپړ فورمول | د ویسکوسیت، د تودوخې حساسیت، سلیپ، اغوستلو، د ککړتیا خطر، د استوګنې وخت محدودیت او د پاکولو طریقه بدلوي | د رال درجې ډیټا شیټ، د جوړولو فیصده او نمونه |
| پایپ معیاري او غوښتنلیک | بشپړ شوی محصول تعریفوي چې لاین باید تولید او ازموینه وکړي | دقیق معیاري شمیره، نسخه، بازار او داخلي انځور |
| OD، دیوال، SDR یا د مهال ویش لړۍ | د annular جریان ساحه، د اوزار کولو کورنۍ او د عملي بدلون برخې سلسله ټاکي | د اندازې میز د لږترلږه، نورمال او اعظمي محصولاتو سره |
| خالص محصول او د کرښې سرعت | د جریان سرعت، فشار، د تودوخې بار، د استوګنې وخت او د لاندې د یخولو غوښتنه بدلوي | د هرې مهمې اندازې لپاره مستحکم د پلور وړ کیلو ګرامه / ساعت |
| Extruder او اډاپټر انٹرفیس | د داخلي جیومیټري، بولټ نمونه، راجستر، مهر، د مرکز لوړوالی او ملاتړ معلوموي | د موجوده ماشین کنټرول شوي انځور او اندازه شوي عکسونه |
| د کیلیبریشن او یخولو سیسټم | د ښکته کیدو، وروستی OD، اوولیت، دیوال ویش او د پیل کولو چلند اغیزه کوي | د کیلیبرټر نقاشي ، د خلا ټانک ډیټا ، د یخ کولو اوږدوالی او د لرې کولو موقعیت |
| د بدلون پلان | دا معلوموي چې کومې برخې د لرې کولو وړ دي، دوی څنګه مرکز شوي او په خوندي توګه چلونکي یې څنګه اداره کوي | فریکونسۍ، د پاکولو طریقه، د کرین ظرفیت او د هدف وخت وخت بدل کړئ |
زموږ د فابریکې لید:موږ د نومول شوي پایپ قطر د کافي ډی سر مشخصاتو په توګه نه ګورو. که چیرې یو پیرودونکی موږ ته یوازې د رال نوم او OD راکړي ، موږ د جریان لاره تنظیم کولو دمخه د دیوال لړۍ ، فارمول ، محصول ، د ایسټروډر انٹرفیس او اندازه کولو میتود غوښتنه کوو. د ورک شوي آخذونو پراساس یو ګړندی نرخ معمولا بې ځوابه پوښتنې کمیسیون کولو ته اړوي.



د پای پایپ معیار سره پیل کړئ
یو مړ سر د تولید وسیله ده. دا د پایپ تصدیق ندی. پیرودونکی باید د محصول دقیق معیار او نسخه وپیژني ، پداسې حال کې چې عرضه کونکی باید د پایپ لفافه د جریان لاره ، د اوزار کولو سیټ او تنظیم کولو میتود ته وژباړي. وروستی اطاعت په بشپړ شوي پایپ کې د دې بازار او غوښتنلیک لپاره اړین ازموینې لخوا ثابت شوی.
د عامو اوبو د پایپ پروژو لپاره، درې ګټورې رسمي حوالې ديISO 1452-2:2009 د PVC-U پایپونو لپاره, ISO 4427-2: 2019 د PE پایپونو لپارهاوISO 15874-2: 2013 د PP پایپونو لپاره چې د ګرمو او سړو اوبو په تاسیساتو کې کارول کیږي. اوسنۍ نسخه، تعدیلات او ملي تصویب وګورئ کله چې قرارداد چمتو کیږي.
| د پایپ کورنۍ | د رسمي پیل حواله | هغه معلومات چې د اصلي RFQ اوس هم ورته اړتیا لري |
|---|---|---|
| د PVC-U فشار پایپ | ISO 1452-2 یا اړین ملي معادل | د PVC وچ مخلوط فارمول، د پایپ لړۍ، نومول شوي OD، دیوال میز، د ساکیټینګ تخصیص، محصول، د کرښې سرعت او د سطحې اړتیاوې |
| د PE فشار پایپ | ISO 4427-2 یا اړین ملي معادل | دقیق PE مرکب، د SDR سلسله، د OD رینج، جامد یا همغږي جوړونه، پټې یا پرت ترتیب، د محصول او یخولو سیسټم |
| PP یا PPR د ګرمو او سړو اوبو پایپ | ISO 15874-2 یا اړین ملي معادل | دقیق پی پی درجې، د پایپ ابعاد ټولګي، د خدماتو غوښتنلیک، پرت جوړونه، قطر او دیوال سلسله، د محصول او کیلیبریشن طریقه |
| بریښنایی کانډیټ یا صنعتي نلونه | د پیرودونکي د تطبیق وړ ملي، صنعت یا پیرودونکي مشخصات | د موادو فورمول، سختی یا فعال هدف، جیومیټری، رنګ، چاپ یا پټه، د ازموینې پلان او د منلو وړ سطحې نیمګړتیاوې |
په RFQ کې "د نړیوال معیار سره سم" مه لیکئ.د سند، برخې، نسخه او محلي اختیار نوم کړئ. بیا خپل بشپړ شوي پایپ نقاشي او تفتیش پلان ضمیمه کړئ. ورته نومول شوي اندازې کولی شي مختلف دیوال سلسلې، د ازموینې شرایط او د پیژندنې اړتیاوې ولري.
یو بل جلا کول مهم دي. د څښاک د اوبو تصویب د پایپ پایپ محصول او د هغې لندبل شوي موادو پورې اړه لري. د نانهیا څخه د مرۍ سر امر کول د پیرودونکي پایپ ته د څښاک اوبو تصویب نه لیږدوي. د رال تصویب، مرکب کنټرول، د تولید ریکارډونه او د دریمې ډلې تصدیق د پایپ جوړونکي د موافقت سیسټم برخه پاتې ده.
اصلي فورمول مشخص کړئ، نه یوازې PVC یا PE
د ننهپایپ extrusion مړ سرد PVC لپاره د اضافه کولو ، PE ، CPVC او PP سره وړاندیز کیږي. دا نومونه مادي کورنۍ تعریفوي. دوی موږ ته د خټکي ویسکوسیت ، د ډکولو بار کول ، د ثبات کولو سیسټم ، ریسایکل شوي مینځپانګې ، د پروسس کولو کړکۍ یا د پلی کولو تمایل نه وايي.
د PVC لپاره، د وزن او مخلوط حالت له مخې د وچې مخلوط بشپړ ترکیب واستوئ. د کلسیم کاربونیټ کچه او د ذراتو درملنه، د غوړ توازن، د ثبات سیسټم، د اغیزو ترمیم کونکي، د پروسس کولو مرستې، رنګ او د بیا کار کولو فیصدي ټول کولی شي د دیوال بڼه، د سر فشار او د زیرمې چلند بدل کړي.
د PE یا PPR لپاره، دقیق مرکب درجې او اوسني عرضه کوونکي ډیټا شیټ واستوئ. لکه څنګه چې د دې درجې، کثافت، اضافه کولو، کاربن تور یا رنګ سیسټم لپاره خپاره شوي د خټکي ډله ایز جریان یا ویسکوسیت معلومات شامل کړئ، د ریګرینډ حد او ایا د پیژندنې پټې یا فعال پرتونه په ګډه ایستل شوي.
PVC او CPVC
د تودوخې تاریخ او د اوسیدو وخت د نږدې پاملرنې وړ دی. د جریان لاره باید د غیر ضروري ساتلو څخه ډډه وکړي، او د تودوخې پلان باید د کنټرول پیل او پاکولو ملاتړ وکړي. د فورمول بدلونونه باید د تولید دمخه ښکاره شي.
PE
درجه، د خټکي ځواک، تولید او د یخولو ظرفیت یوځای کار کوي. د لوړ تولید PE سر باثباته محیط جریان او مناسب اندازه کولو سیسټم ته اړتیا لري ، نه یوازې یو لوی کنالر خلا.
PP او PPR
دقیق رال او د خدماتو محصول بیان کړئ. د ګرمو او سړو اوبو پایپ، صنعتي ټیوب او څو پوړ جوړونه کولی شي مختلف اوزار کولو، یخولو او منلو شرایطو ته اړتیا ولري.
زموږ د فابریکې لید:کله چې د تولید ټیم د وسیلې تصویب کیدو وروسته د فلر ، رال درجې یا ریسایکل فیصده بدلوي ، مړی ناڅاپه غلط ندی شوی. د پروسې داخلول بدل شوي. موږ په تخنیکي تړون کې د حوالې فورمول ثبت کوو نو د راتلونکي ستونزې حل کول د پیژندل شوي حالت څخه پیل کیږي.

د ډای افتتاح د پایپ اندازه نه ده
یو ګرم کنډک خټکی مړینه نه پریږدي او په جیومیټریک ډول ثابت پاتې کیږي. دا کیدای شي د وتلو په وخت کې پړسوب شي، د تودوخې لاندې راښکته شي، د کیلیبرټر سره اړیکه ونیسي، د یخولو په وخت کې کم شي او بدلون ته دوام ورکړي لکه څنګه چې د تودوخې مساوي کیږي. له همدې امله د 110 ملي میتر نومول شوی پایپ په اتوماتيک ډول د 110 ملي میتر د خلاصیدو څخه کار نه اخلي.
وروستۍ پایله د سیسټم څخه راځي: د ایسټروډر محصول ، د تودوخې تودوخې او فشار ، مړ او مینډریل جیومیټري ، د تودوخې تودوخې توازن ، مرکز کول ، د هوا لاره ، کیلیبرټر ، خلا ، یخ کول او د لیږد سرعت. که دا برخې د مختلف عرضه کونکو څخه پیرودل شوي وي، پیرودونکي باید یو کنټرول شوي انٹرفیس انځور او یو د منلو مسؤلیت میټرکس وړاندې کړي.
| د کنټرول عنصر | هغه څه چې په مستقیم ډول اغیزه کوي | هغه څه چې دا یوازې نشي ثابتولی |
|---|---|---|
| مړه او د mandrel جريان لاره | annular خټکي توزیع، د فشار ضایع، د استوګنې چلند او ابتدايي ټیوب بڼه | وروستی سرد OD، دیوال، اوولیت یا د فشار فعالیت |
| د مینډریل مرکز تنظیم کول | د دیوال د توزیع ابتدایي محیطي خلا او سمون | یو باثباته پایله کله چې د تودوخې، جریان یا د لاندې جریان سمون دوام کوي |
| د تودوخې زون ترتیب | د سر شاوخوا او شاوخوا حرارتي کنټرول | د اندازه کولو ټاکل شوي میتود پرته د ریښتیني خټکي تودوخې |
| کیلیبریټر او ویکیوم ټانک | بهرنۍ اندازه کول، ژر یخ کول او د شکل ملاتړ | یونیفورم دیوال کله چې راتلونکی خټکي ټیوب بې ثباته وي |
| د یخولو سیسټم | د پیوستون کچه، ابعادي ثبات او د پاتې شونو تودوخې لرې کول | ښه جیومیټری کله چې د اوبو تودوخې یا جریان غیر کنټرول وي |
| وړل | د کرښې سرعت، کمښت او ثابت ټرانسپورټ | سم ابعادونه کله چې راښکونکی په غلط ډول تنظیم شوی وي یا سرعت بدلیږي |
د اندازه کولو ګټور اصول:ترټولو کوچنی او لوی پایپ مشخص کړئ، مګر د ستونزمن عملیاتي کونجونو شاوخوا انجینر. دا ډیری وختونه په لوړ تولید کې ترټولو لوی پایپ، د لوړ کرښه په سرعت کې ترټولو پتلی دیوال، د ټیټ تولید وړ کوچنی اندازه چې د استوګنې وخت زیاتوي، او محصول د خورا سخت دیوال یا سطحې اړتیا سره.


نانهایه په خپل پایپ ډای سر رینج کې د تنظیم وړ مینډریلونه ، د کولنګ چینل انتخابونه او د بدلیدونکي لاینر وړاندیز کوي. د ټاکل شوي دلیل لپاره دا اختیارونه وکاروئ. تعدیل ګټور دی کله چې چلونکي د تکرار وړ مرکز کولو میتود ولري. د بدلولو وړ پوښاک اجزا ګټور دي کله چې د دوی ساحه، اضافي مقدار او د بدیل طرزالعمل روښانه وي.
مخکې له دې چې ماشین پیل شي د Extruder انٹرفیس لاک کړئ
د پایپ ډای کولی شي د داخلي جریان عالي لاره ولري او بیا هم په نصبولو کې پاتې راشي ځکه چې د ننوتلو ، راجستر ، بولټ نمونه ، مهر یا د مرکز لوړوالی فرض شوی و. د ځای پرځای کولو پروژې په ځانګړې توګه زیانمنونکي دي ځکه چې د ماشین انځورونه کیدای شي زاړه، تعدیل شوي یا شتون نلري.
موږ د شواهدو درې ډولونه غوره کوو: اصلي کنټرول شوي انځور، تازه اندازه کول او د پیمانې حوالې سره روښانه عکسونه. که درې واړه سره موافق نه وي، مخکې له دې چې د تولید انځور خپور شي شخړه حل کړئ.
- د Extruder جوړ، ماډل او د سکرو ترتیب
- د سکرو قطر او ټاکل شوي محصول سلسله
- ډیسچارج یا اډاپټر فلانج نقاشي
- قطر، ژوروالی او زغم ثبت کړئ
- د بولټ مقدار، تار، د پیچ حلقه او سمت
- د سیل کولو مخ جیومیټری او ګاسکیټ میتود
- د خټکي دننه قطر او د لیږد اوږدوالی
- اړین بریکر پلیټ یا سکرین انٹرفیس
- د فشار سینسر بندر اندازه او موقعیت
- د خټکي تودوخې سینسر ډول او داخلول
- د حرارتی ولتاژ، فریکونسۍ، بریښنا او نښلونکي
- Thermocouple ډول او کنټرولر مطابقت
- د سر مرکز لوړوالی او د جریان لوري
- د ملاتړ چوکاټ، ویلونه، ریلونه یا د پورته کولو نقطې
- د نصب او ساتنې شتون شتون لري
- فاصله د کیلیبرټر او سیده کولو حوالې ته
Nanhaiya د دودیز وړ تولیدويد بیرل flangesاو die-head اجزاو، نو د اډاپټر د سر سره د کیڼ پرځای د نصب کولو حیرانتیا په توګه بحث کیدی شي. د بشپړې کرښې پروژې لپاره، د ډای انٹرفیس د ټاکل شوي سره ترتیب کړئد پلاستيکي استخراج ماشین، کنټرولونه او د لاندې جریان تجهیزات.
زموږ د فابریکې لید:د فلانج د تلیفون عکس موږ سره د ترتیب په پوهیدو کې مرسته کوي، مګر دا د بولټ حلقه یا راجستر فټ نه تعریفوي. موږ د پوښتنو موندلو لپاره عکس کاروو. موږ د فلزي پرې کولو لپاره لاسلیک شوی انځور کاروو. دا توپیر د بشپړ نصب کولو ځنډولو څخه د کوچني انٹرفیس غلطی مخه نیسي.


د موادو او پاکولو دنده شاوخوا ساختمان غوره کړئ
د Nanhaiya وقف شوي پایپ ډای سر د سختو سطحو سره د لوړ ځواک مصر فولاد کاروي او د دقیق CNC ماشین کولو او تودوخې درملنې لخوا تولید شوی. د هغه جنرالخارج کونکی مړ سرپاڼه د 38CrMoAl، نایټریډنګ او د HV950 څخه تر HV1000 پورې د سطحې سختۍ لیست کوي.
دا ارزښتونه ګټور پیل شوي ډیټا دي ، مګر تصویب شوي توضیحات باید لاهم دقیق اجزا توکي ، د درملنې ساحه ، د سختۍ بشپړ شوي معیارونه ، د جریان سطح پای ، ابعادي معاینه او هر ډول سنکنرن اړتیا په ګوته کړي. په یوه برخه کې د سختۍ ارزښت باید هر فاسټینر، هیټر پوښ یا ساختماني برخې ته کاپي نشي.
| د خدمت حالت | د تدارکاتو اندیښنه | په اقتباس کې څه تعریف کړئ |
|---|---|---|
| ډک شوی PVC | د کثافاتو منرال ډکونکی ، زیرمې او د پاکولو فریکونسۍ | فورمول، د ډکولو کچه، د لندبل اجزاوو مواد او درملنه، د بدلیدونکي اغوستلو ساحه او د پاکولو طریقه |
| CPVC یا د تودوخې حساس مرکب | د تودوخې تاریخ، ساتل او د موادو تخریب | د پروسس کولو کړکۍ، د جریان لاره مفهوم، د تودوخې زونونه، د سینسر ټکي، د پیل کولو او بندولو طرزالعمل |
| کاربن تور PE | باثباته توزیع، د سطحې کیفیت او اوږدې منډې | د مرکب درجه، د محصول سلسله، د فشار کړکۍ، د هیټر ترتیب او د پاکولو لاسرسی |
| بیاځل شوي مواد | ککړتیا، د ویسکوسیت توپیر او د کثافاتو ذرات | سرچینه، اعظمي سلنه، د فلټر کولو پلان، نمونه، تمه شوي توپیر او د منلو حدود |
| پرله پسې رنګ بدلونونه | ساتل، لاسرسۍ، د برخې بدلول او سکریپ کول | د رنګ ترتیب، د پاکولو مواد، د بدلون وخت، د پاکولو پروسیجر او د لرې کولو وړ برخې |
هارډر یوه بشپړه مادي ستراتیژي نه ده.د سطحې سختۍ، د قضیې ژوروالی، د سبسټریټ سختۍ، د ککړتیا چلند، د پای او ترمیم طریقه باید د برخې او پروسې سره سمون ولري. له عرضه کونکي څخه وغواړئ چې لیست کړي چې څه درملنه کیږي، دا څنګه تایید کیږي او کوم تفتیش ریکارډ د امر سره راځي.


د Nanhaiya's کتنهد تولید تجهیزات, سندونهاوتخنیکي خدمتد عرضه کونکي وړتیا پرمهال. د نصب کولو لارښود او د اوږدې مودې ساتنې مشورې د موافقت شوي ملاتړ ساحې کې شامل کیدی شي.
د اندازې بدلون د پیرود محاسبې برخه جوړه کړئ
د وسیلې ټیټ نرخ ګران کیدی شي که چیرې هر بدلون کرین سره وصل کړي ، هیټر ته زیان ورسوي یا تکراري محاکمې او غلطی مرکز ته اړتیا ولري. پوښتنه وکړئ چې مرۍ او مینډریل څنګه لیرې کیږي، ګرمې برخې چیرته ایښودل کیږي، کوم فاسټینرونه اداره کیږي، څنګه سمون لري او کوم مهرونه یا مصرف کونکي ځای پرځای کیږي.
| د بدلون پوښتنه | ولې پیرودونکي باید پاملرنه وکړي | د تړون محصول |
|---|---|---|
| کومې اندازې یو بدن شریکوي؟ | د سرونو اصلي شمیره او د برخې بدلولو سیټونو ښیې | د پایپ OD، دیوال حد او موادو لخوا مطابقت میټرکس |
| څه شی باید د لرې کولو دمخه یخ شي؟ | د بند وخت او اداره کولو خوندیتوب اغیزه کوي | د لیکل شوي تودوخې او اداره کولو طرزالعمل |
| مرۍ او مینډرل څنګه متمرکز دي؟ | د پیل سکریپ او دیوال سمون اغیزه کوي | د تنظیم کولو ډیاګرام، د حوالې موقعیتونه او روزنه |
| کوم وسایل او د پورته کولو وسایل اړین دي؟ | د غیر خوندي اصلاح شوي اداره کولو مخه نیسي | د وسیلې لیست، د برخې وزنونه، د پورته کولو نقطې او د فکسچر انځورونه |
| کومې برخې معمول سپیرونه دي؟ | د تار، مهر، هیټر یا سینسر زیان وروسته د ځنډ وخت کموي | دوه کلن وړاندیز شوی اضافي لیست د توکو قیمت |
| د جریان لاره څنګه پاکیږي؟ | کار، د سطحې خطر او د رنګ بدلون سکریپ بدلوي | د پاکولو وسیلې، توکي او د جلا کولو مرحلې تصویب شوي |
د مخلوط محصول مهالویش لپاره، د ساعتونو، کار او د پیل سکریپ لخوا د بدلون لګښت محاسبه کړئ. که چیرې یو نبات په اونۍ کې څو ځله د دوه لیرې پایپ اندازې ترمینځ بدل شي، دوه بشپړ سرونه کیدای شي د ډیری داخلونو سره د یو بدن څخه ډیر تولید وخت خوندي کړي. که بدلونونه ناڅاپه وي او سلسله کمپیکٹ وي، یو شریک بدن د پام وړ کیدی شي.
زموږ د فابریکې لید:موږ پوښتنه کوو چې څوک به وسیلې بدل کړي او د پورته کولو کوم تجهیزات شتون لري. یو ډیزاین چې د پاک مجلس بنچ کې کار کوي ممکن د تودوخې ایسټروډر او ویکیوم ټانک تر څنګ عجیب وي. د آپریټر لاسرسی د انجینرۍ آخذه ده ، نه د پلور وروسته توضیحات.

د مسؤول پروسې زون موندلو لپاره د پایپ نیمګړتیاوې وکاروئ
کله چې یو پایپ د ځانګړتیاوو څخه تیریږي، آپریټران اکثرا لومړی ډای تنظیموي ځکه چې د هغې مرکزي بولټونه لیدل کیږي. دا کولی شي په لنډمهاله توګه یو لوستل ښه کړي پداسې حال کې چې د تودوخې ، استخراج یا لاندې جریان ستونزه پټوي. د طواف شاوخوا او د پایپ اوږدوالی په اوږدو کې نیمګړتیا ثبت کړئ مخکې له دې چې په یوځل کې څو بدلونونه ترسره کړئ.
| لیدل شوي نیمګړتیا | د سر معاینه کول | د پورته او ښکته جریان چکونه | درس اخیستل |
|---|---|---|---|
| یو اړخ په دوامداره توګه ضخامت | د مینډریل مرکز کول، د جریان لارې زیرمې، زیان، د هیټر توازن او د مجلس سمون | د ایسټروډر سورینګ ، د کیلیبرټر ترتیب ، د ویکیوم توزیع ، یخ کول او د لرې کولو ترتیب | د لاسرسي وړ مرکز ته اړتیا لري، د تودوخې زونونه او د سمون حواله |
| دیوال شاوخوا او د پایپ په اوږدو کې بدلون کوي | لوز تنظیم، حرارتي سایکل چلول، بې ثباته فشار یا غیر مساوي جریان | تغذیه کول، د سکرو تولید، د کرښې سرعت کنټرول، خلا او د اوبو د تودوخې ثبات | یو باثباته عملیاتي کړکۍ قبول کړئ، نه د اندازه کولو یو لنډ سیټ |
| د سطحې اوږدې کرښې | ککړتیا، زیرمه، سکریچ یا خراب شوي د شونډو سطحه | غیر منحل شوي ذرات، فلټریشن، د کیلیبرټر زیان او د سمبالولو نښه | د پاکولو وسیلې، د فلټر پلان، د سطحې معاینه او اضافي وسیلې تعریف کړئ |
| ژېړ، نسواري او تورې کرښې | مړ زونونه، زیرمې، ډیر ځایی تودوخه او د استوګنې اوږد وخت | ککړ خواړه، د بیرل زیرمې، د سکرو اغوستل او د بندولو تمرین | د زاړه جیومیټري کاپي کولو دمخه د بشپړ خټکي لارې او پاکولو معمول بیاکتنه وکړئ |
| د سر لوړ فشار | محدوده کنډوله تشه، د تودوخې ټیټه، خنډ یا د جریان غیر مناسب لاره | د سکرین محدودیت، د موادو ویسکوسیت، د محصول غوښتنه او د سینسر حالت | په مشخصاتو کې د فشار اندازه کولو نقطه او عملیاتي حد بیان کړئ |
| پایپ ovality | د غیر مساوي وتلو جریان یا ابتدايي ټیوب موقعیت | د کیلیبریټر اغوستل ، خلا ، د یخولو توازن ، ملاتړ او د لرې کولو ترتیب | وروستنۍ اوولیت د بشپړ لیک منلو ازموینې پورې اړه لري |
| سخت داخلي سطحه | د Mandrel پای، زیرمې، د تودوخې او جریان چلند | د موادو رطوبت، توزیع، تخریب او د تولید ثبات | د نمونې په تصویب کې د داخلي او بهرنۍ سطحې معیارونه شامل کړئ |
د یو بدلون اصول:اساسی کرښه ثبت کړئ، یو کنټرول شوی متغیر بدل کړئ، د لین له لارې د موادو سفر ته انتظار وکړئ، اغیزمن پایپ نښه کړئ او بیا اندازه کړئ. د تودوخې تصادفي تنظیم کول، مرکز کول، خلا او په ورته وخت کې لرې کول د علت پیژندلو لپاره اړین شواهد له منځه وړي.
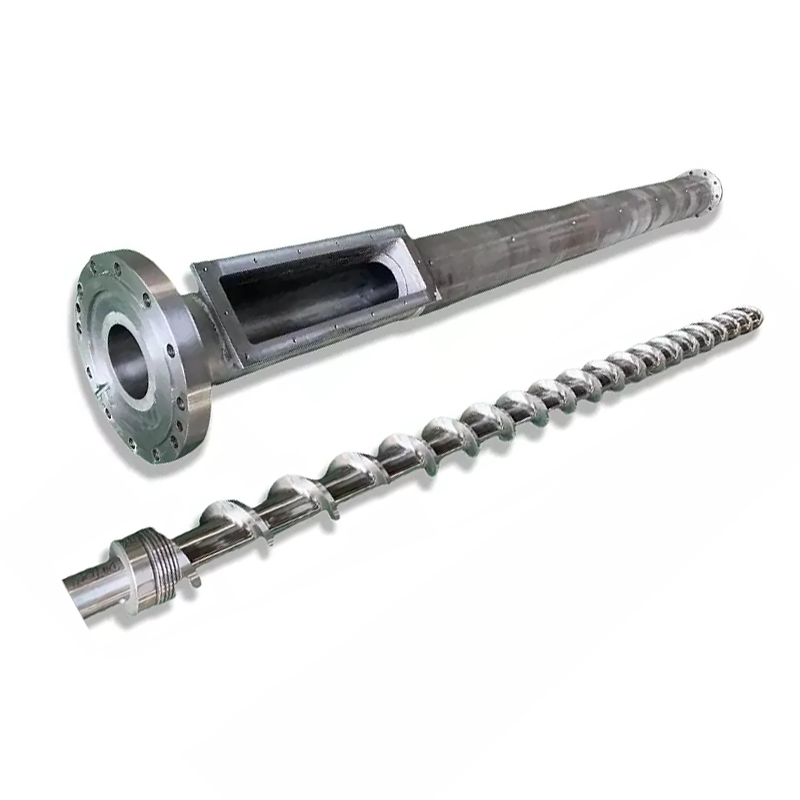
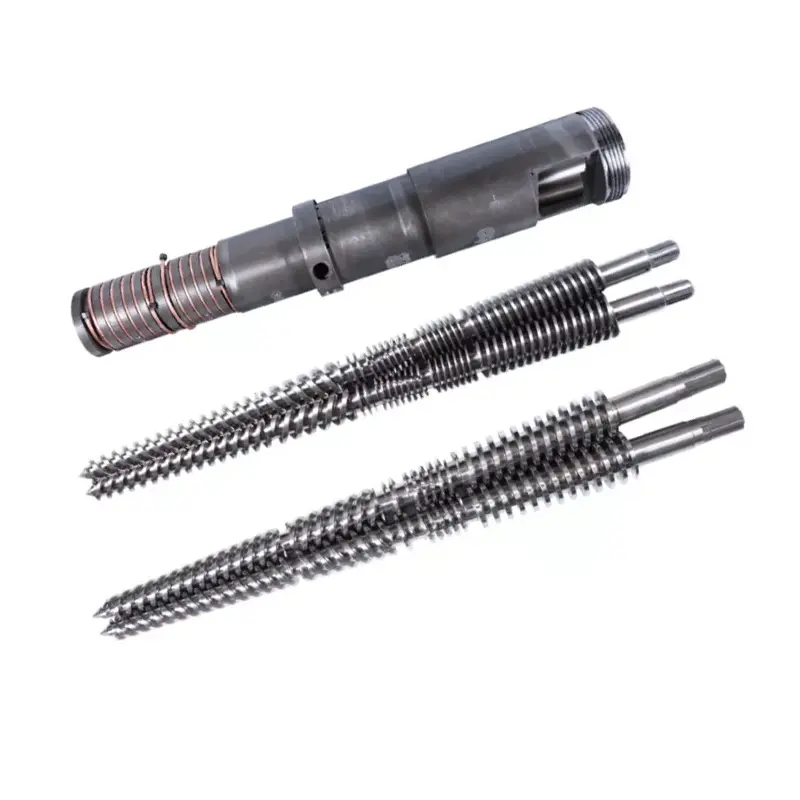
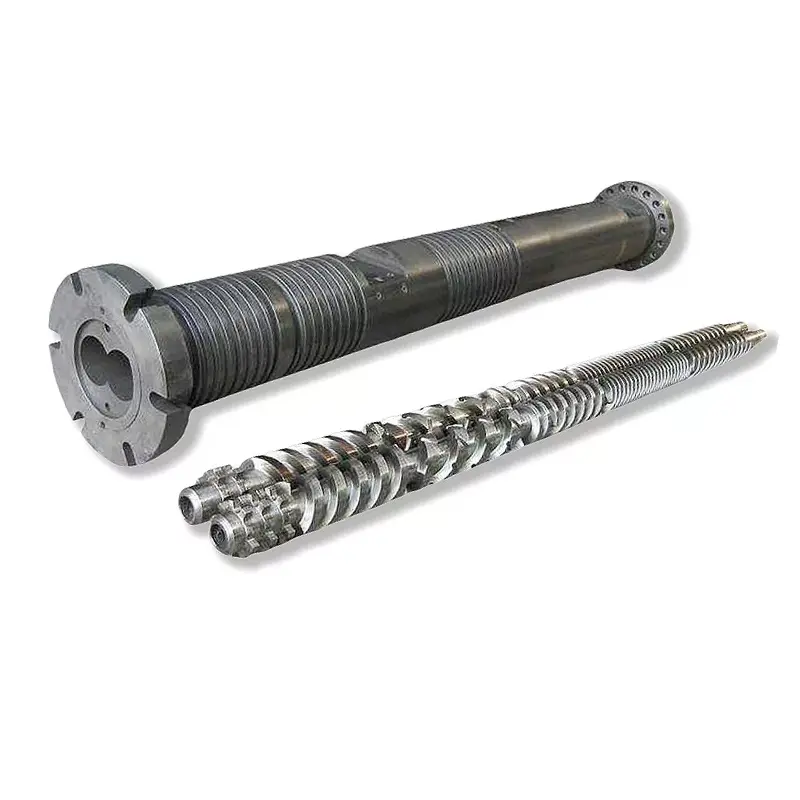
که د محصول یا خټکي فشار د سر څخه مخکې بې ثباته وي، سکرو او بیرل هم معاینه کړئ. د ننهیا ساماند PVC پایپ واحد پیچ, د PVC پایپ موازي سکرو بیرلاود PVC پایپ مخروط دوه سکرو بیرل. مرۍ باید د اغوستلو یا غیر مناسب پلاستیک کولو برخې لپاره د جبران کولو لپاره له سره ډیزاین نه شي.

د پایپ اخراج مړی سر RFQ چک لیست
یو بشپړ RFQ پیرودونکي ته اجازه ورکوي د انجینرۍ ساحه پرتله کړي د دې پرځای چې د ټیټ اساس قیمت سره د ټول شموله نرخ پرتله کړي. لاندې توکي په یوه بیاکتنه کنټرول شوي کڅوړه کې واچوئ.
- محصولات په ګوته کړئ.د هر پایپ OD، دیوال حد، SDR یا مهال ویش، د پرت جوړونه، رنګ او غوښتنلیک لیست کړئ. نورمال محصول او خورا ستونزمن اندازه په نښه کړئ.
- معیار نوم کړئ.دقیق معیار، برخه، نسخه، ملي منل او داخلي انځور ورکړئ. د پایپ پایپ تفتیش پلان ضمیمه کړئ.
- مواد افشا کړئ.د PVC بشپړ فورمول یا دقیق PE، PP یا PPR درجې، اضافه کونکي، ډکونکی، رنګ، ریسایکل شوي مینځپانګې او د عرضه کونکي ډیټا شیټونه چمتو کړئ.
- نرخ تعریف کړئ.د هر مهم محصول لپاره د خالص پلور وړ محصول او لاین سرعت ورکړئ ، په بیله بیا د موجود یخ کولو ظرفیت او نورمال عملیاتي مهالویش.
- خارج کونکی تشریح کړئ.دولتي واحد، موازي دوه یا مخروطي دوه ګونی پیچ؛ د سکرو قطر؛ د موټرو ځواک؛ نورمال فشار او د حرارت درجه؛ اډاپټر ترتیب؛ او د اوسني بهیر محدودیتونه.
- انٹرفیس کنټرول کړئ.فلانج، راجستر، د بولټ حلقه، د سیل کولو مخ، خټکي داخل، د مرکز لوړوالی، سینسر بندر او د ملاتړ انځورونو سره ضمیمه کړئ.
- د بریښنا توضیحات مشخص کړئ.د هیټر ولټاژ او فریکونسۍ لیست کړئ ، د تودوخې ډول ، نښلونکي معیاري ، د کنټرولر مطابقت ، د کیبل اوږدوالی او د خطرناکې ساحې اړتیا که د تطبیق وړ وي.
- لاندې کرښه ښکاره کړئ.د کیلیبریټر ابعاد، د ویکیوم ټانک، د یخولو اوږدوالی، د سپری یا ډوبیدو ترتیب، د هول آف ډول، د مرکز کرښه او د وتلو څخه فاصله شامل کړئ.
- د بدلون ساحه غوره کړئ.د بدلون برخې سیټونه، اضافي حرارتي او سینسرونه، مهرونه، فاسټینرونه، د سمبالولو وسیلې، د ذخیره کولو ریکونه او د مطلوب اندازې بدلون طرزالعمل لیست کړئ.
- اسناد تعریف کړئ.د مجلس او برخو نقاشیو غوښتنه وکړئ، د موادو بیل، د موادو او تودوخې درملنې ریکارډونه، ابعادي تفتیش، بریښنایی لیست، عملیاتي لارښوونې او د اضافي پرزو لیست.
- د منلو ازموینه ولیکئ.د رال، فورمول، پایپ اندازه، د چلولو موده، محصول، د کرښې سرعت، د پروسې ریکارډونه، د ابعاد نمونې او پاس/ناکام معیارونه نوم کړئ.
- ملاتړ روښانه کړئ.د نصب کولو لارښود، د کمیشن کولو مسؤلیت، د آپریټر روزنې، ریموټ مرستې او د ډیټ سر او بشپړ لاین فعالیت ترمنځ سرحد باندې موافقه وکړئ.
د بدلولو خبرداری:اغوستل شوی مړی ممکن نور خپل اصلي ابعاد ونه ساتي. د ماشین انٹرفیس او یو ښه ساتل شوی پایپ اندازه کړئ، کوم اصلي نقاشي ومومئ او تشریح کړئ چې ولې زاړه سر ځای په ځای کیږي. د هر اغوستل شوي ابعاد کاپي کولی شي ورته جریان یا سیده ستونزه بیا تولید کړي.
د سکرو ترتیب هم باید د مادي دندې سره سمون ولري. د Nanhaiya's لټونواحد پیچ, موازي دوه پیچونهاومخروطي دوه سکرو بیرلکله چې تفتیش د پلاستیک کولو بشپړ برخه پوښي. د لوازمو او وصل شوي وسیلې لپاره ، وکاروئد اخراج اضافي پرزو سلسله.
د تولید په حالت کې سر ومنئ چې تاسو یې د پلور پلان لرئ
ابعادي معاینه ثابتوي چې تولید شوي اجزا د نقاشۍ سره سمون لري. دا دا نه ثابتوي چې څنګه یو ځانګړی مرکب به د بشپړ کرښې له لارې تیریږي. د سم منلو پلان دوه برخې لري: د اجزا تصدیق او د تولید چلول.
| د منلو مرحله | څه تصدیق کول | د ساتلو لپاره ریکارډ |
|---|---|---|
| د اسنادو بیاکتنه | د نقاشي بیاکتنې تصویب، د موادو بیل، د بدلون برخې میټرکس، د هیټر او سینسر لیست، لارښودونه او اضافي سکوپ | د لاسلیک شوي سند راجستر |
| د اجزاوو معاینه | مهم انٹرفیسونه، متمرکز ځانګړتیاوې، د سیل کولو مخونه، فاسټینرونه، بندرونه، مواد، درملنه او د لیدلو جریان سطح حالت | په ترتیب کې مشخص شوي ابعادي او مادي یا درملنې ریکارډونه |
| د مجلس چک | فټ، اورینټیشن، د هیټر نصب، سینسر داخلول، د مرکز حرکت، ملاتړ، پورته کول او لاسرسی | د عکسونو سره د مجلس چک لیست |
| د تودوخې چک کول | د زون پیژندنه، د کنټرولر غبرګون، د سینسر لوستل، اوسنی ډراو او حرارتي ثبات | د زون نقشه او مستحکم لوستل |
| د تولید چلول | موافقه شوي مواد، د پایپ اندازه، محصول، د کرښې سرعت، تودوخه، د خټکي فشار، د موټرو بار، خلا او د یخولو شرایط | د وخت پر بنسټ د پروسې پاڼه او ساتل شوي نمونې |
| د پایپ معاینه | OD، دیوال په څو ساعتو موقعیتونو کې، طولیت، د هر اوږدوالی ډله، داخلي او بهرنۍ سطحه، مستقیم او اړین معیاري ازموینې | د تفتیش راپور د نمونې موقعیت او تولید وخت پورې تړلی دی |
| معمول عملیات | پیل کول، د مرکز سمون، یو نورمال تمځای، خوندي بې ځایه کول یا د یوې موافقې اندازه بدلون | د آپریټر لاسلیک او خلاص توکي لیست |
کله چې عملي وي د پیرودونکي نورمال فورمول وکاروئ. که بدیل مواد ته اړتیا وي، توپیر ثبت کړئ او هغه څه محدود کړئ چې ازموینه ثابتوي. د PE بریالۍ چلول د PVC فورمول نه تاییدوي، او د ټیټ دیوال ټیټ سرعت محصول د پتلی دیوال لوړ سرعت حالت نه ثابتوي.
زموږ د فابریکې لید:موږ په اعظمي محصول کې د لنډ نندارتون په پرتله د موندلو وړ اندازه کولو سره مستحکم چل غوره کوو. فشار باید تنظیم شي، د دیوال لوستل باید د کنټرول وړ پاتې شي، هیټرونه باید په غیر معمولي ډول حرکت ونه کړي او یخ شوی پایپ باید موافقه شوي معاینه پوره کړي. دا پایله دواړو خواوو ته د سپارلو ګټور ټکی ورکوي.


په مکرر ډول پوښتل شوي پوښتنې
کوم معلوماتو ته اړتیا ده چې د پایپ استخراج ډی سر نقل کړي؟
د پولیمر درجې او فورمول، د پایپ معیاري، بشپړ اندازه او دیوال سلسله، د هدف محصول او د کرښې سرعت، د استخراج ډول، د میلټ انلیټ او فلانج ډراینګ، د هیټر ولټاژ، سینسر اړتیاوې، د لاندې کیلیبریشن توضیحات، د غوره بدلون برخې او د منلو پلان واستوئ. د اوسني پیوستون عکسونه او اندازه شوي نقاشي د بدیل پروژو لپاره هم ګټور دي.
ایا یو پایپ مړ سر PVC، PE او PPR چلولی شي؟
یو ګډ بهرنی بدن ممکن تخنیکي پلوه په یوه محدوده تعریف شوې پروژه کې ممکن وي، مګر PVC، PE او PPR ورته جریان، حرارتي یا اندازه کولو شرایط نه رامینځته کوي. موږ لومړی بشپړ فورمول، محصول، د اندازې حد، د جریان لارې اړتیاوې او د پاکولو طریقه پرتله کوو. جلا وسیلې یا جلا سر کولی شي د تولید خوندي انتخاب وي.
ایا د پایپ مړی قطر د پای پایپ قطر سره مساوي دی؟
معمولا نه. ګرم ټیوب د ډیټ پریښودو وروسته بدلیږي ځکه چې خټکي پړسیږي ، ښکته کیږي ، کیلیبرټر ته ننوځي او یخ کیږي. د اړتیا وړ ډای او مینډریل ابعاد باید د موادو ، محصول ، لاین سرعت ، ویکیوم اندازه کولو او یخولو سیسټم سره ډیزاین شي ، نه د مستقیم پایپ اندازې څخه کاپي شوي.
ایا یوازې مړ شوی سر کولی شي د پایپ دیوال ضخامت او طولیت تضمین کړي؟
نه. د مرۍ سر د خټکي توزیع تشکیلوي، مګر د دیوال وروستی ضخامت او طول هم د خټکي ثبات، مرکز، د تودوخې توازن، د کیلیبرټر حالت، خلا، یخ کول، د لرې کولو ترتیب او د کرښې سرعت پورې اړه لري. قبولیت باید د بشپړ عملیاتي کرښې ازموینه وکړي.
Nanhaiya د سرونو د ایستلو لپاره کوم مواد کاروي؟
د Nanhaiya عمومي extruder die head page 38CrMoAl د HV950 څخه تر HV1000 پورې د نایټریډ او سطحې سختۍ سره لیست کوي. وقف شوي پایپ اخراج ډای سر د سختو سطحو سره د مصر فولاد په توګه تشریح شوی. وروستی مواد، د تودوخې درملنه او د لندبل سطحې اړتیاوې باید په تصویب شوي مشخصاتو کې د رال، اضافه کولو او پاکولو میتود لپاره تایید شي.
ایا زه باید یو مړ سر د ډیری اندازې داخلولو یا څو بشپړ سرونو سره واخلم؟
د بدلون برخې وکاروئ کله چې د اندازې حد ، محصول او د پاکولو معمول یو بدن ته اجازه ورکوي چې پرته له ډیر تنظیم کولو دندې پوښي. جلا سرونه هغه وخت معنی لري کله چې محصولات په قطر، پولیمر، محصول، پرت جوړښت یا د بدلون فریکونسۍ کې خورا توپیر ولري. د ټول بدلون وخت او د تولید خطر پرتله کړئ، نه یوازې د وسیلې قیمت.
د پایپ استخراج مړ سر باید څنګه ومنل شي؟
د نقاشۍ ، موادو ، درملنې ، هیټر ، سینسر ، فلج او جریان لارې چک سره پیل کړئ. بیا د توافق شوي تولید توکي په ټاکل شوي پایپ اندازې ، محصول او لاین سرعت سره پرمخ وړئ. د تودوخې درجې، د خټکي فشار، د احاطې په شاوخوا کې د دیوال لوستل، بهر قطر، طولیت، د سطحې حالت، د هر اوږدوالی ډله او هر هغه ازموینې چې د هدف پایپ معیار لخوا اړین دي.
څه شی د دې لامل کیږي چې د پایپ دیوال یو اړخ ضعیف شي؟
په احتمالي لاملونو کې د مرۍ یا مینډریل غلط مرکز کول ، د تودوخې د تودوخې نابرابري ، غیر مساوي خټکي جریان ، د جریان په لاره کې زیرمه یا زیان ، د بې ثباته ایسټروډر محصول ، د کیلیبرټر غلط تنظیم ، نا مساوي خلا یا یخ کول ، او د لرې کولو غلط تنظیم شامل دي. د لاندې جریان ستونزې پټولو لپاره د مرکز کولو بولټونو کارولو دمخه رجحان چیک کړئ.
تخنیکي مینځپانګه د Nanhaiya د اوسني محصول ، تجهیزاتو او خدماتو معلوماتو څخه چمتو شوې ، یوازې د رسمي ISO پایپ معیاري پا pagesو لخوا ملاتړ کیږي. د پای پای جیومیټری، مواد، درملنه، ابعاد او د منلو معیارونه د منظور شوي پروژې مشخصاتو لخوا تعریف شوي.