د سکرو ټیپ دومره کوچنی دی چې د اضافي برخې په څیر چلند وشي، مګر بیا هم دومره دقیق دی چې پریکړه وکړي چې آیا هر شاټ د ورته حجم سره پیل کیږي. دا د مل شوي جریان او سیل کولو مجلس په توګه وپیرئ ، نه د تار شوي فلزي نقطې په توګه.


چټک ځواب
د څلورو شیانو په واسطه د انجیکشن مولډینګ سکرو ټیپ غوره کړئ: د نه راستنیدونکي والو ډیزاین ، دقیق سکرو او بیرل انٹرفیس ، پروسس شوی رال او فلر ، او د موجوده مجلس د پوښ نمونه. یوازې د ماشین ماډل کافي ندي کله چې نسخې ، پخوانی ترمیم یا غیر معیاري پیچ شتون ولري.
د بدیل امر لپاره، اصلي انځور واستوئ کله چې شتون ولري، بیا د اصلي ماشین په مقابل کې تار، اوږه، د ټیپ اوږدوالی، د حلقې سفر، څوکۍ، بهر قطر او د خټکي لارې تصدیق کړئ. یو ښه اقتباس د جیومیټری سره پیل کیږي. د موادو او سطحې درملنه وروسته راځي.
د سکرو ټیپ کنټرول په دواړو لورو کې جریان لري
د سکرو د بیا رغولو په جریان کې، د بیرته راستنیدو نه راستنیدلو والو خلاصیږي او پریږدي چې د سکرو مخ ته غزیدلی پولیمر تیریږي. د انجیکشن په پیل کې ، دا بندیږي نو د سکرو حرکت او فشار په شاټ باندې عمل کوي د دې پرځای چې د سکرو په اوږدو کې خټکي فشار راوړي.
له همدې امله د سکرو ټیپ ، د چک حلقه او څوکۍ پروسې پورې اړه لري ، نه یوازې د ساتنې پورې.د ENGEL د نه راستنیدونکي والو ټیوټوریلورته دوه عملیاتي حالتونه بیانوي او د تړلو چلند مستقیم د انجیکشن تکرار وړتیا سره تړاو لري.
زموږ د فابریکې لید:ترټولو ګران سکرو ټیپ غلطی په ندرت سره د دوه مادي درجو ترمینځ توپیر دی. دا یوه برخه ده چې په سکرو کې تارونه لري مګر سفر نه کوي، مهر یا په سمه توګه سمون نه کوي. یو بریالی فټ ازموینه د پلور صفتونو اوږد لیست څخه ډیر ارزښت لري.
د مولډینګ دندې شاوخوا مجلس غوره کړئ
سمه ډیزاین باید د رغیدو پرمهال په آزاده توګه خلاص شي ، د انجیکشن پرمهال د وړاندوینې سره وتړل شي او د خټکي په لاره کې د ډیر محدودیت څخه مخنیوی وشي. دا باید د رال د کثافاتو، چپکونکي او کنسرو بار څخه هم ژوندي پاتې شي پرته له دې چې د ملن سطحو ته زیان ورسوي.
| د پیرودلو پوښتنه | ولې دا د سکرو ټپ بدلوي | عرضه کوونکي ته څه ولیږل شي |
|---|---|---|
| کوم رال جوړیږي؟ | ویسکوسیټي، غوړ، د تخریب حساسیت او د زنګ وهلو دنده د جریان په جریانونو، موادو او سطحي درملنه اغیزه کوي. | دقیق رال درجه، د رنګ سیسټم، د شعاع retardant او نورمال پروسس لړۍ. |
| آیا رال تقویه شوی یا ډک شوی؟ | د شیشې فایبر، معدنی ډکونکی او بیا اعلان شوی ککړتیا کولی شي په حلقه، څوکۍ او خړوبولو لارو کې د خړوبولو جامې ګړندۍ کړي. | د ډکونکي ډول، د وزن فیصده او ایا دا د محصول په واسطه بدلیږي. |
| شاټ باید څومره دقیق وي؟ | پتلی دیوال، څو غار او سخت وزن لرونکي برخې د والو په بندولو او لیک کې کوچني بدلونونه افشا کوي. | د برخې وزن، د غار شمیره، د شاټ وزن زغم او د وروستي رجحان ډاټا. |
| د اوسنۍ والو سټایل څه دی؟ | د سلایډ حلقه، د بال چک او نور ډیزاینونه د جریان مختلف ساحې، سفر او تړلو چلند لري. | د اصلي برخې شمیره، انځور، عکسونه او بشپړ لیرې شوي مجلس. |
| ایا سکرو دمخه بدل شوی؟ | د ماشین ماډل ممکن نور نصب شوي تار، د ټیپ اوږدوالی یا د څوکۍ جیومیټري ونه پیژني. | د اوسني سکرو ډراینګ او مستقیم اندازه کول، نه یوازې د ماشین نوم پلیټ. |
| ولې برخه بدلیږي؟ | مات شوی تار، د جریان تخریب شوی لاره او د لیکو حلقه ورته اصلاحي عمل ته اشاره نه کوي. | عکسونه واغوندئ ، د پروسې نښې ، د ساتنې تاریخ او ناکام ابعاد. |
Nanhaiya معیاري او دودیز تار نمونې وړاندې کوي، او د ځانګړي پولیمر لپاره د ریورس فلو ټیپ اختیارونه. ټاکل شوې برخه د یو سره سمون لريد انجیکشن مولډینګ سکرویا د پراخې برخې په توګه چمتو شويد انجیکشن مولډینګ او د ایستلو اضافي پرزو رینج.


د غونډې له لرې کولو دمخه د پروسې سیګنالونه ولولئ
یو متغیر کشن، د شاټ شاټ وزن یا ضعیف لیږد تکرار وړتیا کولی شي د والو لیکې ته اشاره وکړي، مګر هیڅ یو یې دا یوازې ثابت نه کوي. د رال بدلون، د تغذیې بې ثباتي، د تودوخې کنټرول، د بیرل اغوستل، په خټکي کې هوا، د فشار ترتیبات او د مولډ شرایط کولی شي ورته نښې رامینځته کړي.
ENGEL وړاندیز کوي چې د نه راستنیدو والو، سکرو او پلاستیک کولو بیرل چیک کړيکله چې د خټکي کشن بدلیږي. ورته د ستونزو حل کولو لارښود د کشن او شاټ وزن توپیر د پروسې تنظیماتو او اجزاو پوښاک سره وصل کوي.
| مشاهده شوی سیګنال | د ممکنه سکرو ټیپ پیوستون | د امر کولو دمخه چیک کړئ |
|---|---|---|
| د کشن موقعیت له شاټ څخه تر شاټ پورې توپیر لري | حلقه ممکن په بل ځای کې وتړل شي یا د ناستې وروسته لیک شي. | د یو باثباته پروسې لاندې رجحان ریښتیني موقعیت ، فشار او شاټ وزن. |
| د برخې وزن کمیږي پداسې حال کې چې تنظیمات ثابت پاتې کیږي | بیک فلو کولی شي مولډ ته ورکړل شوي مؤثره حجم کم کړي. | د تغذیې، تودوخې، موادو او د مولډ د غار لاملونه رد کړئ. |
| لنډ شاټونه په دوامداره توګه څرګندیږي | والو ممکن په مکرر ډول مهر نشي ، په ځانګړي توګه د بیا رغونې بدلونونو وروسته. | د لیږد ځواب پرتله کړئ او د ماشین جوړونکي تصویب شوي والو ازموینه پرمخ وړئ. |
| بیا رغونه محدوده کیږي | خرابه حلقه، زیرمه یا د جریان کمه لاره ممکن د خټکي جریان په وړاندې مقاومت وکړي. | د وړیا حرکت، زیرمو، ګیلنګ او تیریدو خنډ لپاره معاینه کړئ. |
| تور داغونه د موادو بدلون تعقیبوي | مړه شوي ځایونه یا زیانمن شوي سطحونه ممکن تخریب شوي پولیمر وساتي او خوشې کړي. | د خټکي بشپړ لاره، نوزل، د مخ مخ او د پاکولو پروسیجر معاینه کړئ. |
| فلزي شور یا حلقه ضبط | ګیلنګ، خرابیدنه، غلط شکل یا بهرني مواد شتون لري. | د ماشین جوړونکي د خوندي ساتنې پروسې لاندې ودروئ او معاینه کړئ. |
یوځل چې مجلس لیرې شي ، د چیک حلقې بیروني قطر ، دواړه پای مخونه ، د ناستې سطحه ، د ټیپ باډي ، خټکي جریان او تار معاینه کړئ. یوARBURG تخنیکي مقالهد اغوستلو میکانیزمونو په توګه اغوستلو ، چپکولو او زنګ وهلو پیژني او ښیې چې د حلقوي قطر ، پای مخ او سیل کولو څوکۍ کې اغوستل کولی شي د حلقې سفر او تکیه ثبات بدل کړي.
د فشار په اضافه کولو سره د چیک حلقه تشخیص مه کوئ تر هغه چې برخه ډکه شي.د ترتیب بدلون کولی شي لیک پټ کړي پرته له دې چې سم کړي. یو باثباته بیس لاین ونیسئ ، د ماشین جوړونکي لخوا تصویب شوي ازموینې میتود تعقیب کړئ او د بدیل توضیحاتو بدلولو دمخه هارډویر معاینه کړئ.
یوه برخه یوازې هغه وخت بدله کړئ کله چې د مینځلو برخې لاهم ښه وي
د چک حلقه پخپله بدله کیدی شي کله چې د هغې د ملنګ ټیپ او څوکۍ په تصویب شوي ابعادو کې پاتې شي ، د سیل کولو سطحې سمې وي ، او نوې حلقه کولی شي د خپل بشپړ سفر له لارې په آزاده توګه حرکت وکړي. دا د ټیټ لګښت ترمیم دی، مګر یوازې هغه وخت چې تفتیش یې ملاتړ کوي.
د ملا تړلې ټیپ، حلقه او څوکۍ بدل کړئ کله چې ډیری سطحې اغوستل ښیې، یوه حلقه د بلې برخې په مقابل کې نیول شوې یا ګنډل شوې، زاړه برخې په ماشینونو کې مخلوط شوي، یا د باور وړ اصلي ابعاد پاتې ندي. د یوې نوې سیل کولو برخې سره د دوه پوښل شوي ملن برخو سره یوځای کول کولی شي د لیک کیدو نوې لاره رامینځته کړي.
زموږ د فابریکې لید:اغوستل شوی نمونه ثبوت دی، نه د ماسټر انځور. که موږ یوه تخریب شوې څوکۍ، لنډه حلقه یا خراب شوي تار په سمه توګه کاپي کړو، نوې برخه کولی شي د پاکې سطحې سره زاړه ستونزه بیا تولید کړي. موږ مطلوب اړیکه له نقاشۍ ، ملن کولو اجزاو او نه پوښل شوي حوالې ټکو څخه بیا رغوو.


د نانهایه انجیکشن مولډینګ سکرو ټیپ ډیټا
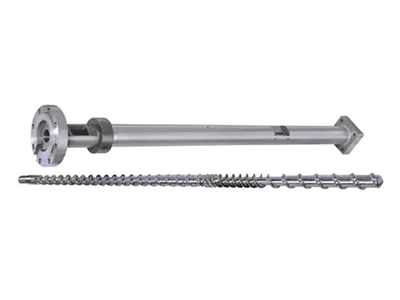
دد ننهای انجیکشن مولډینګ سکرو ټیپد سکرو او نوزل اړخ خټکي لارې تر مینځ د انٹرفیس په توګه جوړ شوی. دا د مختلف سکرو قطرونو او انجیکشن ماشین برانډونو لپاره شتون لري ، د دودیز تارونو او اجزا جیومیټري سره د بدیل کار لپاره.
| مشخصات | د Nanhaiya محصول ډاټا | د پیرودلو تړاو |
|---|---|---|
| بنسټیز مواد | D2 | د نقل او تفتیش اسنادو کې حقیقي مواد ثبت کړئ. |
| سختۍ | HRC45-62 | ټاکل شوی ارزښت باید د تودوخې درملنې، اغوستلو او ملن موادو سره سمون ولري. |
| نېغ په نېغه | 0.02 mm/m | جیومیټری او د ترتیب مسله په سکرو فرنټ انٹرفیس کې. |
| زغروال مخ | بايمتالي | په افشا شوي کاري سطحو کې د اغوستلو مقاومت اختیار چمتو کوي. |
| د شیشې فایبر تشکیلات | 30% / 60% | په RFQ کې د شیشې ریښتینې فایبر سلنه او د رال درجه بیان کړئ. |
| د برخې وزن | 1 کیلو ګرامه | د محصول پاڼې حواله ارزښت؛ وروستنی وزن د منظور شوی جیومیټری تعقیبوی. |
| د تولید لاره | د CNC ماشین، د تودوخې درملنه او دقیق پالش کول | دا عملیات د کنټرول فورمه، د سطحې حالت او بشپړ شوي فټ. |
| معیاري غوښتنلیکونه | PE، PP، ABS او PVC ترموپلاستیک مولډینګ | همدارنګه اضافه کونکي ، رنګینټونه ، ریسایکل شوي مینځپانګې او ډکونکي ډیټا هم واستوئ. |
د بشپړ پلاسټیک کولو واحد لپاره، Nanhaiya هم تولیدويد متغیر انجیکشن مولډینګ پیچ, تدریجي انجیکشن مولډینګ پیچاو د بدلیدونکي بیرل سره سمون خوري. څنګ تهد انجیکشن نوزلپه عین وخت کې بیاکتنه کیدی شي کله چې د لیک، ترتیب یا د خټکي جریان ستونزې د سکرو ټپ څخه هاخوا پراخې شي.
هغه ابعاد چې پریکړه کوي چې ایا برخه به مناسب وي
د ماشین جوړونکی او ماډل کولی شي لټون محدود کړي، مګر دا نشي کولی د انځور ځای ونیسي. د ماډل کورنۍ ممکن د انجیکشن یونټ ډیری اندازې وکاروي، او یو ماشین ممکن دمخه یو بدیل سکرو ولري چې د اصلي جوړښت څخه توپیر لري.
- نصب شوی سکرو پیژني.د ریکارډ ماشین جوړونکی، ماډل، د انجیکشن واحد نومول، د سکرو قطر، سیریل معلومات او هر پخوانی سکرو بدیل.
- تار په بشپړه توګه تعریف کړئ.لوی او وړوکی قطر، پچ، د تار لوري، د تار اوږدوالی، د پیل موقعیت، راحت او د اوږو موقعیت شامل کړئ.
- محوری سټک اندازه کړئ.د ټیپ ټول اوږدوالی، د حلقې اوږدوالی، د څوکۍ اوږدوالی، د حلقې سفر او هر اوږه چې د تړلو موقعیت کنټرولوي ثبت کړئ.
- د ریډیل انٹرفیس اندازه کول.د ټیپ د بدن قطر ثبت کړئ، حلقه بهر او دننه قطر، د څوکۍ قطر، د بیرل بور حواله او د اړتیا وړ کاري تصفیه.
- د خټکي لاره نقشه کړئ.د بانسري شمیره، د تیریدو پلنوالی، د تیریدو ژوروالی، د پوزې پروفایل او هر هغه وړانګې وښایاست چې جریان یا پاکولو اغیزه کوي.
- د سیل کولو او پوښاک سطحونه په نښه کړئ.په ګوته کړئ چې د تړلو پرمهال کوم تماس سره مخ کیږي او کوم ابعاد د نه پوښل شوي حوالې څخه اندازه کیږي.
د زغم دننه بې باوري مه پټوئ.که پخوانۍ سطحه اغوستل شوې وي، اندازه شوي ارزښت د ریښتیني اغوستل شوي ابعاد په توګه لیبل کړئ. وړاندیز شوی بشپړ شوی ابعاد جلا وساتئ. دا توپیر انجینرۍ ته اجازه ورکوي چې د زیان دقیق کاپي تصویب کولو پرځای برخه سمه کړي.
مخکې له دې چې تولید ته ننوځي بدیل معاینه کړئ
راتلونکی تفتیش باید پیژندنه، ابعاد او حرکت تصدیق کړي مخکې لدې چې مجلس د تودوخې او فشار سره مخ شي. تصویب شوی انځور، د موادو ریکارډ او د تفتیش پایلې د ورته برخې شمیرې لاندې وساتئ.
- د برخې شمیره او د انځور کولو بیاکتنه د پیرود امر سره سمون لري
- د موادو او تودوخې درملنې ریکارډونه د نرخ سره سمون لري
- مهم قطر او محوری اوږدوالی د نقاشۍ زغم کې دي
- د تار ګیجونه یا د ملن چیکونه پیوستون تاییدوي
- د ګوتو سفرونه په آزاده توګه چیک کړئ پرته لدې چې د لید راکینګ یا ضبط څخه
- حلقه او څوکۍ د مطلوب سیل کولو سطحونو سره اړیکه ونیسئ
- د خړوبولو لارې پاکې، نرمې او د بورې څخه پاکې دي
- پالش شوي سطحونه د سمبالولو زیان یا د پوښ کولو نیمګړتیاوې نه ښیې
- د مجلس لارښود او د اجزا ترتیب مستند شوي
- د بیس لاین شاټ وزن او تکیه د نصبولو وروسته ثبت کیږي
د نصبولو وروسته، د پیل کولو منل شوي طرزالعمل وکاروئ او پروسه د ساتل شوي بیس لاین سره پرتله کړئ. یو نوی ټیپ ممکن رغونه ، د کمپریشن غبرګون یا د والو بندولو چلند بدل کړي ، نو داسې مه ګورئ چې هر زوړ ترتیب باید ناڅاپه پاتې شي.
هغه څه چې فابریکه باید کنټرول کړي
د سکرو ټیپ کیفیت د برخو ترمینځ اړیکې څخه راځي. د تار متمرکزیت، د اوږو موقعیت، د حلقې سفر، د سیل کولو مخ جیومیټری، د جریان لاره پای او د تودوخې درملنې حالت باید یوځای کار وکړي. یو اغیزمن سختۍ شمیره نشي کولی د غلط سټیک اوږدوالی یا د سیل کولو سطحې لپاره تاوان ورکړي.
د ننهد تولید تجهیزاتد CNC آری شامل دي چې د فیډ غلطۍ سره 0.1 mm یا لږ ټیټ وي ، د 6 مترو پورې د کاري پیسونو لپاره CNC لیتونه ، او د 0.02 ملي میتر موقعیت دقت سره د برمه کولو او مل کولو تجهیزات شامل دي. پنځه محور ماشینونه د غیر منظم الوتنې او ځانګړي فلینج جوړښتونو لپاره کارول کیږي.

د پیرودونکو لپاره، عملي پوښتنه دا نه ده چې آیا یو عرضه کوونکي د ماشین وسیله لري. پوښتنه وکړئ چې انځور څنګه بیاکتنه کیږي، کوم ابعاد معاینه کیږي، د موادو او تودوخې درملنه څنګه موندل کیږي، او د بشپړ شوي حلقې حرکت څنګه چک کیږي. Nanhaiya د دې له لارې د پلور دمخه ډراینګ بیاکتنه او تخنیکي ملاتړ چمتو کويد خدمت ټیم.
د بدیل سکرو ټیپ لپاره د RFQ چک لیست
د جزوی پیغامونو لړۍ پرځای یو روښانه کڅوړه واستوئ. لاندې معلومات عرضه کوونکي ته اجازه ورکوي چې پریکړه وکړي چې ایا دنده یو معیاري بدیل دی، د ریورس انجینر اجزا یا بیا ډیزاین.
- د ماشین جوړونکی، ماډل، سیریل نمبر او د انجیکشن واحد اندازه
- د سکرو قطر او د سکرو ډراینګ نصب شوی
- د اصلي سکرو ټیپ برخې شمیره او د انځور بیاکتنه
- په ترتیب سره ساتل شوي برخو سره زاړه مجلس بشپړ کړئ
- د مخ، غاړې، تار او مهر کولو مخونو څخه عکسونه
- تار، اوږه، حلقه، څوکۍ او د تیریدو ابعاد
- د رال درجه، د ډکونکي ډول او د ډکولو سلنه
- رنګارنګ، ریسایکل شوي محتوا او زیان رسونکي اضافه کونکي
- نورمال تودوخه او د شاټ اندازه
- د برخې وزن، د غار شمیره او منل شوي تغیرات
- د لرې کولو دمخه د کشن، لیږد او بیا رغونې رجحان
- مشاهده شوي پوښاک، د ناکامۍ حالت او د اړتیا اندازه
که چیرې انځور ورک وي، هره اندازه شوې سطح په نښه کړئ او د اندازه کولو ترتیب انځور کړئ. یو بهرنۍ قطر مه لیږئ او له فابریکې څخه وغواړئ چې تار ، څوکۍ او له هغې څخه سفر وکړي.
په مکرر ډول پوښتل شوي پوښتنې
د انجیکشن مولډینګ سکرو ټپ څه کوي؟
د سکرو ټیپ مجلس یو نه راستنیدونکي والو لري. دا د سکرو د رغیدو پرمهال خلاصیږي نو خټکی کولی شي د سکرو مخې ته حرکت وکړي ، بیا د انجیکشن په جریان کې بند شي ترڅو بیرته جریان محدود کړي او مولډ ته فشار انتقال کړي.
د اغوستل شوي چک حلقې یا سکرو ټیپ نښې کومې دي؟
د پروسې عام نښو کې د متغیر خټکي کشن، د شاټ متضاد وزن، د فشار ضعیف تکرار، لنډ شاټونه وروسته له دې چې نور لاملونه خارج شوي، او د اوږد یا لږ باثباته لیږد غبرګون شامل دي. د کنټرول شوي لیک ازموینې او ابعادي تفتیش سره اغوستل تایید کړئ.
ایا زه یوازې د ماشین ماډل لخوا د بدیل سکرو ټیپ امر کولی شم؟
د ماشین جوړونکی او ماډل ګټور پیل ټکي دي ، مګر د باور وړ بدیل ترتیب کې باید د سکرو قطر ، تار او اوږې ابعاد ، د ټیپ اوږدوالی ، د چک حلقه او سیټ ابعاد ، د جریان لاره ، رال ، د ډکولو مینځپانګه ، نقاشي او روښانه عکسونه هم شامل وي.
ایا زه باید یوازې د چک حلقه یا د بشپړ سکرو ټیپ مجلس ځای په ځای کړم؟
یوازې اغوستل شوی اجزا بدل کړئ کله چې د ملن کولو ټیپ، څوکۍ او تار د تصویب شوي ابعادو او سطحې حالت کې پاتې شي. د میچ شوي مجلس ځای په ځای کړئ کله چې د سیل کولو څو سطحې اغوستل شوي وي ، ابعاد ناڅرګند وي ، یا مخلوط زاړه او نوي برخې نشي کولی د باور وړ حرکت او سیل کولو تولید کړي.
Nanhaiya کوم مواد د انجیکشن مولډینګ سکرو لارښوونو لپاره کاروي؟
Nanhaiya د HRC45-62 خپاره شوي سختۍ رینج، 0.02 mm/m مستقیمیت او د بایمټالیک زغره لرونکي مخ اختیار سره د D2 انجیکشن مولډینګ سکرو لارښوونې وړاندې کوي. وروستی ترتیب د رال ، ډکونکي ، ماشین انٹرفیس او اغوستلو دندې سره سمون لري.
ایا سخت سکرو ټپ تل اوږد پاتې کیږي؟
نه. سختۍ د اغوستو د فعالیت یوازې یوه برخه ده. د الیاژ کیمیا، د تودوخې درملنه، د کنډک مقاومت، د ملنګ مواد، د سطح پای، سمون، پاکول او پروسس شوي رال ټول د خدماتو ژوند اغیزه کوي.
زه باید د سکرو ټیپ اقتباس لپاره Nanhaiya ولیږم؟
د ماشین جوړونکي او ماډل ته واستوئ، د سکرو قطر، رال او ډکونکي فیصده، د اصلي برخې شمیره یا انځور، د ملن بشپړ ابعاد، د څو زاویو څخه عکسونه، د اغوستلو نښې، د شاټ وزن رجحان او اړین مقدار.
سوداګریز افشاء کول: نانهایه د انجیکشن مولډینګ سکرو لارښوونې او اړوند برخې تولیدوي چې پدې لارښود کې تړل شوي. تخنیکي سپارښتنې باید د ماشین جوړونکي د خوندیتوب پروسیجرونو او د منظور شوي پروژې انځور سره تطبیق شي.