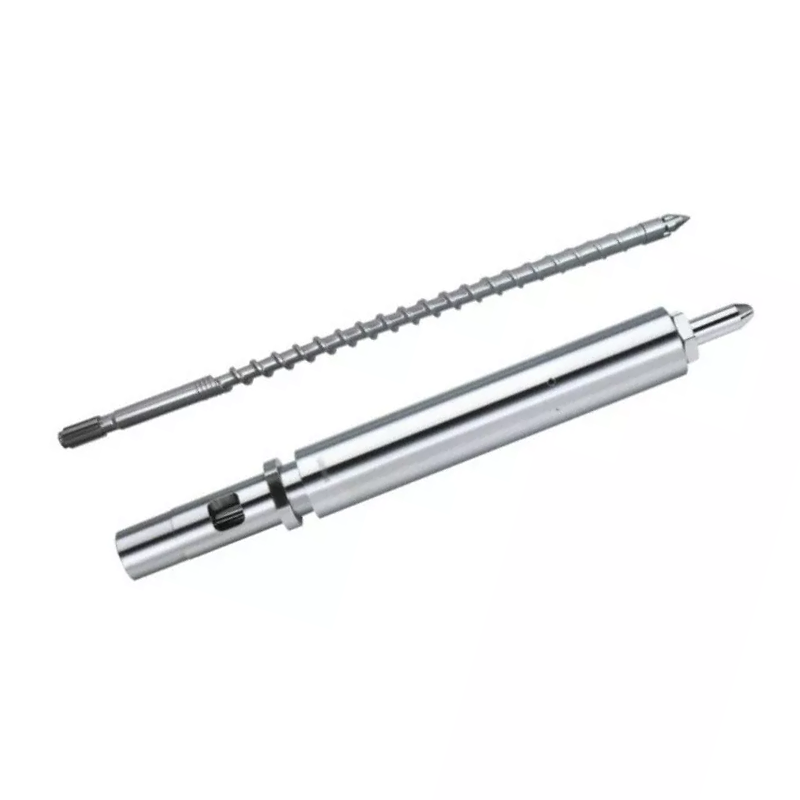
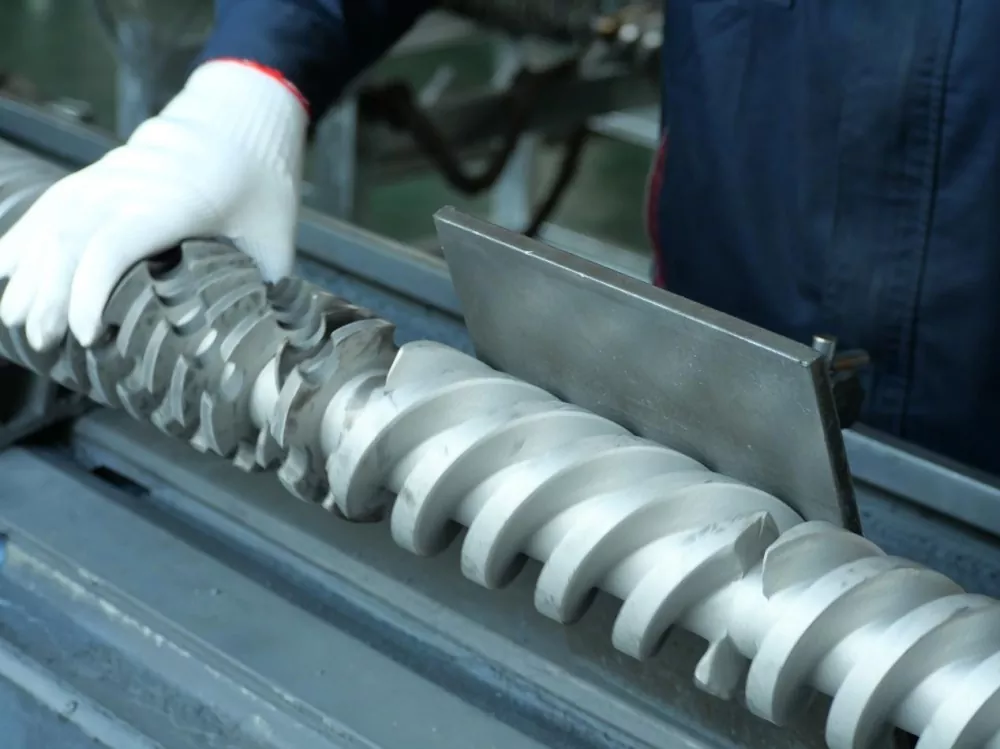
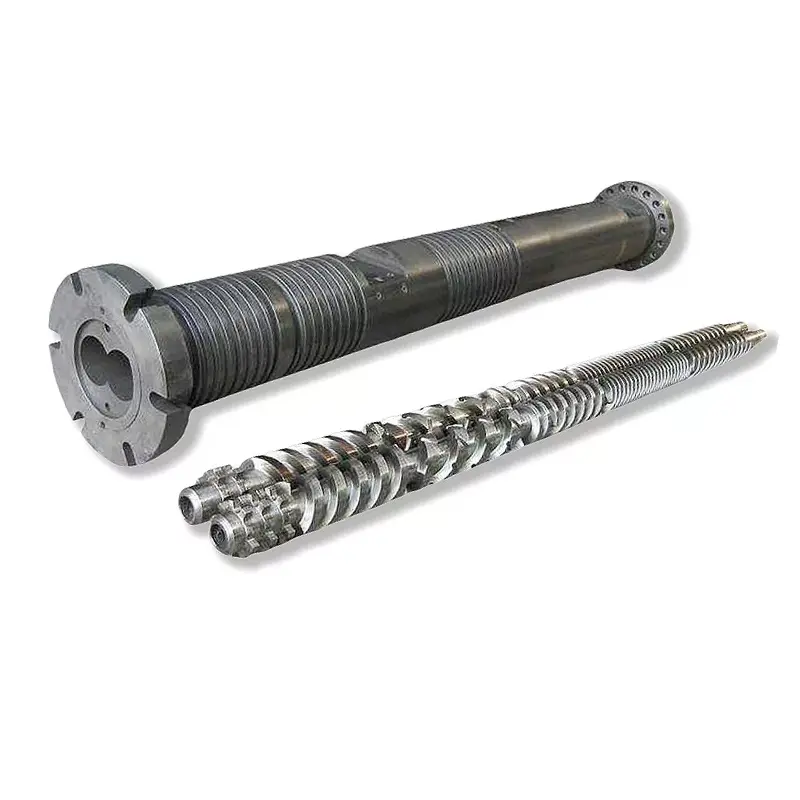
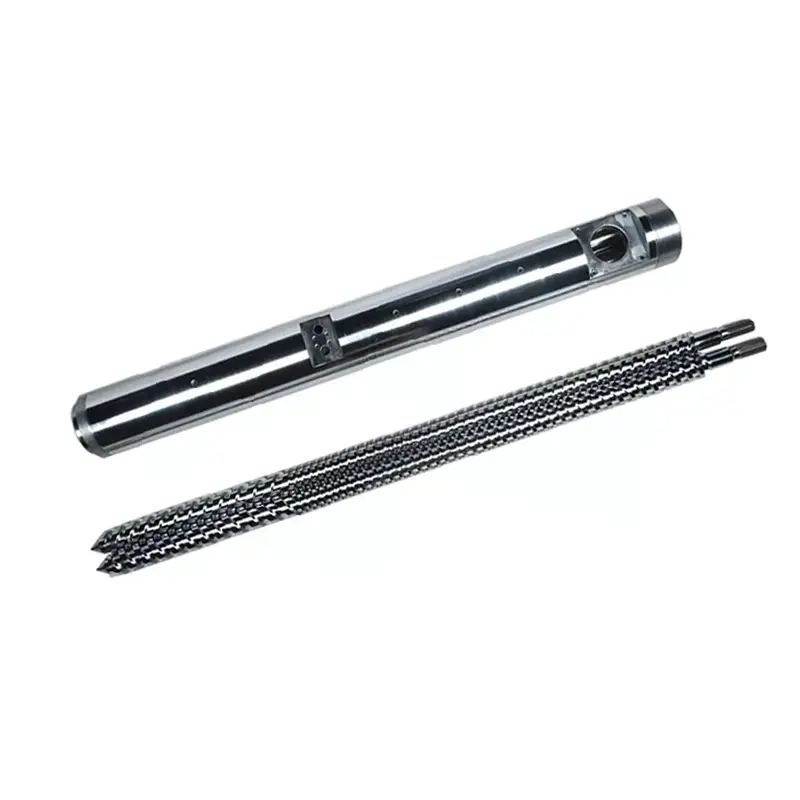
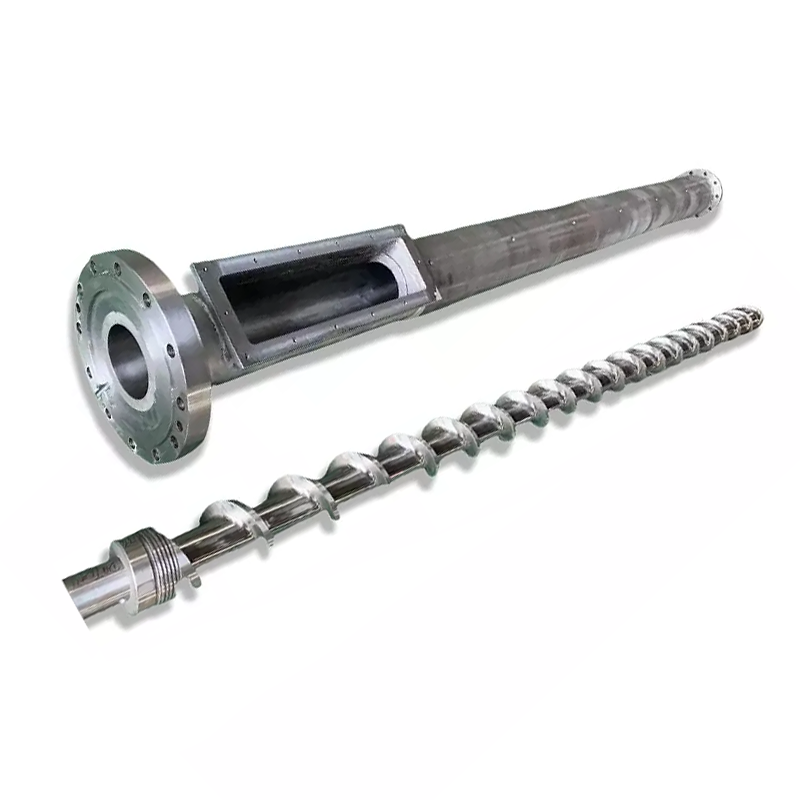
د WPC مولډ د محصول عکس او بهر ابعادو څخه نشي ټاکل کیدی. وسیلې باید د لرګیو پلاستیک فارمول ، د پروفایل برخه ، محصول ، د اخراج اخراج ، کیلیبریشن میتود ، د یخ کولو لاین او د بشپړ شوي بورډ یا پروفایل لپاره کارول شوي فعالیت ازموینې سره سمون ولري.


چټک ځواب
د پیرودلو لپارهد WPC اخراج مولډ، وروستنۍ کراس برخه د زغم سره واستوئ ، د بشپړ پولیمر او لرګیو ډکولو فارمول ، د موادو چمتو کولو میتود ، د هدف محصول او لاین سرعت ، د استخراج انٹرفیس ، د ښکته جریان کولنګ ترتیب او د بشپړ شوي محصول منلو پلان. په انځور کې د لیدلو وړ سطحې، مهم دیوالونه، داخلي ریبونه، غارونه، ریډی او هر ډول امبوسینګ یا د شګو کولو اجازه په نښه کړئ.
یوازې د وچ ابعادي راپور څخه وسیلې مه اخلئ. موافقه شوې فورمول د ټاکل شوې کرښې له لارې پرمخ وړئ، پروفایل یخ کړئ، بیا یې ابعاد، دیوال او د ریب ضخامت، مستقیم، موړ، د سطح حالت او د هر اوږدوالی اندازه اندازه کړئ. د محصول فعالیت ازموینې د بشپړ شوي محصول تولید کونکي مسؤلیت پاتې کیږي.
د جوړونې سیسټم واخلئ، نه د فولادو جلا بلاک
د استخراج مولډ ګرم پروفایل رامینځته کوي ځکه چې د WPC خټکي د ایسټروډر پریږدي. دا پروفایل لاهم نرم دی او د شکل بدلولو وړ دی. کیلیبریټرونه، د یخولو برخې، مالتړ، د لرې کولو او پرې کولو تجهیزات بیا یې وساتئ او ثبات یې کړئ. یو مړی چې په بینچ کې سم ښکاري کولی شي یو بې ثباته پروفایل تولید کړي که چیرې دا لاندې برخې برخې سره سمون ونلري.
د Nanhaiya WPC مولډ سلسله د فولادو بدنونه د سخت او پالش شوي سطحو سره کاروي. مولډونه د CNC ماشین شوي او د تودوخې درملنه شوي، او اختیاري یخولو چینلونه شتون لري. د محصول ساحه شیټونه، بورډونه او پروفایلونه پوښي، پشمول د ډیک کولو، کټارو، تختو او د بیروني فرنیچر برخې چې د لرګیو ډکونکي سره د PE یا PP څخه جوړ شوي.
| توکي پېرود | د هغه دنده | هغه څه چې باید په اقتباس کې څرګند شي |
|---|---|---|
| اډاپټر او داخلول | د extruder خارج کول د پروفایل جریان لارې سره نښلوي | فلانج، د بولټ نمونه، راجستر، مهر، خټکي داخل، د مرکز لوړوالی، د هیټر او سینسر توضیحات |
| Extrusion مړ | خټکي توزیع کوي او د ګرم پروفایل برخه جوړوي | د بدن او داخل انځورونه، مواد، درملنه، د تودوخې زونونه، د جریان سطح پای او د سمون ټکي |
| کیلیبریټر یا اندازه کولو اوزار | د لومړني یخولو پرمهال د مهمو سطحو او ابعادو ملاتړ کوي | د برخو شمیر، د تماس سطحونه، خلا یا د اوبو نښلول، تنظیم کول او نصب کول |
| د یخولو وسیله | تودوخه لرې کوي پداسې حال کې چې پروفایل ملاتړ کیږي | د یخولو چینلونه، د اوبو اړتیاوې، د ټانک یا پلیټ ترتیب او د ارتباط اندازه |
| برخې بدل کړئ | د پلان شوي محصول ډولونو ته اجازه ورکوي یا د عادي پوښاک توکي ځای په ځای کوي | د رسم کولو شمیره، د مطابقت میټرکس، اضافي مقدار او د بدلون طرزالعمل |
| سمبالول او ملاتړ | وسیلې ځای په ځای کوي او د Extruder پیوستون ساتي | د برخې وزنونه، د پورته کولو نقطې، موقف، ریلونه، د مرکز لاین سمون او د ذخیره کولو فکسچر |
| اسناد | تولید، نصب، عملیات او راتلونکی بدیل کنټرولوي | منظور شوي نقاشي، د موادو بل، د تفتیش ریکارډونه، لارښود او د اضافي پرزو لیست |
زموږ د فابریکې لید:د "WPC مولډ یوه سیټ" عبارت د نرخ پرتله کولو لپاره خورا مبهم دی. یو عرضه کوونکی ممکن یوازې د تودوخې مړ بدن حواله کړي. په بل کې ممکن اډاپټر، څو کیلیبریټرونه، د یخولو پلیټونه، مالتړونه، سپیر هیټرونه او د کمیشن کولو لارښود شامل وي. موږ له پیرودونکي څخه غوښتنه کوو چې د مجموعې پرتله کولو دمخه د لاین توکي ساحه پرتله کړي.



د پروفایل وروستی انځور د پیل ټکی دی
د کتلاګ عکس د محصول کورنۍ ښیي، مګر دا هغه معلومات پټوي چې اوزار کنټرولوي. موږ د ابعادو او زغم سره د برخې لید ته اړتیا لرو. نقاشي باید هغه سطحونه هم وپیژني چې د کلپونو ، فاسټنرونو ، چوکاټونو یا نورو پروفایلونو سره یوځای کیږي ځکه چې دا ځانګړتیاوې اکثرا د آرائشی مخ په پرتله د سخت کنټرول مستحق دي.
د خالي پروفایل لپاره، هر دیوال او ویب اړخ ورکړئ. داخلي جوفونه د هنري نمونې په توګه مه پریږدئ. د دوی جیومیټری د موادو توزیع، یخ کول، سختی، د پروفایل وزن او دا چې څنګه برخه د لرې کولو الندې چلند کوي اغیزه کوي.
- په ټولیز ډول پلنوالی، لوړوالی او د پروفایل لوري
- د دیوال ضخامت په هر بهرنی مخ
- د داخلي ویب ضخامت او موقعیت
- د غار اندازه، مقدار او جیومیټری
- کونج او داخلي شعاع
- نالی، ژبی، کلپونه او فاسټینر زونونه
- انتقادي زغم او تفتیش معلومات
- اجازه ورکړل شوې رکوع، مرحلې او مستقیم
- د هدف اندازه د هر واحد اوږدوالی
- ښکاره مخونه او د سطحي عیب حدود
- د امبوس کولو، سینډینګ یا برش کولو اجازه
- د کټ اوږدوالی او د کښته کولو طریقه
- جامد، خولی، تړل شوی یا همغږی شوی ساختمان
- د ماسټر نمونې او بیاکتنې نیټه تصویب شوې
د یخ بشپړ شوي پروفایل د کاپي په توګه د ډای خلاصولو ماشین مه کوئ.د ګرم WPC برخه کولی شي د ډی سویل ، ډراونډ ، کیلیبریشن او یخولو له لارې بدل شي. د وسیلې جبران باید د ریښتیني فارمول ، محصول او ښکته جریان سیسټم شاوخوا رامینځته شي.
زموږ د فابریکې لید:یو پاک 3D رینډینګ د پلور لپاره ګټور دی، مګر دا د تولید ضعیف سند دی. موږ پوښتنه کوو چې کوم سطحونه د بلې برخې سره راټولیږي، کوم دیوال ځواک کنټرولوي، کوم چې د پیرودونکي سره مخ کیږي او چیرته چې نبات کولی شي توپیر ومني. دا د لومړیتوب نقشه په هره کرښه کې د ورته سخت زغم کولو په پرتله خورا ګټوره ده.


WPC د فارمولونو یوه کورنۍ ده، نه یو خام مواد
یو اوزار جوړونکی د WPC لیکونو څخه ډیر ته اړتیا لري. پولیمر کیدای شي PE، PP یا PVC وي. د لرګیو برخه کیدای شي په ډولونو، د ذراتو بڼه، د اندازې ویش او د لندبل حالت کې توپیر ولري. په فورمولونو کې کیدای شي د منرال ډکونکي، غوړ، د جوړونکي اجنټ، رنګ، ثبات، د فوم کولو اجنټ یا بیا جوړ شوي مواد هم ولري.
د Nanhaiya WPC مولډ پاڼه PE او PP د لرګیو ډکونکي سره د هدف موادو په توګه پیژني. د دې محصول او غوښتنلیک رینج هم د PVC فوم بورډ او د ځانګړي PE لرګیو پلاستیک پروسس پوښي. د تولید دقیق فورمول ورکړئ نو مولډ د هغه موادو لپاره ډیزاین شوی چې ورته ننوځي.
| د فورمول داخلول | ولې د وسیلې عرضه کونکي ورته اړتیا لري | څه ولیږل شي |
|---|---|---|
| میټریکس پولیمر | د خټکي چلند، د تودوخې کړکۍ، کمښت او د یخولو غبرګون بدلوي | دقیق رال درجه، د عرضه کوونکي ډیټا شیټ او سلنه |
| د لرګیو برخه | د تغذیې چلند، د جریان مقاومت، د لندبل بار او د سطحې بڼه اغیزه کوي | د لرګیو ډول، اوړه یا فایبر، د ذرو سلسله، لوی کثافت، د رطوبت حالت او سلنه |
| د معدني موادو ډکونکی | د ویسکوسیت، وزن، پوښاک او سطحه بدلوي | د موادو نوم، د ذرې ډاټا، درملنه او سلنه |
| غوړ او پروسس مرسته | د مړو خوشې کولو، فشار، سطحې او د لاندې جریان درملنه اغیزه کوي | د محصول نوم، د اضافه نرخ او د مخلوط ترتیب |
| د جوړونکي اجنټ او ثبات کونکي | د مرکب او وروستي محصول فعالیت بدلوي | درجه او سلنه، او د پروسس کولو هر ډول محدودیتونه |
| رنګ یا کیپ پرت | د لیدلو وړ سطح، حرارتي غبرګون او د شریک اخراج ترتیب اغیزه کوي | د رنګ سیسټم، د پرت ضخامت هدف، د شریک extruder موقعیت او د جریان تناسب |
| بیاځل شوي مواد | کولی شي واسکاسیټي، ککړتیا او د رطوبت توپیر اضافه کړي | سرچینه، چمتووالی، اعظمي سلنه او ډیر توپیر |
| د فوم کولو سیسټم | د کثافت پراختیا، فشار او ابعادي بیا رغونه بدلوي | بشپړ فورمول، د هدف کثافت او پروسس کړکۍ |
د متحده ایالاتو د کرنې ریاست د ځنګل محصولاتو لابراتوار تشریح کوي چې د WPC رطوبت ممکن د پروسس کولو دمخه ، د جلا مرکب مرحلې په جریان کې یا د انلاین اخراج پروسې کې لرې شي. د دې تخنیکي څپرکی دا هم یادونه کوي چې د WPC تولید کونکي مختلف تجهیزات کاروي، پشمول د یو واحد سکرو له لارې د مخکینۍ پیچلې ګولۍ، یو ګام دوه اړخیز پیچل مرکب او پروفایل کول، او ټنډم سیسټمونه. مولډ باید د هغه لارې سره سمون ولري چې خټکي چمتو کوي.
د حوالې فورمول قواعد:د وسیلې په تړون کې یو تصویب شوی فورمول او د چمتو کولو میتود ځای په ځای کړئ. راتلونکي بدلونونه ممکن دي، مګر ټیم بنسټیز ته اړتیا لري کله چې فشار، سطح، ابعاد یا د محصول بدلون.
رطوبت په RFQ کې د خپل کرښې مستحق دی. بلبلونه، پنهولونه او په مولډ کې یو بې ثباته سطح ممکن په ذخیره کولو، وچولو، مخلوطولو، تغذیه کولو یا وینځلو کې پیل شي. د پولش جریان سطحه نشي کولی هغه اوبه لرې کړي چې په مرکب کې پاتې کیږي.
مولډ د WPC خټکي تولید شوي طریقې سره یوځای کړئ
یو مخکی جوړ شوی WPC ګولۍ د یو واحد سکرو پروفایلر له لارې تیریږي د وچې مخلوط څخه په جلا ډول مولډ ته رسي چې په یو دوه سکرو پروسې کې مخلوط او شکل لري. محصول ممکن د فشار مختلف ثبات ، د تودوخې توزیع او د سکرین محدودیت ته حساسیت ولري. د مولډ چمتو کونکي څخه وغواړئ چې د اکسټروډر او اډاپټر بیاکتنه وکړي ، نه یوازې پروفایل.
| د تولید لاره | د عادي پیرود تمرکز | د مولډ په داخل کې اړین معلومات |
|---|---|---|
| مخکی جوړ شوی ګولی او واحد سکرو پروفایل کول | ثابت رسول، خټکی، د فشار تولید او د پروفایل جوړول | د ګولۍ درجه، رطوبت، د سکرو قطر، محصول، د تودوخې درجه، د فشار حد او فلټریشن |
| یو ګام دوه اړخیز سکرو ترکیب او پروفایل کول | تغذیه کول، مخلوط کول، د رطوبت لیرې کول او په یوه دوامداره لاره کې جوړیدل | بشپړ فورمول، د فیډر پلان، وینټینګ، د سکرو ترتیب، د خارج فشار، د حرارت درجه او د نرخ توپیر |
| تندم اخراج | د وروستي فشار او پروفایل کولو دندې څخه د مرکب کولو یا وچولو دنده جلا کړئ | د لیږد طریقه، د دویمې ایستلو ډیټا، د خټکي حالت، د کنټرول منطق او ناراضه اداره کول |
| ګډ extruded کیپ یا فعال پرت | د پروفایل په شاوخوا کې مستحکم پرت توزیع او چپک کول | د کور او کیپ فورمولونه، د جریان تناسب، د انټرنېټ اورینټیشن، انفرادي فشارونه او د پرت ضخامت منل |
د ننهیا سامانواحد پیچ, موازي دوه پیچونه, مخروطي دوه سکرو بیرلاود پلاستيکي استخراج ماشینونه. د پروسې دندې لخوا د پلاسټیک کولو برخه غوره کړئ. بیا موډ د خټکي حالت شاوخوا ډیزاین کړئ چې برخه یې ساتلی شي.
د خړوبونکي لرګیو او منرالونو ډک فارمولونو لپاره، د مولډ محدودیت زیاتولو دمخه د سکرو او بیرل پوښاک کڅوړه بیاکتنه وکړئ. د ننهیا موجوده لارښود،د WPC اخراج لپاره سکرو بیرل: د لرګیو پلاستيکي پوښلو څرنګوالی، په دې مقاله کې د پروفایل اوزار کولو پریکړې نقل کولو پرته د وینینګ ، تودوخې او سطحې انتخاب پوښي.
زموږ د فابریکې لید:کله چې یو نوی مولډ فشار راولي، مړینه اکثرا سمدلاسه تورن کیږي. ځینې وختونه محدودیت غلط دی. ځینې وختونه سکرو نشي کولی یو یونیفورم چمتو کړي، په بشپړ ډول چمتو شوي خټکي په غوښتل شوي نرخ کې. موږ د بدلونونو دمخه او وروسته فشار پرتله کوو ، د سکرین او مادي حالت چیک کوو ، او د جریان لاره بیا پرې کولو دمخه د ریښتیني خالص محصول تصدیق کوو.

د پروفایل جریان باید د وتلو په وخت کې یوځای راشي
د WPC پروفایل کېدی شي په یوه برخه کې ګنده بیروني دیوالونه، پتلي داخلي جالونه، ژور نالی او کوچني کونجونه ولري. هره لاره په جلا ډول د جریان مقاومت کوي. که خټکی یوې سیمې ته په چټکۍ سره ورسیږي او بل ډیر ورو، نو پروفایل کولی شي د نا مساوي کثافت او سطحې راښکته کړي، وګرځوي، ټوټه کړي یا ښکاره کړي.
د وسیلې ډیزاین د برخې توازن لپاره د لیږد شکل او ځایی جریان مقاومت کاروي. هدف په هر داخلي نقطه کې یو شان سرعت ندی. هدف په وتلو کې یو مستحکم پروفایل دی چې کیلیبرټر کولی شي پرته له ډیر سمون څخه ملاتړ وکړي.
بهرنی دیوالونه
ښکاره مخونه مستحکم عرضه او په مړ شونډ کې مناسب سطح ته اړتیا لري. غټې برخې هم په کیلیبرټر کې ډیر تودوخه لیږدوي او کولی شي د پتلو ځانګړتیاو په پرتله ډیر ورو یخ شي.
داخلي ویبونه
پتلي ریبونه د نامناسب ډکولو یا ماتولو لپاره زیان منونکي دي. د دوی د تغذیې لارې ، جنکشنونه او د لاندې جریان ملاتړ باید د اوزار کولو او منلو نقاشیو کې څرګند وي.
نالی او کونجونه
کوچني ځانګړتیاوې کولی شي محلي جریان پراخ کړي او ستونزې پای ته ورسوي. فعاله څنډې په نښه کړئ نو د وسیلې سمون د غیر انتقادي سطح د ښه کولو پرځای فټ ساتي.



زموږ د فابریکې لید:د مولډ اصلاح باید اندازه شوی دلیل ولري. موږ په نښه کوو چیرې چې پروفایل دروند ، پتلی ، ګړندی ، ورو یا تحریف شوی وي ، بیا په کنټرول شوي مرحلو کې د مسؤلیت جریان ساحه بدله کړئ. د مړ شونډ پیس کول ځکه چې پروفایل "غلط ښکاري" کولی شي یو عیب د بل لپاره تجارت کړي او د راتلونکي سیټ لپاره اړین ریکارډ لرې کړي.
کیلیبریشن او یخ کول د سړې پروفایل ټاکي
Extrusion die یوه ګرمه برخه جوړوي. کیلیبرټر مهم سطحونه رامینځته کوي او ملاتړ کوي پداسې حال کې چې تودوخه مواد پریږدي. یخ کول د پلیټونو، ټانکونو یا سپری برخو له لارې دوام لري، او د لیږد بند پروفایل د کنټرول شوي فشار لاندې حرکت کوي. دا اجزا باید د مرکز کرښه او سرعت حواله شریک کړي.
Nanhaiya په خپل WPC مولډونو کې اختیاري کولنګ چینلونه وړاندې کوي. د هر سرکټ هدف، د داخلولو او د وتلو اندازه، د اوبو کیفیت اړتیا، عملیاتي تودوخې او شته جریان مشخص کړئ. نبات باید د پاکولو چینلونو ته د لاسرسي پلان هم ولري چې ممکن پیمانه یا کثافات راټول کړي.
| د ښکته جریان داخلول | په پروفایل باندې اغیزه | د چمتو کولو لپاره د پیرودونکي معلومات |
|---|---|---|
| کیلیبرټر اړیکه او ملاتړ | غوره شوي بهر مخونه، نانځکې، څنډې یا غارونه لکه څنګه چې برخه یخیږي ساتي | د کیلیبرټر نقاشي ، اوږدوالی ، د مرحلو شمیر ، د خلا میتود او د تنظیم کولو حد |
| د یخولو اوبو حالت | د تودوخې لرې کولو کچه او ابعادي ثبات بدلوي | د تودوخې اندازه، جریان، فشار، د اوبو کیفیت او د بیرته راګرځولو سیسټم |
| له مرۍ څخه تر کیلیبریټر پورې فاصله | د اندازې کولو دمخه د غیر ملاتړ شوي ګرم پروفایل چلند بدلوي | د کرښې ترتیب، د تنظیم کولو لړۍ او د پیل پیل لاسرسی |
| د هاول آف ډول او سمون | د کرښې سرعت تنظیموي او کولی شي پروفایل په غیر مساوي ډول راوباسي | بیلټ یا ټریک ترتیب، د سرعت حد، د اړیکو اوږدوالی او د مرکز لوړوالی |
| پرې کول او بسته کول | کولی شي د لومړني یخولو وروسته حرکت څرګند یا رامینځته کړي | د کټ اوږدوالی، آری یا کټر ډول، د ملاتړ میز او د سټیک کولو طریقه |
د مړینې په وتلو کې د سړې ابعادو ژمنه مه کوئ.موافقه وکړئ چیرته او کله چې هر اړخ به د یخولو وروسته اندازه شي. د تصویب نمونو او تولید کنټرول لپاره ورته حالت او اندازه کولو میتود وکاروئ.
د USDA د ځنګل محصولاتو لابراتوار پروفایل - ایستلو څیړنه یوه پروسه تشریح کوي چې په کې د ډبل شوي WPC شکل د مرۍ له لارې رامینځته شوی ، وروسته د سایز کولو مرۍ ، د اوبو سپری ټانک او پلر. دا ترتیب یو ګټور یادونه ده: د جوړولو پایله په ټوله لیکه پورې اړه لري، حتی کله چې مولډ د یو توکي په توګه اخیستل کیږي.
د مولډ جوړول، درملنه او معاینه مشخص کړئ
Nanhaiya خپل WPC مولډونه له فولادو څخه جوړوي او د کاري ساحو لپاره د سخت او پالش شوي سطحو سره د لوړ ځواک مصر فولاد تشریح کوي. هر مولډ د CNC ماشین شوی، د تودوخې درملنه او پالش شوی. وروستی تړون باید دا عمومي محصول ځانګړتیاوې د اجزاو کچې اړتیاو ته واړوي.
- د هرې اصلي برخې لپاره د موادو درجه
- د تودوخې درملنې او سختولو ساحه
- د سختۍ اړتیا او د ازموینې ځای بشپړ شوی
- د جریان سطحې پای ته اړتیا
- مهم ابعاد او زغم
- راجسترونه، ډوبلونه او د مجلس حوالې
- د حرارتی مقدار، بریښنا، ولتاژ او نښلونکي
- د ترموکوپل ډول، موقعیت او کیبل توضیحات
- د فشار او خټکي تودوخې بندرونه
- د کولنګ چینل رسمول او د فشار ازموینه
- د فاسټنر مواد، درجې او اضافي مقدار
- د ځای په ځای کولو وړ داخلولو او پوښلو برخې تعریف
- د زنګ محافظت، بسته بندي او ذخیره کولو طریقه
- مواد، درملنه او ابعادي ریکارډونه
په هر ځای کې د ممکنه سختې سطحې غوښتنه مه کوئ. د ډای باډي، داخلونه، فاسټینر، اډاپټر او ملاتړ مختلف دندې لري. مشخصات باید د سطحی حالت، د سبسټریټ ځواک، د ترمیم طریقه او د متوقع لرګیو او منرالونو سره د ککړتیا سره یوځای کړي.


د عرضه کوونکي په وړتیا کې کیدای شي نانهایا شامل ويد تولید تجهیزات, د سند معلوماتاود نصب او ساتنې ملاتړ. اړین اسناد او ملاتړ د پیرود امر کې ځای په ځای کړئ د عمومي کتلاګ بیان باندې تکیه وکړئ.
د مسؤل زون موندلو لپاره د عیب نمونه وکاروئ
د WPC پروفایل نیمګړتیاوې په خامو موادو، مکسر، فیډر، سکرو او بیرل، مولډ، کیلیبرټر، کولنګ برخه یا هول آف کې پیل کیدی شي. په کراس برخه کې د عیب موقعیت او د وخت په تیریدو سره د هغې بدلون ګټورې نښې ورکوي. د تودوخې، سرعت او وسیلې سره یوځای بدلولو دمخه یې ثبت کړئ.
| لیدل شوي نیمګړتیا | مولډ چکونه | نور کرښه چکونه | د تدارکاتو درس |
|---|---|---|---|
| پروفایل په یو تکرار وړ لوري کې ټوټیسټ | د جریان توازن، د دیوال خساره، د مرحلې ترتیب او د خارج کیدو حالت | د کیلیبریټر موقعیت، د یخولو توازن او د لرې کولو ترتیب | د بشپړ یخولو وروسته د اندازه شوي منلو توکي موټ کړئ |
| یو دیوال یا ریب پتلی دی | سیمه ایز محدودیت، د ځای ځای پرځای کول، زیرمه کول، پوښل یا خراب شوي جریان سطح | د فارمول ثبات، رطوبت، د سکرین حالت او د محصول ثبات | په انځور کې هر مهم دیوال او ریب په نښه کړئ |
| داخلي ویب بریکونه | د ویب فیډ لاره، د جنکشن ډیزاین او د وتلو ملاتړ | رطوبت، ککړتیا، د خټکي چمتو کول، سرعت او نه ملاتړ شوی واټن | د رن ټیسټ کې د کراس سیکشن کټ تفتیش شامل کړئ |
| ټوټه یا ټوټه شوې سطحه | Die-Lipp پای، زیرمه، تودوخه او محلي جریان | فورمول، د غوړ توازن، رطوبت، توزیع او د کرښې سرعت | د نومول شوي فارمول لاندې د فزیکي سطح نمونه تصویب کړئ |
| بلبلونه او pinholes | هولډ اپ زونونه او ځایی ډیر ګرم کول | د لرګیو رطوبت، وچول، تغذیه کول، وینځل او بې ثباته لرې کول | د ازموینې پلان کې د رطوبت چمتو کول او د وینټ فعالیت ثبت کړئ |
| نسواري او تورې نښې | مړه زونونه، زیرمې، ډیر محلي تودوخې او د پاکولو زیان | د بیرل زیرمې، د تودوخې تاریخ، د بندولو تمرین او ککړ شوي خواړه | د مستند پیل کولو، بندولو او پاکولو طرزالعمل غوښتنه وکړئ |
| ابعاد د ځغاستې په جریان کې تیریږي | د تودوخې حرکت، نرم تنظیم، پوښاک او د یخولو چینل حالت | محصول، تودوخه، فشار، خلا، اوبه او د لیږد سرعت | د ثابت چلولو له لارې د وخت نمونې وکاروئ، نه یو ابتدايي نمونه |
| لوړ فشار او ټیټ تولید | محدود جریان، بنده لاره، نامناسب لیږد یا د تودوخې ټیټه درجه | د سکرین بندیدل، د اغوستلو پیچ، د تغذیې محدودیت او د موادو ویسکوسیت | د فشار موقعیت او د کارونې وړ عملیاتي کړکۍ تعریف کړئ |
د تشخیص عملی طریقه:په اخراج او وروستي پروفایل کې پورتنۍ ، ښکته ، کیڼ او ښیې نښه کړئ. د کیلیبرټر له لارې ورته سمت ثبت کړئ. که چیرې عیب د کرښې اجزا وروسته بدل شي یا بدل شي، تفتیش د مولډ تنظیم کولو لپاره د عمومي لارښوونې په پرتله غوره پیل ټکی لري.
زموږ د فابریکې لید:موږ محتاط یو کله چې یو عیب یوازې د "سطح خراب دی." موږ پوښتنه کوو چې دا چیرې ښکاري، ایا دا دوام لري، کله چې دا د پیل کولو وروسته پیل کیږي، کوم فورمول لاټ روان دی او د فشار سره څه پیښیږي. د اورینټیشن او ساتل شوي برخې سره نږدې عکس اکثرا د اوږد پیغام په پرتله ډیر وخت خوندي کوي.

د WPC اخراج مولډ RFQ چک لیست
یو بشپړ RFQ نرخونه د پرتله کولو وړ کوي او د انجینرۍ ټیم ته د روښانه حوالې حالت ورکوي. د محصول ډراینګ ، فارمول ، لاین ترتیب او منلو سند کې د بیاکتنې شمیره وکاروئ.
- بشپړ شوي محصول وپیژني.د ریاست ډیک کول، کنډک، د دروازې چوکاټ، چت، تخته، ټرم یا بل پروفایل. غوښتنلیک تشریح کړئ او کوم سطحونه لیدل کیږي یا فعال دي.
- کنټرول شوي کراس برخه ضمیمه کړئ.په هر اوږدوالی کې ابعاد، دیوالونه، ریبونه، غارونه، ریډی، ډیټامس، زغم، سیده، موړ او هدف ډله شامل کړئ.
- بشپړ فورمول چمتو کړئ.د پولیمر درجې، د لرګیو ډول او محتوا، د منرال ډکونکي، غوړ، د جوړونکي اجنټ، سټیبلائزر، رنګ، بیا جوړ شوي مواد او د فوم کولو یا کیپ پرت سیسټم لیست کړئ.
- د موادو چمتو کول تشریح کړئ.د وچولو، مخلوط کولو، مرکب کولو، پیلیټ کولو، ذخیره کولو، د لوی کثافت او رطوبت کنټرول معلومات ورکړئ.
- د اخراج لاره تعریف کړئ.ریاست واحد پیچ، موازي دوه، مخروطي دوه اړخیز یا تندم؛ د سکرو قطر؛ محصول د کرښې سرعت؛ فلټریشن نورمال فشار؛ او د حرارت درجه کړکۍ.
- میخانیکي انٹرفیس کنټرول کړئ.فلانج، راجستر، د بولټ دایره، د خټکي داخلول، د سیل کولو مخ، د مرکز لوړوالی، ملاتړ، پورته کول او د ځای لفافه ضمیمه کړئ.
- د بریښنایی او ګټورو معلوماتو لیست.ولتاژ، فریکونسي، د حرارتي کنټرول، د ترموکوپل ډول، د کیبل معیار، د یخولو اوبو تودوخه، جریان، فشار او کیفیت ورکړئ.
- د ښکته جریان ترتیب وښایاست.د کیلیبریټر برخې، ویکیوم یا د اوبو اتصال، د یخولو ټانکونه، د ملاتړ میزونه، د مینځلو بندول، د امبوسینګ واحد، کټر او موجود سمون شامل کړئ.
- د سطحي کار تعریف کړئ.دا په ګوته کړئ چې ایا محصول کرښه نرمه پریږدي، ابد شوي، شګه یا برش شوي او څومره مواد چې ثانوي پروسه لرې کوي.
- هر چمتو شوي اجزا لیست کړئ.جلا اډاپټر، د مړو بدن، داخلونه، کیلیبریټرونه، د کولنګ پلیټونه، هیټرونه، سینسرونه، سیلونه، فاسټینرونه، سټینډونه، اوزار او سپیرونه.
- د تخنیکي فایل غوښتنه وکړئ.انځورونه، د موادو بیل، د موادو او درملنې ریکارډونه، د تفتیش راپور، بریښنایی لیست، د یخولو ډیاګرام، لارښود او اضافي پرزو لیست شامل کړئ.
- د منلو ازموینه ولیکئ.فورمول، پروفایل، محصول، سرعت، د چلولو موده، د پروسې ریکارډونه، د نمونې کولو فریکونسۍ، ابعادي حدود، د سطحې نمونې او د بشپړ شوي محصول ازموینې نوم کړئ.
د بدلولو خبرداری:د نوي سیټ یوازینۍ تعریف په توګه اغوستل شوي مولډ مه کاروئ. اصلي نقاشي ، د ماشین انٹرفیس اندازه کول ، یو ښه ساتل شوی پروفایل او د ځای په ځای کولو دلیل. د زړو جریان ځانګړتیاو کاپي کول کولی شي زاړه عیب بیا تولید کړي.
د PVC یا WPC بورډ لاین لپاره، بیاکتنه وکړئد PVC تخته مخروط دوه سکرو بیرلد وسیلې کڅوړې سره. د لوړ محصول یا مرکبو دندو لپاره، پرتله کولد موازي دوه سکرو بیرل همغږي حرکت کوياو پراخهموازي دوه اړخیزه سلسله. دا لینکونه د تجهیزاتو انتخاب ملاتړ کوي؛ وروستی انتخاب لاهم په فورمول او د پروسې په لاره پورې اړه لري.
د کنټرول شوي تولید چلولو سره مولډ قبول کړئ
د اجزاو تفتیش سره پیل کړئ، بیا په لیکه کې د جوړیدو پایله ثابت کړئ. د WPC موافقه شوې فورمول مهم دي ځکه چې یو مختلف پولیمر، د لرګیو مینځپانګه، د رطوبت حالت یا د غوړ سیسټم کولی شي فشار، سطح او ابعادي بیا رغونه بدل کړي.
| د منلو مرحله | څه تصدیق کول | د ساتلو لپاره ریکارډ |
|---|---|---|
| د اسنادو بیاکتنه | د انځور کولو بیاکتنې، د اجزاوو لیست، د موادو او درملنې ساحه، هیټرونه، سینسرونه، د یخولو سرکټونه، سپیرونه او لارښودونه | د لاسلیک شوي سند راجستر |
| د بنچ معاینه | مهمې انٹرفیسونه، راجسترونه، خلاصول، داخلول، د سیل کولو مخونه، فاسټینرونه، د جریان سطحونه او د مجلس لوري | ابعادي او بصري راپور د برخې شمیرې پورې تړلی |
| نصب کول | د مرکز لوړوالی، د فلانج فټ، ملاتړ، د پورته کولو لاسرسی، د هیټر تارونه، سینسرونه، د اوبو نښلول او د کیلیبریټرونو سره سمون | د نصبولو چک لیست او عکسونه |
| تودوخه | د زون پیژندنه، د کنټرولر غبرګون، د سینسر لوستل، اوسنی انځور، لیک او د یخولو چینل حالت | د زون نقشه او مستحکم لوستل |
| د تولید چلول | تصویب شوی فورمول، د خوړو چمتو کول، محصول، د کرښې سرعت، تودوخې، فشار، د موټرو بار، یخ کول او د لیږد شرایط | د وخت پر بنسټ د پروسې پاڼه او د خامو موادو نمونه ساتل |
| د پروفایل معاینه | بهر ابعاد، دیوال او د پسونو برخې، مستقیم، مرحلې، سطح، رنګ، د هر اوږدوالی په اندازه او د ملن اجزاو سره فټ | اندازه کول د موقعیت او تولید وخت کمولو پورې تړلي دي |
| بدلون او بیا رغونه | موافقه شوې سمون، نورمال تمځای او بیا پیل کول، یا یو اندازه یا رنګ بدلون کله چې دا د ورځني تولید لپاره مهم وي | د آپریټر لاسلیک او پاتې عمل لیست |
بشپړ شوی محصول ممکن ازموینو ته اړتیا ولري چې د پروفایل ابعادو څخه لرې وي.ASTM D7031د WPC محصولاتو میخانیکي او فزیکي ملکیتونو ارزولو لپاره لارښود دی ، او دا په ګوته کوي چې کارونکي باید د غوښتنلیک لپاره مناسب ازموینې غوره کړي.ASTM D7032-21د WPC او پلاستيکي لرګیو ډیک بورډونو، د زینو چلولو، ساتونکو او لاسونو لپاره د فعالیت درجه بندي پوښي.
د طبیعي فایبر تقویه شوي جامع ډیک بورډونو لپاره ،ISO 16616:2015د ازموینې میتودونه وړاندې کوي، پداسې حال کېISO 19821:2017پته د span درجه بندي. د قرارداد لیکلو دمخه د تطبیق وړ نسخه، ملي کوډ او د محصول ساحه تایید کړئ. مولډ د بشپړ شوي محصول اطاعت نه کوي.
زموږ د فابریکې لید:غوره سپارل د پروسې مستحکم کړکۍ او د موندلو وړ نمونو سیټ دی. موږ غواړو پوه شو چې کوم فورمول چلیږي، کرښه څومره ګړندی حرکت کوي، چیرته فشار تنظیم شوی، یخ کول څنګه تنظیم شوي او کله چې هر نمونه پرې شوې. یو ښه ښکاري تخته چې په میز کې ایښودل شوې دا نه تشریح کوي چې آیا کرښه کولی شي دا تکرار کړي.

په مکرر ډول پوښتل شوي پوښتنې
د WPC اخراج مولډ حواله کولو لپاره کوم معلوماتو ته اړتیا ده؟
وروستنۍ پروفایل ډراینګ د زغم سره واستوئ ، د WPC بشپړ فارمول ، د موادو چمتو کولو میتود ، د ایسټروډر او اډاپټر توضیحات ، د هدف محصول او لاین سرعت ، یخ کول او لرې کول ترتیب ، د سطحې اړتیاوې ، د بدلون پلان ، شته اسانتیاوې او د اندازه کولو وړ منلو ازموینه. د فزیکي محصول نمونه ګټوره ده، مګر دا باید د کنټرول شوي انځور ځای ونلري.
ایا یو WPC مولډ کولی شي PE، PP او PVC پر بنسټ لرګي ترکیبونه چل کړي؟
ورته بشپړ شوی شکل مواد د تبادلې وړ نه کوي. د PE، PP او PVC پر بنسټ د WPC فورمولونه کیدای شي د جریان، د تودوخې کړکۍ، غوړولو، کمولو او یخولو غبرګون کې توپیر ولري. موږ دقیق فورمول او د پروسس کولو لاره بیاکتنه کوو مخکې لدې چې پریکړه وکړو چې ایا د وسیلې یو باډي او جلا داخل کول عملي دي یا ایا وقف شوي وسیلې خوندي دي.
ایا د WPC اخراج مولډ کیلیبرټر شامل دی؟
نقل شوی دائره باید ووایی. Extrusion die د تودوخې خټکي شکل ورکوي، پداسې حال کې چې کیلیبرټر، د یخولو برخې او هول آف پروفایل د یخ کیدو سره سم ساتي او ثبات کوي. د لاین توکي د وسیلې لیست غوښتنه وکړئ چې د ډای ، اډاپټرونو ، کیلیبریټرونو ، کولنګ پلیټونو ، سیلونو ، هیټرونو ، سینسرونو او بدلون برخې پیژني.
ولې د WPC پروفایل د مولډ وروسته ماتیږي یا رکوع کوي؟
تویست یا کمان کیدای شي د غیر مساوي مرحلې جریان، غیر متوازن دیوال یا ویب برخو، غیر مساوي یخولو، د کیلیبرټر ترتیب، بې ثباته تولید، غیر یونیفورم تودوخې یا د غلط لیږد څخه راځي. د څو متغیرونو تنظیم کولو دمخه د تحریف سمت او وخت اندازه کړئ. د بشپړ جوړښت او یخولو سیسټم باید وڅیړل شي.
Nanhaiya د WPC مولډ لپاره کوم مواد کاروي؟
د Nanhaiya د WPC مولډ پاڼه د فولادو لیست کوي او د سخت او پالش شوي سطحو سره د لوړ ځواک مصر فولاد تشریح کوي. هر مولډ د CNC ماشین شوی او د تودوخې درملنه کیږي، د اختیاري یخولو چینلونو سره. تصویب شوی نرخ باید د پروژې لپاره دقیق درجه، د درملنې ساحه، د جریان سطح پای او د تفتیش ریکارډونه وپیژني.
د خاکي WPC ډیکینګ پروفایل باید څنګه مشخص شي؟
بشپړ کراس برخه د بهرني ابعادو ، دیوال او ریب ضخامت ، د جوف جیومیټری ، ریډی ، مهم زغم ، د لید مخونو ، د امبوس کولو یا سینډ کولو تخصیص ، د هر اوږدوالی هدف ډله او د وروستي محصول ازموینې معیار سره چمتو کړئ. نښه کړئ چې کوم ابعاد فعال دي نو د اوزار جوړونکی پوهیږي چیرې چې تنظیم خورا مهم دی.
ایا مولډ د WPC ډیکینګ معیاري اطاعت تضمین کولی شي؟
نه. مولډ د پروفایل جوړښت کنټرولوي، مګر د وروستي محصول فعالیت هم په فورمول، مرکب کولو، د رطوبت کنټرول، د وتلو شرایطو، یخولو او د تولید کیفیت سیسټم پورې اړه لري. تولید کونکی باید د پلي شوي اړتیاو سره سم بشپړ شوي ډیکینګ ازموینه وکړي ، لکه غوره شوي ASTM ، ISO یا ملي معیار.
د WPC اخراج مولډ څنګه باید ومنل شي؟
تصویب شوي نقاشي ، توکي ، درملنه ، انٹرفیسونه ، هیټرونه ، سینسرونه ، د جریان سطحې معاینه کړئ او لومړی برخې بدل کړئ. بیا په نوم شوي پروفایل ، محصول او لاین سرعت کې د توافق شوي تولید فارمول چل کړئ. د پروسې شرایط ثبت کړئ او د یخ شوي پروفایل ابعاد ، دیوال او ریب برخې اندازه کړئ ، مستقیموالی ، مرحلې ، سطحه ، د هر اوږدوالي ډله او هر ډول ازموینې چې د محصول مشخصاتو ته اړتیا لري.
تخنیکي مینځپانګه د Nanhaiya اوسني WPC مولډ ، سکرو بیرل ، تجهیزاتو او خدماتو پا pagesو څخه چمتو شوې. بهرنۍ تخنیکي مالتړ په رسمي USDA، ASTM او ISO سرچینو پورې محدود دی. د وسیلې وروستی ابعاد ، توکي ، درملنه ، د کرښې ساحه او د منلو معیارونه د تصویب شوي پروژې سندونو لخوا کنټرول کیږي.