د بیرل فلانج ساده ښکاري تر هغه چې نوې برخه ماشین ته ورسیږي. بیا په راجستر کې یوه کوچنۍ تېروتنه، د بولټ حلقه، د سیل کولو مخ یا د خټکي تیریدو کولی شي نصب کول ودروي. دا لارښود د پیرودلو او ساتنې ټیمونه ښیې چې څنګه یو زوړ نمونه ، د ماشین انٹرفیس او عملیاتي دنده په کنټرول شوي فلینج مشخصاتو بدل کړي.



چټک ځواب
د پیرودلو لپارهextruder بیرل flange، یو کنټرول شوی ډراینګ ولیږئ چې د بورې ، بهر قطر ، ضخامت ، د موندلو راجستر ، د بولټ نمونه ، د سیل کولو مخ ، مواد ، د سطحې درملنه او د ملنګ برخې پیژني. د ریښتیني تودوخې او فشار اساس ، د ایسټروډر یا مړ سر ماډل ، مقدار او تفتیش اړتیاوې اضافه کړئ.
یوازې د "ANSI،" "DIN،" "JIS" یا "PN16" کلمو څخه د ګمرک ماشین فلج مه اخلئ. دا حوالې کولی شي معیاري پایپ فلانج یوازې هغه وخت تعریف کړي کله چې بشپړ معیاري ډیزاین او د خدماتو اساس بیان شي. د Extruder اتصال معمولا خپل انٹرفیس ډراینګ ته اړتیا لري ، حتی کله چې یو اړخ د پیژندل شوي فلانج نمونه تعقیبوي.
لومړی په ګوته کړئ چې تاسو کوم ډول فلینج اخلئ
د تدارکاتو غلطۍ اکثرا هغه وخت پیل کیږي کله چې درې مختلف برخې ټول د فلینج په نوم یادیږي. یو معیاري پایپ فلانج، د ګمرک ایسټروډر بیرل فلانج او د لیږد اډاپټر کولی شي په عکس کې ورته ښکاري. دوی په ورته ډول نه دي مشخص شوي.
| اجزا | هغه څه تعریفوي | د اصلي تدارکاتو خطر |
|---|---|---|
| معیاري پایپ flange | دقیق معیار، نسخه، نومول شوی اندازه، ټولګي یا PN، مخ، مواد، بور او د ارتباط ډول | یو لنډ لیبل لکه "DIN flange" کولی شي له یو څخه ډیر ابعادي او درجه بندي سیسټم ته راجع کړي |
| د ګمرک extruder بیرل flange | د کنټرول شوي ماشین ډراینګ، د میټینګ بیرل یا اډاپټر، راجستر، د بولټ نمونه، خټکي بور، د سیل کولو ځانګړتیا او د خدماتو دنده | د ماشین انٹرفیس لپاره د پایپ فلینج میز کارول چې دودیز موقعیت او جریان ځانګړتیاوې لري |
| د سر اډاپټر فلج | دوه انٹرفیسونه پلس د داخلي خټکي لیږد، سمت، ملاتړ او سینسر یا د سکرین پیک اړتیاوې | دواړه پایونه په جلا توګه سره فټ کیږي، مګر د راټول شوي جریان لاره، مرکز لاین یا بولټ سمت نه کوي |
د ننه د ننهد بیرل فلانج سلسلهد فلج شوي اتصالونو او د تخصیص وړ پورټ اندازې سره ګردي سټیل فلانجونه پوښي. د ANSI، DIN او JIS نمونې شتون لري، د پلاستيک، کیمیاوي، دانه کولو او ماشینونو غوښتنلیکونو لپاره د بشپړ دودیز ابعادو سره.
زموږ د فابریکې لید:معیاري نوم تخنیکي خبرې پیل کوي؛ دا انځور نه بشپړوي. موږ لومړی پوښتنه کوو چې برخه چیرې ده، څه شی یې ځای پر ځای کوي، څه یې مهر کوي او څه یې تیریږي. یوځل چې دا دندې روښانه شي ، سم ابعاد د کنټرول لپاره خورا اسانه کیږي.


هغه ابعاد چې پریکړه کوي چې آیا فلج مناسب دی
یو ګټور انځور د فعالیت څخه اندازه جلا کوي. د بولټ سوري د کلیمپ ځواک رامینځته کوي ، راجستر برخې ځای په ځای کوي ، مخ مهر لیږدوي او بور د خټکي یا پروسس مینځني لیږدوي. د بل لپاره د خساره ورکولو لپاره د یوې ځانګړتیا غوښتنه کول ستونزمن مجلس او غیر یقینی سیل کول رامینځته کوي.
| د انځور کولو ځانګړتیا | ولې دا مهمه ده | هغه څه چې پیرودونکي باید بیان کړي |
|---|---|---|
| بهر قطر | لفافه، د وسیلو لاسرسی او پاکول د هیټرونو، ساتونکو یا ملاتړونو سره نږدې کنټرولوي | نومول شوی اندازه، زغم او هر ډول محدود سکتور |
| مرکزي بوره یا خټکی پاسه | د جریان دوام او په ګډ کې داخلي مرحله کنټرولوي | قطر، زغم، د لیږد شکل، سمت او سطحې اړتیا |
| په ټولیزه توګه او محلي ضخامت | د بولټ ښکیلتیا، سختۍ، ترتیب او راټول شوي اوږدوالی اغیزه کوي | د ډاټم مخونه، ضخامت، کاونټربورونه او د مرکز اوږدوالی |
| د راجستر یا سپیګوټ موندل | د بولټ سوراخ پاکولو باندې تکیه کولو پرځای متمرکز مجلس رامینځته کوي | د نارینه یا ښځینه ځانګړتیا، قطر، ژوروالی، فټ او لیډ ان |
| د بولټ نمونه | د کلیمپینګ اتصال چمتو کوي او زاویه اړخونه تنظیموي | مقدار، د حلقې قطر، د سوري اندازه، تار، ژوروالی او زاویه ډیټام |
| د مخ مهر کول | د ګاسکټ، حلقې، نالی یا فلزي مخ سره مطلوب اړیکه رامینځته کوي | د مخامخ ډول، ابعاد، پای، د مهر مشخصات او د منلو وړ زیان |
| جیومیټریک کنټرولونه | د بور، راجستر او سیل کولو مخ په سمه توګه وساتئ | ډیټامس پلس د اړتیا وړ فلیټیت، عمودیتوب، موقعیت، همغږي یا چلول |
| د اوریدو ځانګړتیاوې | د حرارت درجه، سینسر بندرونه، کلیدي لارې، ساتونکي یا غیر متناسب ملن برخې | د یوې مبهم ډیټام څخه د ساعت زاویه |
ISO 286-1 د خطي اندازې زغم او فټ لپاره نړیوال سیسټم چمتو کوي ، پشمول د سلنډر ځانګړتیاوې او د اساسي سوراخ او بنسټیز شافټ مفکورې. ISO 1101 د سمبول ژبه د فورمې، سمت، موقعیت او رن آوټ کنټرول لپاره چمتو کوي. دا معیارونه د اړتیا په څرګندولو کې مرسته کوي ، مګر ډیزاینر باید لاهم فعال ډیټامونه او د منلو وړ ارزښتونه غوره کړي.
د بولټ سوراخ پاکول د ځای کولو سیسټم ندی.که نښلول شوی ډای سر یا اډاپټر باید د بیرل بور سره متمرکز وي، راجستر یا بل کنټرول شوي موقعیت مشخص کړئ. د بولټونو ټینګول پداسې حال کې چې دوه غلط ترتیب شوي بورونه یوځای کول کولی شي مخ، مهر یا فاسټینر ته زیان ورسوي او زیانمنونکي داخلي ګام پریږدي.

ANSI، DIN، JIS او PN د پیرود بشپړ توضیحات ندي
Nanhaiya ANSI، DIN او JIS انتخابونه یا یو دودیز معیار وړاندې کوي. دا سلسله ګټوره ده کله چې یو فلج د تاسیس شوي نبات پایپ سره یوځای شي یا باید د موجوده سیمه ایز نمونې سره سمون ولري. نرخ لاهم دقیق سند ، نسخه ، نومول شوي اندازه ، درجه بندي ، مخ ، موادو او د پروژې هرډول ترمیم ته اړتیا لري.
ASME B16.5، د مثال په توګه، د NPS 1/2 څخه د NPS 24 څخه د پایپ فلجونو او فلینګ فټینګونو لپاره سرلیک دی. دا د دې په دائره کې د اجزاو لپاره قوي چوکاټ دی ، مګر د دې سرلیک د هر اخراج کونکي اتصال په B16.5 فلج کې نه بدلوي.
عملي توپیر:که فلانج د فشار پایپ کولو سرحد برخه وي، د تطبیق وړ پایپ کولو قواعد او وړ انجنیري بیاکتنه وکاروئ. که دا د ګمرک ماشین انٹرفیس وي ، دا د تصویب شوي تجهیزاتو ډراینګ او عملیاتي وظیفې سره کنټرول کړئ. که دا دواړه رولونه ترسره کړي، د پیرود کڅوړه باید دواړه اړتیاوې پوره کړي.
معیاري بڼه
معیاري شمیره، کال یا نسخه، اندازه، ټولګي یا PN، مخ، د موادو ګروپ او د ملګری برخې بیان کړئ. هر ډول انحراف په واضح ډول لیست کړئ.
دودیز نمونه
د لاسلیک شوي نقشه واک جوړ کړئ. یو معیار ته مراجعه کولی شي غوره شوي تارونه، فټ، سمبولونه یا د ازموینې میتودونه تعریف کړي.
مخلوط انٹرفیس
وښایاست چې کوم مخ یو معیار تعقیبوي او کوم مخ دودیز شوی. د دواړو پایو ترمنځ داخلي لیږد او زاویه اړیکه تعریف کړئ.
زموږ د فابریکې لید:"د زاړه فلانج په څیر" ګټور شرایط دي، مګر دا د معاینې وړ اړتیا نه ده. موږ دقیق انٹرفیس په نقاشۍ کې ایښودو او له پیرودونکي څخه یې غوښتنه کوو چې دا تصویب کړي. دا د تولید ، تفتیش او نصب کولو ټیمونو ته ورته ځواب ورکوي کله چې د اندازه کولو پوښتنه کیږي.
د فشار طبقه نشي کولی د تودوخې او موادو څخه جلا شي
د Nanhaiya د بیرل فلانج پاڼه د PN6، PN10، PN16، PN25، PN40 او PN63 اختیارونو لیست کوي. دا د شته مشخصاتو کټګوریو په توګه چلند وکړئ، نه د یو نړیوال کاري فشار بیان په توګه. د کارونې وړ درجه بندي د حاکمیت معیار، موادو، تودوخې، جیومیټري، بولټینګ، مهر او سیسټم ډیزاین پورې اړه لري.
پولیمر پروسس هغه شرایط اضافه کوي چې د لنډ فلج لیبل نشي تشریح کولی. اتصال ممکن ګرم خټکي ، د تودوخې او یخولو دورې ، د ماشین وایبریشن ، د سر وزن ، د مجلس بارونه او پاکول وګوري. نورمال او اعظمي شرایط بیان کړئ ، مګر د ډیزاین شرایط د معمول پروسې تنظیماتو څخه جلا وساتئ.
| د وظیفې داخلول | ولې جوړونکي ورته اړتیا لري | د ضمیمه کولو لپاره شواهد |
|---|---|---|
| نورمال او اعظمي تودوخه | د موادو چلند، د مهر انتخاب، حرارتي حرکت او د درجه بندي اساس اغیزه کوي | د پروسې شیټ ، د هیټر تنظیمات او اندازه شوي عملیاتي حد |
| نورمال او اعظمي فشار | د تطبیق شوي ډیزاین میتود لاندې میخانیکي او سیل کولو دنده تعریفوي | د وسایلو لړۍ، عملیاتي ریکارډونه او ډیزاین اړتیاوې |
| د فشار منځنی | پولیمر، ګاز، مایع یا نبات پایپ کول کیدای شي مختلف ډیزاین او پاکولو کنټرول ته اړتیا ولري | د موادو نوم، فورمول، د خوندیتوب ډاټا او د پروسې ډیاګرام |
| بهرنۍ بار | یو دروند مړ سر یا غیر ملاتړ شوی پایپ کول کولی شي په فلانج کې د خړوبولو بار اضافه کړي | د مجلس وزن، د جاذبې مرکز، ملاتړ او د نصب کولو انځور |
| حرارتي دورې | تکراري غزول او انقباض کولی شي د پری لوډ کولو ، ترتیب او سیل کولو اغیزه وکړي | د فریکونسۍ پیل او ودرول او د تودوخې او یخولو ترتیب |
| د تطبیق وړ کوډ یا د پیرودونکي قانون | محاسبې، د موادو ریکارډونه، نښه کول، ازموینې او د تصویب مسؤلیت ټاکي | دقیق سند، نسخه او د پروژې مشخصات |
د لیکیدو لپاره د واحد درملنې په توګه لوړ PN شمیره مه غوره کوئ.رساو کیدای شي د مخ زیان، غلط مهر، تحریف، ککړتیا، ضعیف ترتیب، غیر مناسب بولټینګ یا حرارتي حرکت څخه راشي. مخکې له دې چې د ټولګي یا سخت کولو طریقه بدله کړئ د ناکامۍ میکانیزم ومومئ.


د حقیقي چاپیریال لپاره مواد او سطحي درملنه غوره کړئ
Nanhaiya د کاربن فولادو، سټینلیس فولادو او الماس فولاد څخه د بیرل فلینګونه جوړوي. د سطحې موجودې درملنې کې د شګو بلاسټینګ ، ګالوانیزیشن او نکل پلیټینګ شامل دي ، د پیرودونکو اړتیاو سره د نورو درملنې سره. تصویب شوی انځور باید دقیق درجه او د درملنې ساحه بیان کړي، نه یوازې د یوې پراخې مادي کورنۍ.
| اختیار | ولې یو پیرودونکی ممکن دا په پام کې ونیسي | د تصویب دمخه د حل کولو لپاره پوښتنې |
|---|---|---|
| د کاربن فولاد | د عمومي ماشین ځواک او اقتصادي تولید چیرې چې چاپیریال کنټرول کیږي | دقیق درجې، د کنډک محافظت، ویلډ وړتیا، د تودوخې اساس او افشا شوي سطحې |
| سټینلیس سټیل | د تعبیر شوي پروسې چاپیریال لپاره د ککړتیا مقاومت یا پاکه ښکاره شوې سطح | دقیقه درجه، کیمیاوي افشا کول، د ګاللو خطر، د ملنګ مواد او د جوړولو لاره |
| د الماس فولاد | میخانیکي یا حرارتي وظیفه چې د ټاکل شوي مصر او درملنې لارې غوښتنه کوي | درجه، د تودوخې درملنه، سختۍ، سختۍ، ماشین وړتیا او د تفتیش ریکارډونه |
| شګه شوې سطحه | د سطحې چمتو کول یا یو مشخص بهرنی پای | کوم مخونه درملنه کیږي او کوم دقیق یا سیل کولو مخونه باید خوندي شي |
| ګلوانیز یا نکل پلیټ شوی سطح | د منل شوي چاپیریال لپاره اضافي سطحي محافظت | د کوټینګ مواد، د ضخامت معیار، ماسک شوي ساحې، ابعادي تخصیص او د ترمیم طریقه |
کوټ کول یو غیر مناسب اساس مواد، ضعیف جیومیټري یا خراب شوي سیلنګ مخ سم نه کوي. دا کولی شي نږدې فټینګ راجستر هم بدل کړي که چیرې نقاشي ماسک شوي سطحې او وروستي ابعاد نه تعریفوي. پریکړه وکړئ چې ایا زغم د درملنې دمخه پلي کیږي یا د غونډې لپاره چمتو شوې برخې ته.
زموږ د فابریکې لید:موږ کاري مخونه د خوندي بهرني مخونو څخه جلا کوو. د مهر ځمکه، د قطر یا سخت بور ځای باید په تصادفي ډول پوښ ترلاسه نکړي. په نقاشۍ کې د درملنې حدود په نښه کول د بشپړ شوي برخو له رسیدو وروسته د حل کولو په پرتله خورا خوندي دي.



د بدلیدونکي بیرل فلینج اندازه کولو څرنګوالی
یو زوړ برخه ارزښتناکه فزیکي شواهد وړاندې کوي، مګر دا ممکن نور د ټاکل شوي جیومیټري استازیتوب ونه کړي. یو راجستر کولی شي اغوستل شي، مخ د ترمیم په وخت کې سکیم کیدی شي او تودوخه کولی شي پلیټ مسخ کړي. اصلي ماشین یا د مجلس ډراینګ د غوره پیل کولو واک پاتې کیږي کله چې شتون ولري.
- د نصب شوي مجلس عکس واخلئ.د جریان لارښود ، د اجزا ترتیب ، مرکز لاین ، ملاتړونه ، هیټرونه ، سینسرونه او د جلا کولو دمخه لاسرسی ثبت کړئ.
- د یوځای کولو دواړه اجزاوې په ګوته کړئ.بیرل، اډاپټر، د سکرین چینجر، کنفرانس کور، د ګیربکس اړخ جوړښت یا د هر مخ سره وصل شوي سر په یاد ولرئ.
- د شواهدو بدلولو پرته پاک کړئ.پولیمر او نرم ککړتیا لرې کړئ پرته له دې چې ګردي څنډې یا د پوښاک نښو پاک کړي چې ناکامي تشریح کوي.
- سندونه جوړ کړئ.د ابعادو ثبتولو دمخه د لومړني سیل کولو یا پورته کیدو مخ ، د بور یا راجسټر محور او یو زاویه ځانګړتیا غوره کړئ.
- هر انٹرفیس اندازه کړئ.ریکارډ بور، بهر قطر، ضخامت، هر ګام او ژوروالی، د بولټ نمونه، تارونه، کاونټربورونه، د مخ ځانګړتیاوې او سمت.
- د ملا کولو برخې اندازه کړئ.یو کاپي شوی اغوستل شوی فلینج کولی شي زاړه غلطۍ بیا تولید کړي. د نارینه او ښځینه ریښتیني راجسترونه، د شته بولټ ښکیلتیا او د مهر ځای تایید کړئ.
- په نوي انځور کې شخړې حل کړئ.نمونه، اصلي ډراینګ او ملنګ اندازه کول پرتله کړئ، بیا هغه ابعاد تصویب کړئ چې مطلوب فعالیت بیرته راولي.
لږترلږه د عکس سیټ:یو نصب شوی عمومي کتنه، دواړه فلانج مخونه، یو اړخ لید، د بیرل یا مری سر نوم پلیټ، هر نښه یا برخه شمیره، مهر، او د زیان نږدې لید. د اورینټیشن لپاره د برخې تر څنګ پیمانه ځای په ځای کړئ، مګر هیڅکله د لید عکسونو څخه مهم ابعاد محاسبه مه کوئ.
د دوه اړخیزو یا څو اجزاوو پروژو لپاره، د زاویې اړخ په احتیاط سره وګورئ. د بولټ نمونه ممکن سمیټریک وي پداسې حال کې چې د خټکي پرانیستل، د هیټر ټرمینل، سینسر پورټ یا ملاتړ نه وي. مجلس کولی شي یوځای بولټ کړي او بیا هم د نه کارولو ځای ته واړول شي.
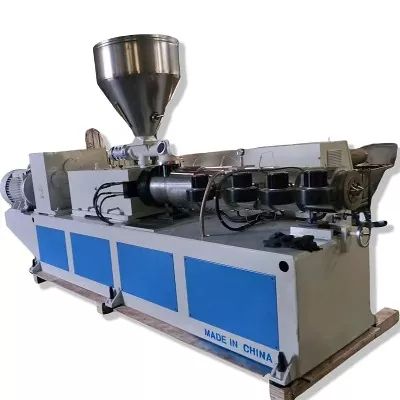
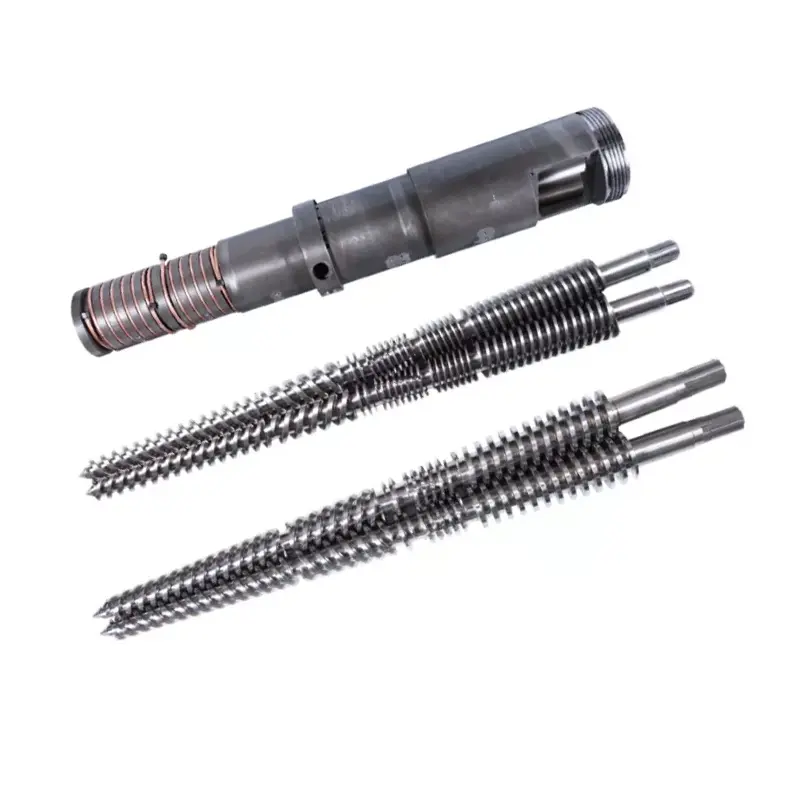
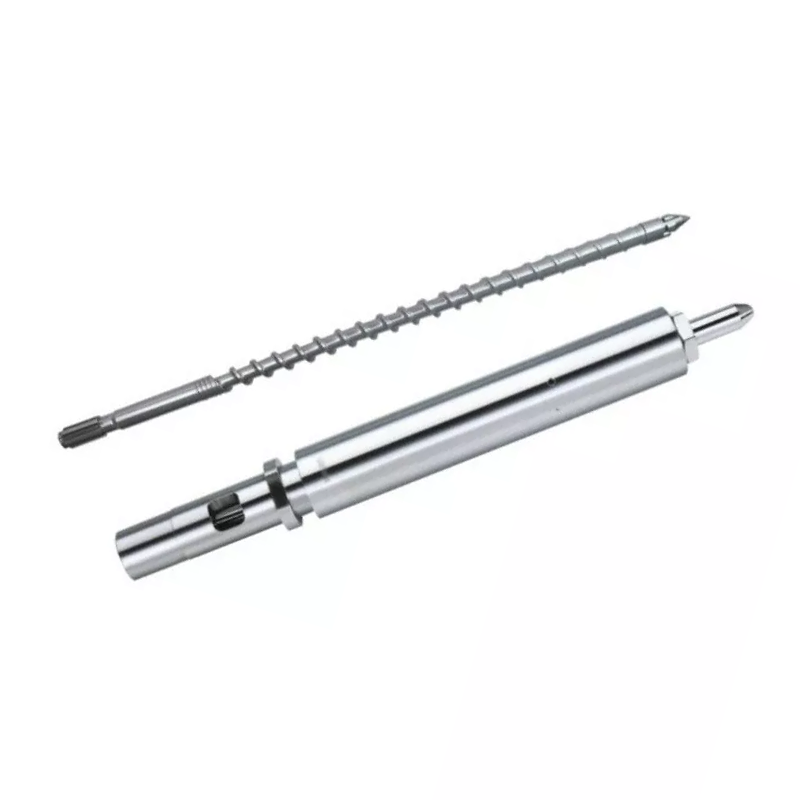
د اړوند محصول کورنۍ شریک کړئ ترڅو عرضه کوونکي سیسټم درک کړي. ننګیالی ملاتړ کويواحد پیچ, موازي دوه پیچاومخروط دوه پیچه بیرلغوښتنلیکونه، پلسextruder سنگم coresاو دودیز مرجع انٹرفیسونه.
د ماشین کولو وړتیا د نقاشۍ ملاتړ کوي ، مګر دا ځای نه نیسي
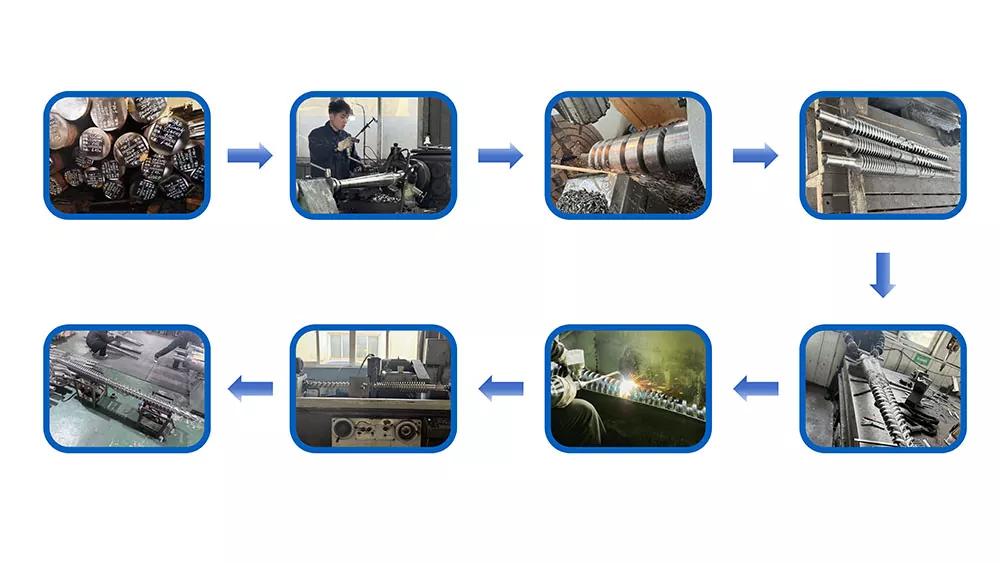
د ننهد تولید تجهیزاتپاڼه د 0.02 ملي میتر د CNC برمه کولو او ملنګ موقعیت دقت لیست کوي. دا د غیر منظم سکرو الوتنو او ځانګړي فلینج جوړښتونو لپاره پنځه محور ماشینونه هم پیژني. دا وړتیاوې د پیچلي سوراخ نمونو او فلج ځانګړتیاو پورې اړه لري.
د ماشین خپور شوي موقعیت وړتیا په اوتومات ډول د هر بشپړ شوي فلانج زغم نلري. ریښتیني منل د نقاشۍ ، پروسې لارې ، فکسچر ، مادي حالت ، تودوخې درملنې یا کوټینګ ترتیب او د معاینې موافقې میتود څخه راځي.
| د تولید مرحله | د کنټرول پوښتنه | د ګټور پیرودونکي ریکارډ |
|---|---|---|
| د موادو رسید | ایا مواد په ترتیب کې ویل شوي دقیق درجې او شکل سره سمون لري؟ | د موادو سند کله چې په قرارداد کې مشخص شوی وي |
| د ډیټام ماشین کول | کوم مخ او محور به وروسته ځانګړتیاوې کنټرول کړي؟ | د روښانه ډیټام سکیم سره تصویب شوی رسم |
| د بسته بندۍ او راجستر ماشین | ایا د ملایکې قطر، ژوروالی او فټ په سم ترتیب کې تولید شوي؟ | د مهم انٹرفیس ځانګړتیاو لپاره ابعادي راپور |
| د سوراخ تولید | ایا د پیچ حلقه، زاویه اړخ، تار او ژوروالی په سمه توګه حواله شوي؟ | د نمونې تفتیش پایلې او د تار تصدیق |
| د مخ ختمول | ایا د مهر جیومیټری، فلیټ او د سطحې اړتیاوې خوندي دي؟ | د مخ معاینه او سطحي ریکارډ مشخص شوی |
| د تودوخې یا سطحې درملنه | ایا درملنه به اندازه، فلیټ، سختۍ یا خوندي ځای بدل کړي؟ | د درملنې سند او وروستی ابعاد معاینه لکه څنګه چې اړتیا وي |
| وروستی نښه کول او بسته کول | آیا نبات کولی شي بیاکتنه، سمت او د ملنګ مجلس وپیژني؟ | د برخې نښه کول، د تفتیش خوشې کول او خوندي بسته بندي |



زموږ د فابریکې لید:زغم باید یو دلیل او د تفتیش میتود ولري. موږ د ځای کولو ، سیل کولو او تنظیم کولو ځانګړتیاوې سخت کوو چیرې چې مجلس کنټرول ته اړتیا لري. هر ابعاد ته د کوچني ممکنه زغم پلي کول یوازې لګښت زیاتوي او کولی شي له هغه ځانګړتیاو څخه پام واړوي چې واقعیا مناسب پریکړه کوي.
کوم عام فلانج ستونزې تاسو ته وایی
د ارتباط ستونزه په ندرت سره د یو عکس لخوا تشخیص کیږي. ثبت کړئ کله چې نښې څرګندیږي ، ایا دا د تودوخې یا فشار سره بدلیږي ، او دقیقا چیرې چې لیک ، حرکت یا زیان پیل کیږي. په یو وخت کې یو کنټرول شوی متغیر بدل کړئ.
| لیدل شوې ستونزه | د احتمالي لاملونو څیړنه | د تدارکاتو درس |
|---|---|---|
| نوی فلج به راجستر ته داخل نشي | غلط قطر یا مناسب، د ځای په ځای کولو مخ باندې کوټ کول، کثافات، کثافات، حرارتي حالت یا د ملن برخې مسخ کول | د ریاست وروستی درملنه شوي ابعاد، فټ، لیډ ان او د تفتیش تودوخې |
| د بولټ سوري سمون نه کوي | غلط پچ دایره، د سوري شمیره، زاویه ډیټام، لاس، تار یا د انځور بیاکتنه | د لید لید ځانګړتیا څخه بشپړ نمونه ابعاد کړئ |
| لیک د تودوخې پرمهال څرګندیږي | د تودوخې حرکت، غیر مناسب مهر، د مخ مسخ کول، د پری لوډ ضایع کول یا د تودوخې له تصویب شوي اساس څخه بهر | د سیسټم بیاکتنې کې د تودوخې دوره، د مهر مشخصات او د بولټینګ طریقه شامل کړئ |
| لیک په یوه سکټور کې دوام لري | د ځایی مخ زیان، ککړتیا، نا مساوی فلیټ، غلط تنظیم یا د خارجی بینډ بار | د مخ کنټرولونه مشخص کړئ او د تړل شوي مجلس ملاتړ وکړئ |
| پولیمر په ګډو کې خرابیږي | داخلي ګام، مړ جیب، خراب زیان، د لیکې لاره یا د انٹرفیس سره نږدې د استوګنې ډیر ځای | راټول شوي خټکي پاسه کنټرول کړئ ، نه یوازې د بهرني فلانج ابعاد |
| فاسټینر په مکرر ډول خلاصیږي یا ناکامیږي | د فاسټینر غلط توضیحات ، نا مساوي مجلس ، تودوخې سایکل چلول ، وایبریشن ، اوورلوډ یا مسخ شوي مخونه | له مسؤل انجینر څخه وغواړئ چې د بشپړ ګډ لپاره بولټینګ او ټینګول تعریف کړي |
| زنګ په اړیکه کې پیل کیږي | نامناسب مواد، خراب شوی پوښ، د ککړتیا ککړتیا، نامناسب چاپیریال یا ګالوانیک حالت | د موادو او درملنې غوره کولو دمخه د حقیقي کیمیاوي او پاکولو چاپیریال تشریح کړئ |
ډیر تورک تشخیص ندی.ډیر سخت کول کولی شي تارونه، بولټونه، مخونه، مهرونه یا وصل شوي تجهیزات زیانمن کړي. ماشین جلا کړئ او خوندي کړئ ، بیا وړ پرسونل ولرئ چې بشپړ ګډ معاینه کړئ او د تصویب شوي مجلس طرزالعمل تعقیب کړئ.
که flange سره نښلوي aپایپ extrusion مړ سر، ملاتړ او مرکز لاین او همدارنګه ګډ چیک کړئ. که دا نږدې سره نښلوي aد پلاستيکي استخراج ګیربکسیا د بیرل ملاتړ، تایید کړئ چې د ماشین جوړښت د انټرفیس له سمون څخه بهر نه اړوي.
د Extruder بیرل flange RFQ چک لیست
یو بشپړ RFQ عرضه کونکي ته اجازه ورکوي چې ورته برخه حواله کړي چې پیرودونکي یې د نصبولو تمه لري. هرکله چې امکان ولري د بیاکتنې کنټرول شوي انځور سره ضمیمه کړئ او هر هغه توکي په نښه کړئ چې لاهم د انجینرۍ تایید ته اړتیا لري.
- د فلج فعالیت او دقیق نصب کولو موقعیت
- د ماشین جوړونکی، ماډل او سیریل شرایط
- دواړه د ملن اجزا نقاشي یا د برخې شمیرې
- بهر قطر او ټول محلي لفافې حدود
- مرکزي بور او داخلي لیږد جیومیټري
- په ټولیزه توګه ضخامت، مرکزونه، مرحلې او recesses
- قطر، ژوروالی، فټ او لیډ ان ثبت کړئ
- د بولټ مقدار، د پچ حلقه او زاویه ډیټام
- د پاکولو سوري، کاونټربور یا تار توضیحات
- د سیل کولو مخ، نالی، ګازکیټ یا مهر مشخصات
- اړین فورمه، سمت او موقعیت کنټرولونه
- دقیق مواد درجه او د تودوخې درملنه
- د سطحې درملنه، ماسک کول او وروستی ابعاد
- نورمال او ډیزاین د حرارت درجه معلومات
- نورمال او ډیزاین فشار معلومات
- منځنۍ، پولیمر فورمول او د پاکولو افشا کول
- بهرني بارونه، ملاتړ او حرارتي دورې
- د تطبیق وړ معیاري، نسخه او د پروژې قواعد
- مقدار، د اضافي برخې ستراتیژي او نښه کول
- مواد، د درملنې او تفتیش اسناد
- د اړتیا وړ فټ چیک یا موافقه شوي سیسټم ازموینه
- د بدلولو لپاره عکسونه او حالت راپور
زموږ د فابریکې لید:عکسونه موږ ته وايي چې چیرته وګورو، نمونې موږ ته وایي چې اوس څه شتون لري او انځورونه موږ ته وایي چې څه تولید کړو. د قوي بدیل امر ټول درې کاروي کله چې شتون ولري. که دوی موافق نه وي ، موږ د خورا مناسب اندازه کولو غوره کولو پرځای د تصویب رسم کولو ته مخه کوو.
د ملن انٹرفیس شاوخوا قبولیت رامینځته کړئ
تفتیش باید هغه خطرونه تعقیب کړي چې د نقاشي بیاکتنې پرمهال پیژندل شوي. یو ساده فلیټ فلج ممکن لنډ ابعادي راپور ته اړتیا ولري. د فشار حد برخه ، ځانګړي اډاپټر یا نږدې فټ ځای په ځای کول ممکن د انجینرۍ مسؤلیت پروسیجر لاندې ډیر ریکارډونو ، شاهد تفتیش یا سیسټم ازموینې ته اړتیا ولري.
| د منلو دروازه | شواهد | پوښتنه خوشې کړئ |
|---|---|---|
| د نقاشۍ تصویب | د ارقامو، ابعادو، زغم، موادو، درملنې او نوټونو سره لاسلیک شوی بیاکتنه | ایا انځور د انګیرنې پر بنسټ پرته له دې چې د میلمستون ټاکل شوي مجلس بیان کړي؟ |
| مواد او درملنه | اړین سندونه چې د برخې یا تولید لاټ پورې تړاو لري | ایا ریکارډونه په ترتیب کې ویل شوي درجې او چلند سره سمون لري؟ |
| ابعادي معاینه | د بور، راجستر، ضخامت، د بولټ نمونه، مهر جیومیټري او ټاکل شوي جیومیټریک کنټرولونو لپاره پایلې | ایا فعال ځانګړتیاوې د ټولو پروسس کولو وروسته تصویب شوي حدود کې دي؟ |
| بصری حالت | د مخونو، تارونو، کوټ کولو، څنډو او نښه کولو عکسونه او معاینه | ایا د سیل کولو او موندلو سطحې پاکې، خوندي او د نه منلو وړ زیانونو څخه پاکې دي؟ |
| د ملګرتيا چک | د پیرودونکي لخوا چمتو شوي ملن پرزو ، ګیجونو یا د موافقت شوي تفتیش فکسچر سره فټ کړئ | ایا مجلس پرته له زور څخه د ارادې په توګه ځای په ځای کوي، سمت او ټینګوي؟ |
| سیسټم یا فشار ازموینه | موافقه شوې کړنلاره، مسؤلیت تصویب او د اړتیا په وخت کې ثبت شوې پایلې | ایا سمه ازموینه د فلانج د حقیقي ساحې او حاکمیت قواعدو لپاره ترسره شوې وه؟ |
| د لیږد خوشې کول | د برخې پیژندنه، محافظت، د بسته بندي لیست او د اسنادو بسته | ایا ترلاسه کوونکی نبات کولی شي سم بیاکتنه وپیژني، ساتنه او نصب کړي؟ |
د نصبولو مالتړ یا ساتنې پالن کولو لپاره، د Nanhaiya بیاکتنه وکړئتخنیکي خدمت. د عرضه کونکي انتخاب هم شامل کیدی شيد شرکت پروفایل, د تولید تجهیزاتاو اوسنیسندونه.
په مکرر ډول پوښتل شوي پوښتنې
د extruder بیرل فلانج حواله کولو لپاره کوم معلوماتو ته اړتیا ده؟
د بیروني قطر، بور، ضخامت، د ځای کولو راجستر، د بولټ مقدار، د بولټ سوري یا تار اندازه، د پیچ د حلقې قطر، د سوري سمت، د سیل کولو مخ او د ملنګ برخې لپاره کنټرول شوي انځور یا واضح ابعاد واستوئ. د Extruder ماډل، مواد، د عملیاتي تودوخې او فشار اساس، د سطحې درملنه، مقدار او اړین تفتیش اسناد اضافه کړئ.
ایا ANSI، DIN یا JIS د بیرل فلج مشخص کولو لپاره کافي دي؟
نه. د معیاري پایپ فلانج لپاره دقیق معیاري شمیره، نسخه، اندازه، درجه بندي، مخ، مواد او د ملنګ برخې ته اړتیا ده. د ګمرک ایسټروډر یا ډی سر فلانج ممکن د کنټرول شوي ماشین ډراینګ ته هم اړتیا ولري ځکه چې د دې راجسټر ، د خټکي تیریدو ، بولټ اورینټیشن او عمومي جیومیټري کولی شي د پایپ فلانج معیار څخه بهر راشي.
PN6، PN10، PN16، PN25، PN40 او PN63 د ننهای فلانج پاڼه کې څه معنی لري؟
دا د فشار طبقې اختیارونه دي چې د نانهیا بیرل فلجونو لپاره لیست شوي. دوی د هر موادو او تودوخې لپاره د نړیوال کاري فشار تضمین ندي. د پیرود مشخصات باید د ټاکل شوي PN ټولګي دقیق معیار، ابعاد، موادو، د تودوخې اساس، بولټینګ، مهر او د تطبیق وړ سیسټم ډیزاین قواعدو سره وصل کړي.
کوم مواد باید د بیرل فلانج لپاره غوره کړم؟
Nanhaiya د کاربن فولاد، سټینلیس سټیل او د مصر فولاد انتخابونه وړاندې کوي. انتخاب باید بار، تودوخه، د ککړتیا افشا کول، د پولیمر یا اضافه کولو سره اړیکه، د ویلډینګ اړتیاوې، د ملنګ برخې مواد، د سطحې درملنه او د ډیزاین ډیزاین مقررات په پام کې ونیسي. یوازې د مادي کورنۍ لخوا ترتیب کولو پرځای په تصویب شوي نقاش کې دقیق درجه بیان کړئ.
زه څنګه د بدیل extruder flange اندازه کړم؟
د بور، بهر قطر، ټولیز ضخامت، د ثبت قطر او ژوروالی، د بولټ مقدار، سوري یا تار اندازه، د حلقې قطر، زاویه اړخ او د سیل کولو ځانګړتیاوې اندازه کړئ. د ملن برخه، د جريان لوري او د مجلس موقعیت ثبت کړئ. اندازه کول د اصلي ماشین ډراینګ سره پرتله کړئ ځکه چې لرې شوې برخه کیدای شي اغوستل شوي، تحریف شوي یا مخکې ترمیم شوي وي.
ولې د نصبولو وروسته د استخراج فلانج لیک کیږي؟
په احتمالي لاملونو کې د خراب یا غیر مناسب سیل کولو مخ ، غلط ګاسکټ یا مهر ، د مخ مخ مسخ کول ، د راجسټر ضعیف ترتیب ، ککړتیا ، غیر مساوي بولټینګ ، غیر مناسب فاسټینرونه ، حرارتي حرکت یا د تصویب شوي ډیزاین څخه بهر د فشار او تودوخې حالت شامل دي. د ډیر سخت ځواک پلي کولو دمخه علت ومومئ.
ایا یو عرضه کوونکی کولی شي د نمونې څخه د اغوستل شوي بیرل فلانج کاپي کړي؟
یو فزیکي نمونه ګټوره ده، مګر دا باید یوازې واک نه وي. اغوستلو، زنګ وهل، بیا ماشین کول، ترمیم او حرارتي تحریف کولی شي مهم ابعاد بدل کړي. اصلي انځور وکاروئ کله چې شتون ولري، د ملنګ اجزا اندازه کړئ او موافقه وکړئ چې کوم ابعاد به د بدیل ډراینګ تصویب کیدو دمخه بحال شي.
د دودیز بیرل فلج باید څنګه ومنل شي؟
لومړی انځور تصویب کړئ، بیا د امر لخوا اړین توکي او د درملنې ریکارډونه تایید کړئ. بور، راجستر، ضخامت، د بولټ نمونه، د مهر کولو جیومیټري او ټاکل شوي شکل یا موقعیت کنټرول د انځور په وړاندې معاینه کړئ. کله چې عملي وي د ملن برخې سره مناسب تایید کړئ، او یوازې د تطبیق شوي انجنیري طرزالعمل لاندې موافقه شوي سیسټم یا د فشار ازموینه ترسره کړئ.
تخنیکي حوالې
- Nanhaiya Barrel Flange: د لومړۍ ډلې توکي، معیارونه، د سطحې درملنه، د PN اختیارونه، غوښتنلیکونه او د محصول انځورونه.
- د Nanhaiya تولید تجهیزات: د لومړۍ ډلې ماشین کولو وړتیاوې او د تجهیزاتو موقعیت کولو ډاټا خپاره شوي.
- ASME B16.5-2020 عمومي کتنه: د پایپ فلجونو او فلینګ فټینګونو لپاره د ASME رسمي ساحه او مینځپانګې.
- ISO 286-1:2010: په خطي اندازه او فټ کې د زغم لپاره د کوډ سیسټم رسمي ISO توضیحات.
- ISO 1101:2017: د فارم، اورینټیشن، موقعیت او رن آوټ لپاره د جیومیټریک زغم ژبې رسمي ISO توضیحات.
معیارونه باید د دوی د مجاز خپرونکو له لارې پیرود یا لاسرسی ومومي کله چې د دوی بشپړ اړتیاو ته اړتیا وي. مسؤل انجینر باید د تولید یا ازموینې دمخه د تطبیق وړ نسخه ، صالحیت او د پروژې قواعد تایید کړي.
اداری یادښت: دا لارښود د نانهیا اوسني محصول اختیارونه د غوښتنلیک ځانګړي انجینري پریکړو څخه جلا کوي. د وروستي فشار ډیزاین ، بولټینګ ، سیل کول ، د موادو درجه ، زغم او د منلو اړتیاوې باید د تصویب شوي پیرود توضیحاتو کې تایید شي.