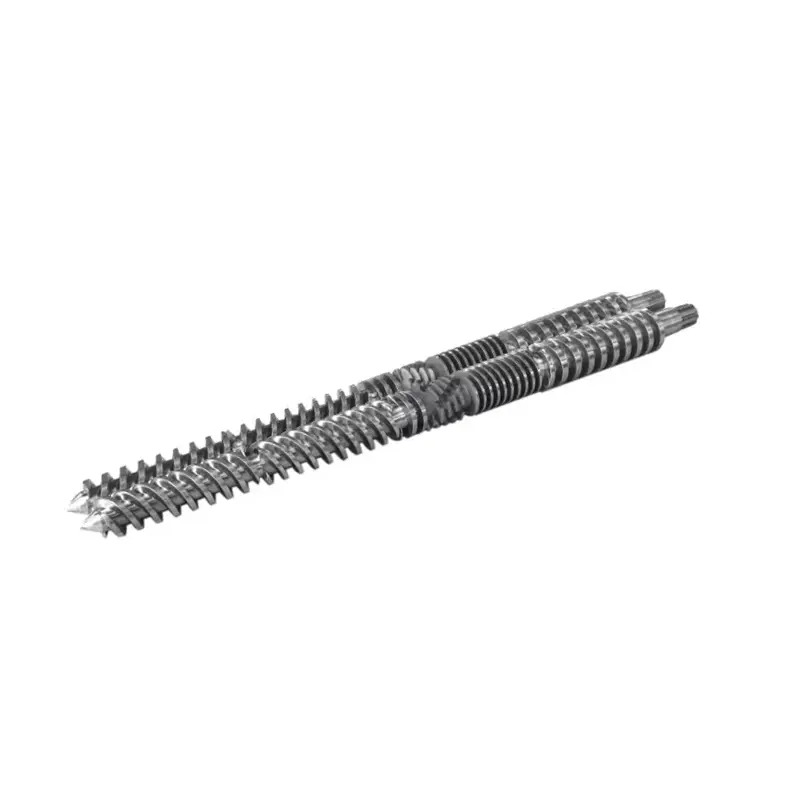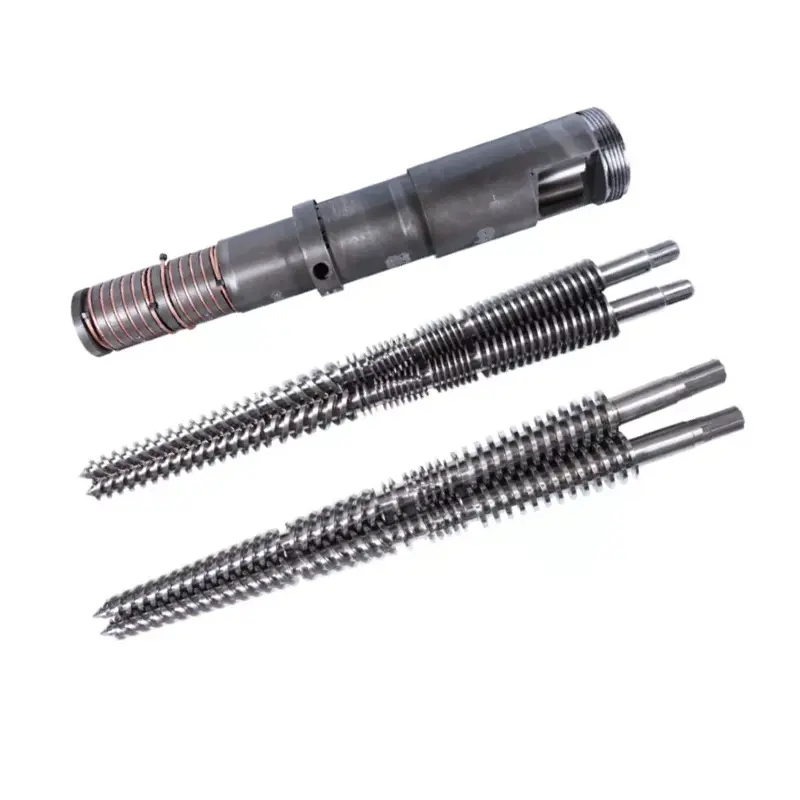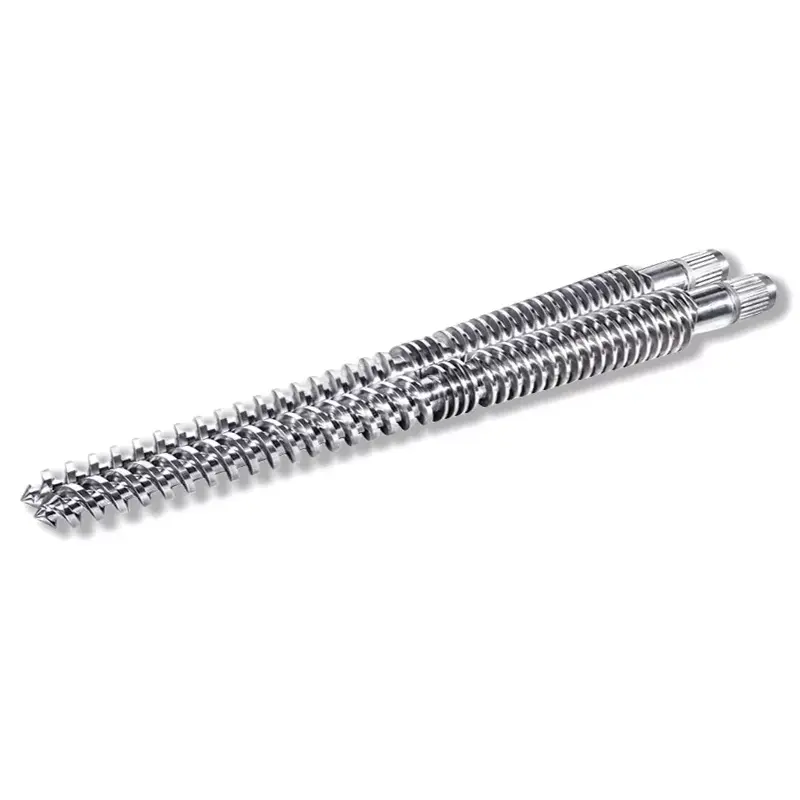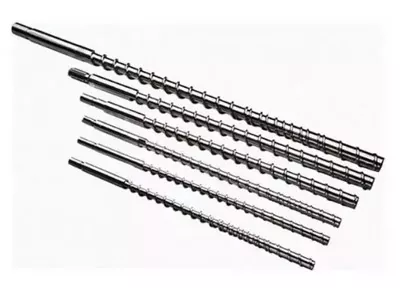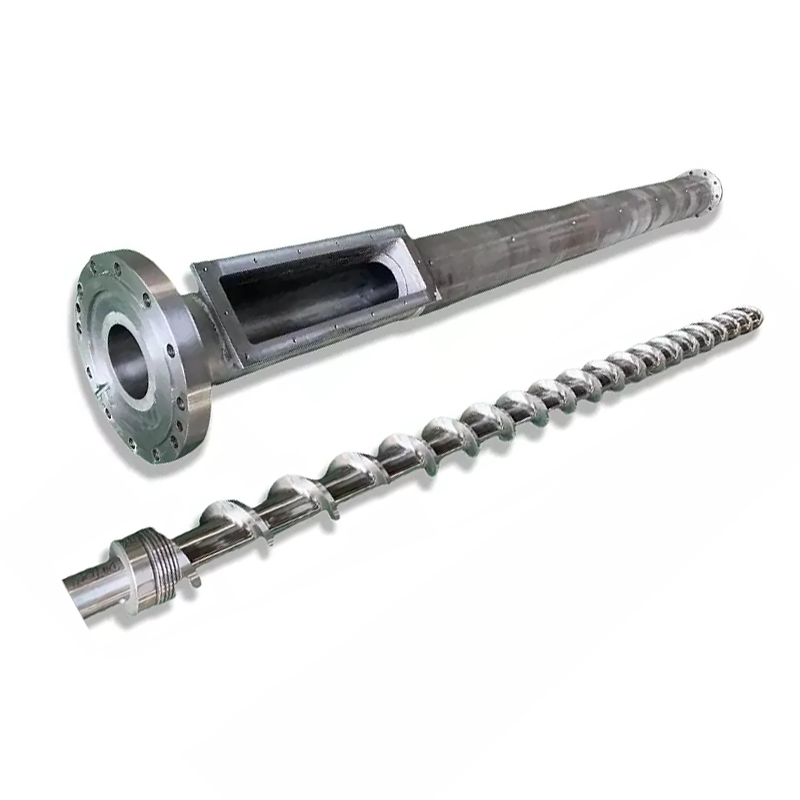
د انجیکشن سکرو د L/D تناسبد کار اوږدوالی د سکرو قطر لخوا ویشل شوی، او ډیری انجیکشن پیچونه له 18: 1 څخه تر 25: 1 پورې چلیږي. دلته هغه څه دي چې هیڅ مشخص پاڼه تاسو ته نه وايي: تاسو نشئ کولی L/D په هغه ماشین کې بدل کړئ چې تاسو یې دمخه لرئ. اوږدوالی د بیرل لخوا ټاکل شوی. هغه څه چې تاسو یې بدلولی شئد سکرو قطر، او په یو ثابت بیرل کې چې یو انتخاب L/D ، د شاټ ظرفیت ، او د انجیکشن فشار سره یوځای حرکت کوي ، په مخالف لوري کې. یو کوچنی سکرو لوړ L/D، یو کوچنی شاټ، او ډیر فشار ورکوي. دا تجارت ستاسو د رال او ستاسو برخې سره سمون لري، او ډیری L/D پوښتنې پخپله ځوابوي.
د انجیکشن سکرو کې د L/D تناسب څه معنی لري
L/D د سکرو کاري اوږدوالی (L) دی چې د بهر قطر (D) لخوا ویشل شوی. یو سکرو د هغې په پرتله 22 ځله اوږد دی چې پراخ دی د 22:1 L/D لري.
تناسب د اندازې سره اندازه کوي. په 22:1 کې د 40 ملي میتر سکرو د 880 ملي میتر اوږدوالی لري. په 22:1 کې د 80 ملي میتر سکرو 1,760 ملي میتر اوږد دی. ورته تناسب، ډیر مختلف ماشینونه.
هغه څه چې تناسب په حقیقت کې بیانويسکرو د خپل کار لپاره څومره منډې وهي. تغذیه کول، خټکی، او اندازه کول ټول د دې اوږدوالی سره ترسره کیږي. ډیر اوږدوالی د ډیر خټکي ظرفیت او ډیر مخلوط کولو معنی لري. لږ اوږدوالی د دواړو څخه لږ معنی لري، او د موادو لپاره لږ وخت چې ګرم وي.
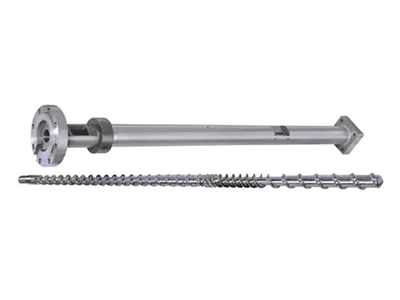
د انجیکشن ډیری پیچونه د 18: 1 او 25: 1 تر مینځ مینځ ته راځي ، د 20: 1 څخه تر 22: 1 سره د عمومي هدف ماشینونو کې عام ځمکه. د ستنې لارښود زموږ په بشپړ عکس کې پوښيد انجیکشن مولډینګ سکرو بیرل لارښود.
ولې انجیکشن L/D د اخراج L/D څخه لنډ دی
Extruders معمولا له 25: 1 څخه تر 33: 1 پورې چلیږي. د انجکشن پیچ لنډ پاتې کیږي، او لامل یې دوره ده، نه دود.
د ایسټروډر سکرو په دوامداره توګه څرخیږي. مواد په یوه پای کې ننوځي، حرکت کوي او په بل سر کې پریږدي. هیڅ شی انتظار نه کوي.
د انجیکشن سکرو په سوځیدو کې کار کوي. دا د یو شاټ پلاستیک کولو لپاره څرخیږي، بیرته راګرځي، بیا ودریږي. دا انجیکشن کوي، او مولډ یخ کوي. د دې ټولو په جریان کې، خټکی لا دمخه په بیرل کې ناست دی او ګرم پاتې کیږي.
دا انتظار ټول توپیر دی. یو اوږد بیرل ډیر خټکي ساتي، او د انجیکشن ماشین کې، ډیر خټک پدې معنی دی چې د ډیرو سایکلونو له لارې ډیر مواد انتظار کوي. د تودوخې حساس رال لپاره، اضافي اوږدوالی اضافي ظرفیت نلري. دا اضافي حرارتي تاریخ دی.
نو د انجیکشن ډیزاین د اوسیدو وخت په مقابل کې د خټکي ظرفیت توازن کوي ، پداسې حال کې چې اخراج اکثرا یوازې د خټکي ظرفیت اخلي.
هغه شی چې هیڅوک تاسو ته نه وايي: تاسو نشئ کولی L/D بدل کړئ
د L/D په اړه مقالې داسې خبرې کوي لکه څنګه چې تاسو یو شمیر غوره کوئ. په هغه ماشین کې چې تاسو یې لرئ، تاسو یې نه لرئ.
L د بیرل لخوا ټاکل شوی.بیرل یو ماشین شوی فشار لرونکی رګ دی چې د ماشین چوکاټ کې اچول شوی ، د هغې د هیټر زونونو ، د تغذیې ستوني ، او نصب کول ټول د یو اوږدوالي شاوخوا جوړ شوي. هیڅوک یو بیرل اوږد نه کوي.
نو په L/D کې یوازینی متغیر پاتې D دی، د سکرو قطر. قطر بدل کړئ، او تناسب ورسره بدل شي، ځکه چې د کرښې پورته اوږدوالی هیڅکله حرکت نه کوي.
له همدې امله ماشین جوړونکي د ورته ماشین لپاره دوه یا درې سکرو قطر لیست کوي. دوی تاسو ته د شاټ درې اندازې وړاندیز نه کوي. دوی تاسو ته د سوداګرۍ بند وکر کې درې ټکي وړاندیز کوي ، او د شاټ اندازه یوازې یو له هغه شیانو څخه دی چې حرکت کوي.
د سکرو قطر: هغه لیور چې هرڅه حرکت کوي
په یو ثابت بیرل کې، یو انتخاب په یوځل کې څلور شیان حرکت کوي. دا جدول درک کړئ او تاسو د انجیکشن L/D په اړه پوهیږئ.
| که تاسو یو غوره کړئ ... | کوچني سکرو قطر | د سکرو لوی قطر |
|---|---|---|
| د L/D تناسب | لوړ(ورته L، کوچنی D) | ښکته(ورته L، لوی D) |
| د ډزو ظرفیت | کوچنی(کم حجم په هر ملي متر سټروک) | لوی |
| د انجیکشن فشار شتون لري | لوړ(په یوه کوچنۍ سیمه کې ورته ځواک) | ښکته |
| په هر شاټ کې د خټکي ظرفیت | ښه(د لږو موادو لپاره ډیر L/D) | لږ سخاوت |
| د یوې ټاکلې برخې لپاره د استوګنې وخت | لنډ(شاټ د کوچني بیرل ډیر کاروي) | اوږده |
| سوټونه | کوچنۍ دقیقې برخې، پتلی دیوالونه، لوړ ویسکوسیټي او د تودوخې حساس رالونه | لوی شاټونه، د اجناسو رالونه، موټی برخې |
د فشار قطار بیا ولولئ، ځکه چې دا د خلکو تمه کولو څخه ډیر دندې پریکړه کوي. د ماشین هیدرولیک یا بریښنایی ډرایو د سکرو شاته یو ثابت ځواک وړاندې کوي. فشار د ساحې په واسطه ویشل شوی ځواک دی. یو کوچنی پیچ د مخ لږ ساحه لري، نو ورته ځواک د لوړ خټکي فشار تولیدوي.
له همدې امله پتلی دیوال او لوړ ویسکوسیټي کار اکثرا په کوچني سکرو کې ځای په ځای کیږي: دا کولی شي خټکي په یوه سخت غار کې فشار راوړي چې لوی پیچ نشي ډکولی. لوړ L/D چې د دې سره راځي یو بونس دی ، نه تصادف.
او د استوګنې صف هم ولولئ. دا هغه دی چې په خاموشۍ سره پریکړه کوي چې ایا ستاسو کمپیوټر ژیړ دی.

L/D څنګه د شاټ اندازه اغیزه کوي
په کلکه، L/D د شاټ اندازه نه تنظیموي. قطر او سټروک ترسره کوي: د شاټ حجم د سکرو کراس سیکشن ساحه ده چې څومره لرې سفر کوي ضرب کیږي.
مګر په ریښتیني ماشین کې تاسو نشئ کولی دوی جلا کړئ ، ځکه چې ورته قطر چې ستاسو شاټ تنظیموي ستاسو L/D هم تنظیموي. د یوې کوچنۍ دقیقې برخې لپاره کوچنۍ سکرو غوره کړئ، او تاسو په ورته وخت کې لوړ L/D غوره کړی.
عملي پایله یې خوشحاله ده. هغه سکرو چې تاسو ته کوچنی شاټ درکوي تاسو ته د موادو په هر ګرام کې ډیر خټکي اوږدوالی او د انجیکشن لوړ فشار درکوي. دا درې ملکیتونه ورته دندې سره سمون لري، له همدې امله سوداګري د ډیری وخت په پرتله په پاکه توګه کار کوي.
چیرې چې دا د خوښۍ مخه نیسي هغه وخت دی کله چې تاسو یوه برخه په غلط پیچ کې مجبور کړئ. په لوی قطر سکرو کې یو ډیر کوچنی شاټ چل کړئ او تاسو د دواړو څخه خورا خراب ترلاسه کوئ: یو ټیټ L/D، ستاسو د شاټ په پرتله د بیرل لوی حجم، او هغه مواد چې د اوږدې مودې لپاره د تودوخې له لارې تیریږي.
د استوګنې وخت: د کیفیت قاتل چې تاسو یې حساب کولی شئ
د استوګنې وخت دا دی چې څومره وخت د پولیمر ورکړل شوی ټوټه د انجیکشن کیدو دمخه د بیرل دننه ګرمه پاتې کیږي. دا د انجیکشن مولډینګ کې ترټولو ټیټه شمیره ده ، او تاسو یې په دېرش ثانیو کې اټکل کولی شئ.
د اوسیدو وخت ≈ (د بیرل شاټ ظرفیت ÷ ستاسو د شاټ اندازه) × د سایکل وخت
دواړه وړتیاوې په ورته واحدونو کې. د ماشین درجه بندي څخه د شاټ ظرفیت واخلئ.
د مثال په توګه کار وکړئ. یو ماشین چې د 200 ګرامه شاټ ظرفیت کې درجه بندي شوی، په 30 ثانیو کې د 20 ګرامه برخه چلوي. تناسب 10 دی، نو خټکی تقریبا د لسو دورو څخه تیریږي. د استوګنې وخت شاوخوا 300 ثانیې، یا پنځه دقیقې دي.
د خټکي تودوخې پنځه دقیقې د PC، POM، PET، یا PVC لپاره اوږد وخت دی. ستاسو د ترتیباتو په اړه هیڅ شی غلط ندی. برخه په ساده ډول د بیرل لپاره ډیره کوچنۍ ده، او مواد پخلی کوي پداسې حال کې چې خپل وار ته انتظار کوي.
اوس دا دنده یو کوچني پیچ ته واړوئ. د ډزو ظرفیت 80 ګرامه ته راټیټیږي. همدا 20 ګرامه برخه اوس د بیرل څلورمه برخه کاروي، خټکي د لسو پر ځای په څلورو پړاوونو کې تیریږي، او د استوګنې وخت نږدې دوه دقیقو ته رسیږي.
تاسو هیڅ ځای بدل نه کړ. تاسو د سکرو قطر بدل کړ، او د تخریب ستونزه ورسره لاړه.
د 20-80٪ شاټ ظرفیت بانډ
په عام ډول د صنعت لارښود ته اشاره کول دا دي چې خپل شاټ د ماشین درجه شوي شاټ ظرفیت شاوخوا 20٪ او 80٪ ترمنځ وساتئ. د خپل ماشین لارښود پروړاندې بډ تایید کړئ ، مګر د دې ترشا منطق هرچیرې لري.
د بانډ لاندېد استوګنې وخت اوږد دی. مواد د تودوخې له لارې ډیر سفرونه کوي، او د تودوخې حساس رالونه خرابیږي. دا هغه ناکامي ده چې پورته فورمول یې نیسي.
د بند څخه پورتهدوه شیان ماتیږي. د مناسب کشن ساتلو لپاره کافي بیرل پاتې ندي ، نو بسته کول د شاټ لپاره متضاد شاټ کیږي. او سکرو لږ وخت او اوږدوالی لري چې د موادو نږدې بشپړ بیرل خړوب کړي، نو د خټکي کیفیت په سمه توګه زیانمن کیږي کله چې تاسو د هغې ډیره غوښتنه کوئ.
د بند په مینځ کې ځمکه او ماشین د کار کولو لپاره خونه لري. که ستاسو برخه د هغې څخه بهر ناست وي، سمه حل د مختلف سکرو قطر، یا یو بل ماشین دی، نه د پروسې ترتیباتو اتلولي.
L/D څنګه د خټکي کیفیت اغیزه کوي
اوږدوالی د خټکي ظرفیت دی، او د خټکي ظرفیت کیفیت دی.
ډیر L/D ډیر بشپړ خټکی ورکوي.جامد ګولۍ نور د ګرم بیرل دیوال په وړاندې سفر کولو ته اړتیا لري، له دې امله لږ شمیر یې د غیر خولو په توګه ژوندي پاتې کیږي. په برخه کې سخت داغونه او د لینز په شکل شاملول د خټکي ناکامۍ دي، او اوږدوالی یې ورسره مبارزه کوي.
ډیر L/D ډیر یو شان خټکی ورکوي.د تودوخې درجه راټیټه کیږي، رنګ او فلر ښه توزیع کوي، او د چک حلقې ته رسیدل خټکي له شاټ څخه تر شاټ پورې ډیر مطابقت لري. دا د پراخې پروسې کړکۍ په توګه ښکاره کیږي.
نور L/D نور حرارتي تاریخ هم ورکوي.ورته اوږدوالی چې په بشپړه توګه خړوبیږي هم مواد اوږد ساتي، او د PVC، PC، POM، او PET لپاره، دا لګښت دی، نه ګټه.
نو د خټکي کیفیت قضیه نده چې ډیر ښه دی. دا یو توازن دی: په بشپړه توګه د منحل کولو لپاره کافي اوږدوالی، د بیرل حجم دومره نه دی چې مواد د کارولو لپاره ډیر اوږد انتظار کوي. کله چې د خټکي ظرفیت ستاسو ځانګړی محدودیت وي، د خنډ سکرو پرته له دې چې یو ملی متره بیرل اضافه کړي دا پورته کوي.
د رال او برخې لخوا L/D او قطر غوره کول
تجارتونه سره یوځای کړئ او انتخاب د رال او برخې څخه راوتلی.
| ستاسو حالت | په لور ودرېږه | ولې |
|---|---|---|
| کوچنۍ، پتلی دیوال دقیق برخې | کوچنی سکرو، لوړ L/D | د انجیکشن لوړ فشار پتلی برخې ډکوي؛ په هر ګرام ښه خټکی؛ لنډ استوګنځی |
| د تودوخې حساس رال (PC، POM، PET، PVC) | د شاټ لپاره کوچنی پیچ؛ د L/D بند لنډ پای | د استوګنې وخت دښمن دی. شاټ د بیرل ظرفیت سره نسبتا لوی وساتئ |
| د لوړ viscosity انجینري رال | کوچنی سکرو، لوړ L/D | د ډکولو لپاره فشار او اوږدوالی ته اړتیا لري ترڅو په ښه توګه منحل شي |
| لوی شاټونه، د اجناسو رال (PE، PP، PS) | لوی سکرو، ټیټ L/D | وړتیا رهبري؛ دا رالونه د خټکي کم شوي اوږدوالی زغمي |
| ګنده دیوالونه، ورو دوره | لوی سکرو، د استوګنې ځای وګورئ | اوږد سایکل د استوګنې وخت ضرب کوي. د ترسره کولو دمخه بیا محاسبه وکړئ |
| د شیشې ډک یا خړوبونکی مرکب | د هرې برخې قطر؛ بدل کړئسطحه | L/D برخه تعقیبوي. د اغوستلو ځواب یو بایمتالیک بور دی، نه مختلف اوږدوالی |
| په لوړ تولید کې ناخوښه کیږي | ورته قطر؛ د خنډ پیچ | تاسو د خټکي ظرفیت ته اړتیا لرئ، نه د بیرل اوږدوالی. بیرل په هرصورت نه بدلیږي |
وروستي دوه قطارونه په پام کې ونیسئ. دوه خورا عام ستونزې چې مولډر موږ ته راوړي په هیڅ ډول د L/D ستونزې ندي ، او د دوی حل کولو لپاره د مختلف سکرو قطر پیرود پیسې ضایع کوي.
د انجیکشن مولډینګ کې عام L/D غلطۍ
- د اخراج L/D کاپي کول.د 30: 1 شمیره د Extruder جدول څخه د انجیکشن سکرو باندې پلي کیږي د استوګنې وخت ستونزه له پامه غورځوي چې د انجیکشن مولډینګ تعریفوي. دوه ماشینونه مختلف دندې ترسره کوي.
- د اوږدې مودې فرض کول غوره دي.ډیر اوږدوالی ډیر خټکی دیاونور حرارتي تاریخ. د تودوخې په حساس رال کې، دویم یې وګټي او مواد خرابیږي.
- د شاټ څخه تر ظرفیت تناسب څخه سترګې پټول.د کیفیت ترټولو عام ستونزه چې موږ یې جیومیټري ته ګورو یوه کوچنۍ برخه په لوی بیرل کې پخول دي. هیڅوک یې نه ګوري، ځکه چې دا په هیڅ ترتیباتو سکرین کې ندي.
- باور کول L/D په موجوده ماشین کې بدلیدلی شي.دا نشي کولی. بیرل ایل سیټ کوي. یوازې قطر ستاسو دی چې غوره کړئ.
- د خټکي ستونزې لپاره L/D ملامتول.که چیرې غیر خټکي یوازې په لوړ محصول کې څرګند شي، ستاسو د خټکي ظرفیت لنډ دی، نه ستاسو بیرل. د خنډ پیچ دا په ورته بیرل کې حل کوي.
- د اغوستلو ستونزې لپاره L/D ملامتول.په ورته سکرو سرعت کې د تولید راټیټ کول د پاکوالي جامې دي، نه جیومیټري. مخکې له دې چې تاسو کوم شی بیا ډیزاین کړئ دا اندازه کړئ.

د ښي سکرو امر کولو څرنګوالی
د سکرو جوړونکی د هغه څه څخه ډیزاین کوي چې تاسو ورته ووایاست. دا واستوئ، او د قطر او جیومیټري سپارښتنې تعقیبوي.
- د ماشین برانډ، ماډل، او اوسني سکرو قطر.د نوم پلیټ عکس ډیری برخه پوښي ، او دا موږ ته د بیرل اوږدوالی وایی چې تاسو دننه کار کوئ.
- د ماشین د شاټ ظرفیت درجه بندي،که تاسو دا پوهیږئ، او ستاسو د اصلي برخې وزن.
- د سایکل وخت.د پورته دوو شمیرو سره، د استوګنې وخت ستاسو لپاره حساب کیدی شي.
- رال، درجه، او ډکونکي مواد.دا د کمپریشن پروفایل او د سطحې درملنه د قطر په څیر پرمخ وړي.
- هغه عیب چې تاسو غواړئ له منځه یوسي.په استوګنځي کې ژیړ ټکي. د خړوبولو ظرفیت په ګوته کوي. لنډ شاټونه په فشار یا د چیک حلقه کې په نښه کوي. هر یو جلا ځواب لري.
- یو انځور، یا ستاسو اغوستل شوی پیچ.یا هم اجازه راکړئ ستاسو ماشین ته جوړ کړو. یوه اغوستل شوې برخه د CMM تجهیزاتو کې ± 0.01 ملي میتره اندازه کیږي او جیومیټري بیا رغول کیږي.
ولې له ننهیا سره کار کوي
موږ ته د برخې وزن، د سایکل وخت، او د ماشین ماډل راولیږئ، او موږ به د استوګنې وخت ریاضی چلوو مخکې له دې چې موږ تاسو ته کوم څه حواله کړو. ځینې وختونه ځواب د مختلف سکرو قطر دی. ځینې وختونه دا په بیرل کې د خنډ پیچ دی چې تاسو دمخه لرئ. کله ناکله دا وي چې ستاسو دنده په بل ماشین پورې اړه لري، او موږ به ورته ووایو.
کله چې یو نوی پیچ ځواب وي، نونایا جوړه کړېد انجیکشن مولڈنگ پیچاو بیرل د شلو کلونو څخه زیات په 38CrMoAlA، 42CrMo، SKD-61، او سټینلیس فولادو کې، نایټریډ یا بایمتالیک د 2.5-3 ملي متر ټنګسټن لرونکی الماس پرت سره تر 62 HRC پورې چیرې چې تغذیه ورته اړتیا لري.
موږ ستاسو د نقاشۍ ، ماشین ماډل یا اغوستل شوي نمونې سره جوړ کووبدیلونهد لوی ماشین برانډونو سره مطابقت لري ، لږترلږه د یوې سیټ امر ، او په 12 ساعتونو کې نرخ.
د ژېړوالي، بې رنګه کېدو، یا لنډو شاټونو سره مبارزه؟ د خپل ماشین ماډل، د برخې وزن، د سایکل وخت، او رال واستوئ. موږ به تاسو ته ووایو چې ایا دا L/D دی، قطر، د خټکي ظرفیت، یا اغوستل، او په 12 ساعتونو کې اقتباس.
د سکرو وړاندیز ترلاسه کړئپه مکرر ډول پوښتل شوي پوښتنې
د انجیکشن مولډینګ سکرو لپاره یو عادي L/D تناسب څه دی؟
د انجیکشن ډیری پیچونه د 18: 1 او 25: 1 ترمینځ چلیږي ، د 20: 1 څخه تر 22: 1 سره په عمومي هدف ماشینونو کې عام ځمکه. د تودوخې حساس رالونه د لنډې پای سره مینه لري ځکه چې مواد لږ وخت ګرموي. د انجینرۍ پلاستیک چې په بشپړ ډول خړوبولو ته اړتیا لري د اوږدې مودې لپاره ګټه لري.
ایا زه کولی شم په خپل انجیکشن مولډینګ ماشین کې د L/D تناسب بدل کړم؟
مستقیم نه. اوږدوالی د بیرل لخوا ټاکل شوی، کوم چې په ماشین کې اچول کیږي. هغه څه چې تاسو یې بدلولی شئ د سکرو قطر دی، او ځکه چې L ورته پاتې کیږي، یو کوچنی قطر په اتوماتيک ډول لوړ L/D ورکوي. دا واحد انتخاب ستاسو د شاټ ظرفیت او د موجود انجیکشن فشار هم بدلوي.
ایا د L/D تناسب د شاټ په اندازې اغیزه کوي؟
په غیر مستقیم ډول، او په جلا توګه. د شاټ حجم د سکرو قطر او سټروک څخه راځي، نه د L/D څخه. مګر په یو ثابت بیرل کې، هغه قطر چې ستاسو شاټ ټاکي ستاسو L/D هم ټاکي. د کوچني شاټ لپاره یو کوچنی سکرو غوره کړئ ، او تاسو په ورته وخت کې لوړ L/D او لوړ انجیکشن فشار ترلاسه کوئ.
زه څنګه د انجیکشن مولډینګ کې د استوګنې وخت محاسبه کړم؟
د ماشین درجه شوي شاټ ظرفیت ستاسو د حقیقي شاټ اندازې سره وویشئ، بیا د سایکل وخت سره ضرب کړئ. د 200 g ماشین په 30 ثانیو کې د 20 ګرامه برخه چلوي شاوخوا 300 ثانیې، یا پنځه دقیقې، د استوګنې وخت ورکوي. دا یو اوږد وخت دی چې PC، POM، PET، یا PVC په خټکي تودوخې کې وساتئ.
ولې انجیکشن L/D د اخراج L/D څخه لنډ دی؟
ځکه چې د انجیکشن سکرو په سوځیدو کې کار کوي. دا یو شاټ پلاستیک کوي، بیا ودریږي پداسې حال کې چې ماشین انجیکشن کوي او مولډ یخ کیږي، او په بیرل کې خټکي ټول وخت ګرم وي. یو ایسټروډر په دوامداره توګه تیریږي او هیڅ شی انتظار نه کوي. د انجیکشن ماشین کې د بیرل اضافي اوږدوالی اضافي تودوخې تاریخ دی ، نه یوازې د خټکي اضافي ظرفیت ، نو د انجیکشن پیچ لنډ پاتې کیږي.
زما شاټ باید د بیرل ظرفیت څومره سلنه وکاروي؟
په عام ډول حواله شوي لارښود د شاټ شاټ ظرفیت شاوخوا 20٪ څخه تر 80٪ پورې دی، او ستاسو د ماشین لارښود واک دی. د دې بانډ لاندې، د استوګنې وخت اوږدیږي او د تودوخې حساس مواد خرابیږي. د دې څخه پورته، د مناسب کشن لپاره هیڅ ځای نشته او د نږدې بشپړ بیرل خړوبولو لپاره لږ وخت.
ایا لوړ L/D د انجیکشن مولډینګ لپاره غوره دی؟
په اتوماتيک ډول نه. ډیر اوږدوالی ډیر بشپړ خټکی او ډیر یونیفورم خټکی ورکوي، کوم چې کیفیت ښه کوي. دا د اوږدې مودې لپاره نور مواد هم ګرم ساتي، کوم چې د تودوخې حساس رال خرابوي. سم L/D ستاسو مواد په بشپړ ډول خوري پرته لدې چې د اړتیا څخه ډیر وخت ونیسي.
زما برخې ژیړ دي. ایا دا د L/D ستونزه ده؟
معمولا دا د استوګنې وخت ستونزه ده، کوم چې د شاټ اندازې څخه د بیرل ظرفیت ستونزه ده. لومړی د استوګنې محاسبه پرمخ وړئ. که چیرې یوه کوچنۍ برخه په لوی بیرل کې پخلی شي، د تودوخې هیڅ ترتیب او د سکرو جیومیټري به دا سمه نه کړي. یو کوچنی سکرو قطر، یا یو کوچنی ماشین به.