خبرونه

د صنعت خبرونه

د شیشې ډک نایلان انجیکشن مولډینګ سکرو: د اغوستلو سیسټم مشخص کړئ ، نه یوازې قطر30 2026-09

د شیشې ډک نایلان انجیکشن مولډینګ سکرو: د اغوستلو سیسټم مشخص کړئ ، نه یوازې قطر

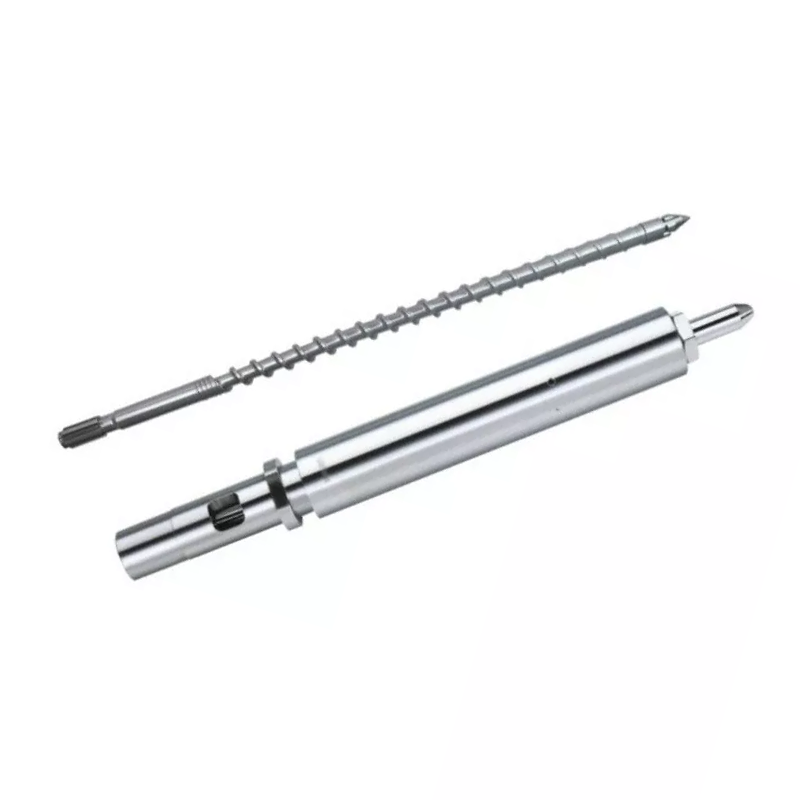
د شیشې ډک نایلان انجیکشن مولډینګ لپاره ، د دقیق PA درجې او شیشې فایبر مینځپانګې سره پیل کړئ. Nanhaiya د PA-GF په ګډون د 30٪ شیشې فایبر لرونکي قوي پلاستیکونو لپاره د 38CrMoAlA انجیکشن پیچونه د قند او تودوخې لیست کوي. د دې محصول پاڼې د اغوستلو پیچلو او بیرل ساحو لپاره د نایټریډینګ او نکل - ټنګسټن الیاژ تقویه هم بیانوي. د ریښتیني وظیفې په مقابل کې جیومیټري او سطحي سیسټم غوره کړئ ، بیا د بدیل منلو دمخه د بیرل بور او سکرو ټپ چیک کړئ یا حلقه چیک کړئ. د فابریکې اړخ کې زما قاعده ساده ده: د سختۍ ارزښت غلط جیومیټري نه ژغوري ، او یو نوی سکرو د لیک کیدو مخکښ پای نه ژغوري. ټول درې انٹرفیسونه په نقاشۍ کې او ټول درې چلندونه د محاکمې پلان کې واچوئ.
میوټینټ vs تدریجي انجیکشن مولډینګ سکرو: د کمپریشن پروفایل څنګه غوره کړئ30 2026-09

میوټینټ vs تدریجي انجیکشن مولډینګ سکرو: د کمپریشن پروفایل څنګه غوره کړئ

د کریسټالین یا نیم کرسټال موادو لپاره د پیل ټکي په توګه یو متغیر یا ناڅاپي انجیکشن مولډینګ سکرو غوره کړئ چې د ګړندي فشار او خټکي څخه ګټه پورته کوي. Nanhaiya د PE، PP، PA، POM او PTFE لیست کوي. د دې متغیر کمپریشن برخه د ټول سکرو اوږدوالی شاوخوا 5٪ څخه تر 15٪ پورې نیسي. یو تدریجي پیچ غوره کړئ د پیل ټکي په توګه د بې کیفیته یا تودوخې حساسو موادو لپاره چې اسانه لیږد ته اړتیا لري. Nanhaiya سخت PVC، PS، PC، PSU او ABS لیست کوي. د دې تدریجي کمپریشن برخه په نورمال ډول د ټول اوږدوالي 40٪ څخه تر 60٪ پورې اړه لري، چې شاوخوا 50٪ یې د معمول په توګه بیان شوي. د حقیقي درجې، ډکونکي، رطوبت، د شاټ کارول، د بیا رغونې وخت، د خټکي حالت او د جوړ شوي برخې منلو سره یو انتخاب تایید کړئ.
د PE او PP اخراج لپاره د لوړ سرعت واحد سکرو مشخص کولو څرنګوالی30 2026-09

د PE او PP اخراج لپاره د لوړ سرعت واحد سکرو مشخص کولو څرنګوالی

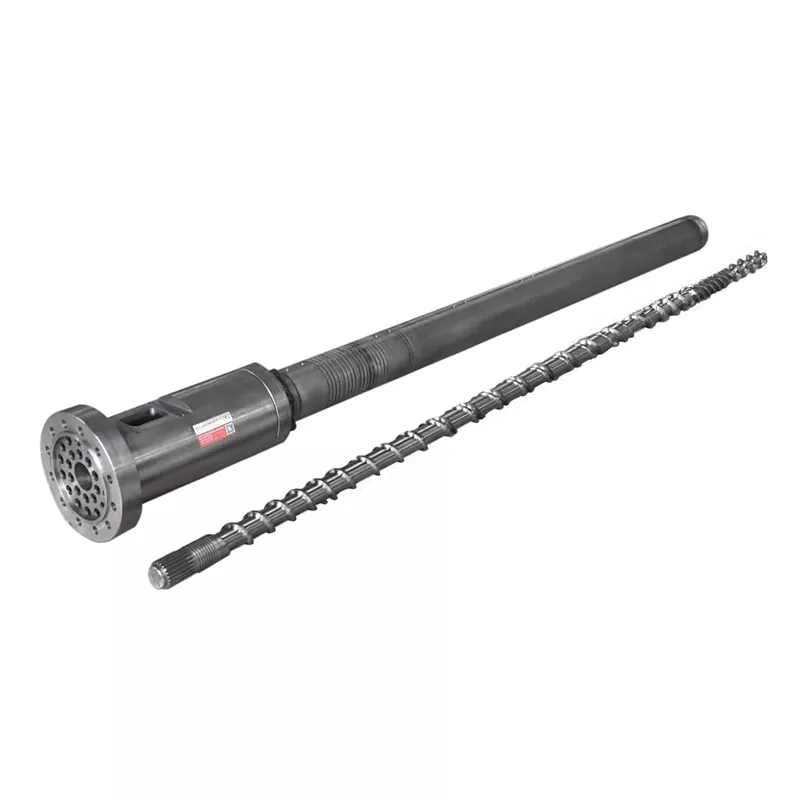
د PE یا PP لوړ سرعت واحد سکرو د اصلي موادو لخوا مشخص کړئ ، د پلور وړ محصول ، محصول او مړ ، د سکرو سطح سرعت ، د تودوخې کړکۍ ، فشار ، موټرو او ګیربکس دنده ، د یخ کولو ظرفیت ، د پوښ چاپیریال او د منلو میتود. یوازې د قطر او اعظمي rpm څخه مه اخلئ. Nanhaiya له NHY20 څخه تر NHY150 پورې نهه واحد سکرو ماډلونه خپروي، د تولید لړۍ له 3 څخه تر 1,300 kg/h پورې او سرعت یې په ټوله کورنۍ کې له 10 څخه تر 150 rpm پورې دی. د دې PE او PP لوړ سرعت محصول د مطلوب سکرو جیومیټري ، د لوړ تورک ګیربکس ، ځانګړي فیډ سلاټ بیرل او د اغوستلو مقاومت لرونکي مصر جوړونې کاروي. د هرې پروژې هدف د نومول شوي رال، ډای، کیفیت کړکۍ او د بریښنا اندازه کولو حد په کارولو سره په ثابت ازموینې نقطه بدل کړئ.
د شیشې ډک ، معدني ډک او ریسایکل شوي پلاسټیکونو لپاره د واحد سکرو مشخص کولو څرنګوالی30 2026-09

د شیشې ډک ، معدني ډک او ریسایکل شوي پلاسټیکونو لپاره د واحد سکرو مشخص کولو څرنګوالی

د اغوستلو په وړاندې مقاومت لرونکي واحد سکرو مشخص کولو لپاره ، دقیق رال او درجه ، د ډکونکي یا فایبر ډول او فیصده ، ریسایکل شوي مینځپانګې ، ککړتیا ، د تغذیې فورمه ، رطوبت ، MFR یا MVR ازموینې حالت ، اړین محصول ، د سکرو سرعت ، د موټرو بار ، خټکي فشار ، تودوخې ، عملیاتي ساعتونه او د اوسني پوښاک نقشه واستوئ. بیا د زیان ځای له مخې سطح غوره کړئ. Nanhaiya 38CrMoAlA، SACM645، 42CrMo او جعلي فولادو سبسټریټ وړاندې کوي، د ژور آئن نایټریډ سره، د الوتنې په سرونو او اړخونو کې د PTA محافظت، او همدارنګه د ټنګسټن کاربایډ او نکل پر بنسټ د سطحي اختیارونه. وړاندیز شوی پیچ باید د میټینګ بیرل سره وڅیړل شي، ځکه چې نوې سخته سطحه نشي کولی پراخ شوی یا غلط شوي بور سم کړي.
د پلاستيکي استخراج ګیربکس پیرود لارښود: میچ تورک ، تناسب او د ماشین انٹرفیس30 2026-09

د پلاستيکي استخراج ګیربکس پیرود لارښود: میچ تورک ، تناسب او د ماشین انٹرفیس

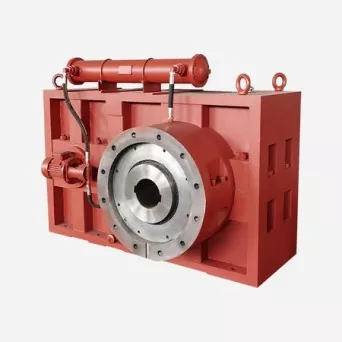
د پلاستيکي ایسټروډر ګیربکس پیرودلو لپاره ، د موټرو ځواک او درجه شوي سرعت مشخص کړئ ، د اړتیا وړ سکرو سرعت حد ، دوامداره او لوړ تورک وظیفه ، د سکرو مقدار او گردش ، د موادو او محصول ، عملیاتي ساعتونه ، د ننوتلو او محصول شافټ انٹرفیسونه ، د نصب کولو موقعیت ، د فشار بار ، غوړ کول ، یخ کول او منل. یوازې د موټرو ځواک د ګیربکس مشخصات ندي. د ورته موټرو سره دوه لینونه کولی شي مختلف تورک ، تودوخه ، شاک ، همغږي او بییرنګ دندې تحمیل کړي. لاسلیک شوی ډراینګ باید د موټرو اړخ شافټ او سکرو اړخ شافټ وپیژني ، د دوی سرعت ، د ګرځیدو لارښوونو ، تناسب ، د نصب کولو ډیټامس او د نصب کولو لپاره اړین هر ارتباط.
د Extruder بیرل فلانج پیرود لارښود: د امر کولو دمخه انٹرفیس مشخص کړئ15 2026-09

د Extruder بیرل فلانج پیرود لارښود: د امر کولو دمخه انٹرفیس مشخص کړئ

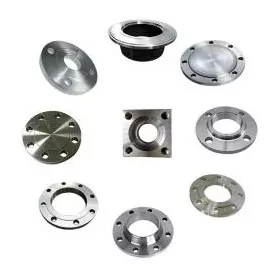
د ایکسټروډر بیرل فلانج پیرودلو لپاره ، یو کنټرول شوی ډراینګ واستوئ چې د بورې ، بهر قطر ، ضخامت ، د موندلو راجستر ، د بولټ نمونه ، د سیل کولو مخ ، مواد ، د سطحې درملنه او ملنګ برخې پیژني. د ریښتیني تودوخې او فشار اساس ، د ایسټروډر یا مړ سر ماډل ، مقدار او تفتیش اړتیاوې اضافه کړئ. یوازې د "ANSI،" "DIN،" "JIS" یا "PN16" کلمو څخه د ګمرک ماشین فلج مه اخلئ. دا حوالې کولی شي معیاري پایپ فلانج یوازې هغه وخت تعریف کړي کله چې بشپړ معیاري ډیزاین او د خدماتو اساس بیان شي. د Extruder اتصال معمولا خپل انٹرفیس ډراینګ ته اړتیا لري ، حتی کله چې یو اړخ د پیژندل شوي فلانج نمونه تعقیبوي.
X
موږ تاسو ته د غوره لټون کولو تجربه وړاندې کولو، د سایټ ټرافيک تحلیل او مینځپانګې شخصي کولو لپاره کوکیز کاروو. د دې سایټ په کارولو سره، تاسو زموږ د کوکیز کارولو سره موافق یاست. د محرمیت پالیسي
رد کړهومنئ