ستاسود انجیکشن مولډینګ سکرو بیرلد خټکي کیفیت، د شاټ تسلسل، او د سایکل وخت پریکړه کوي. لاندې: څنګه د خپل رال لپاره جیومیټري او سطحي درملنه غوره کړئ، د سیټ ساتلو څرنګوالی، او څنګه د ماشین ترتیباتو له لارې تعقیبولو پرځای پیچ، بیرل، یا د چک حلقې ته د عیب موندلو څرنګوالی. زموږ د نایټریډ 38CrMoAlA انجیکشن پیچونه په 950-1050 HV کې د 0.5-0.8 ملي متر نایټریډ پرت لري، د PE، PP، PS، او ABS سوټ، او تر 30٪ پورې د شیشې فایبر اداره کوي. له دې څخه تیریږي، یا د کنسرو رال باندې، بور د 62 HRC ته د سخت الماس سپری کولو ته اړتیا لري. که چیرې محصول راټیټ شي او سایکلونه وغځول شي ، د بل سیټ پوائنټ ته لمس کولو دمخه د ستونزو حل کولو جدول ولولئ.

د انجیکشن مولډینګ سکرو بیرل څه شی دی؟
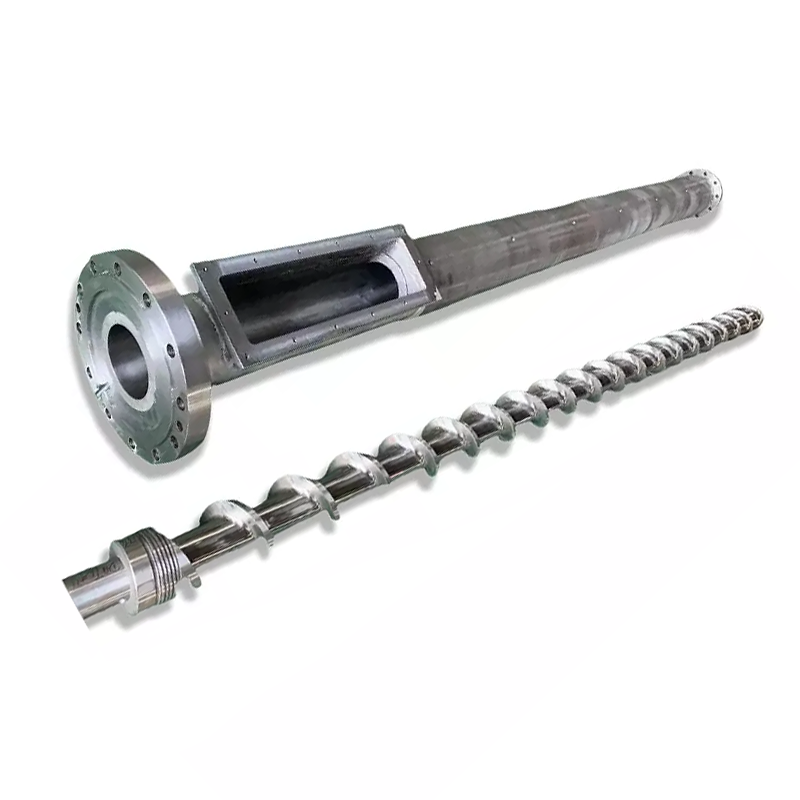
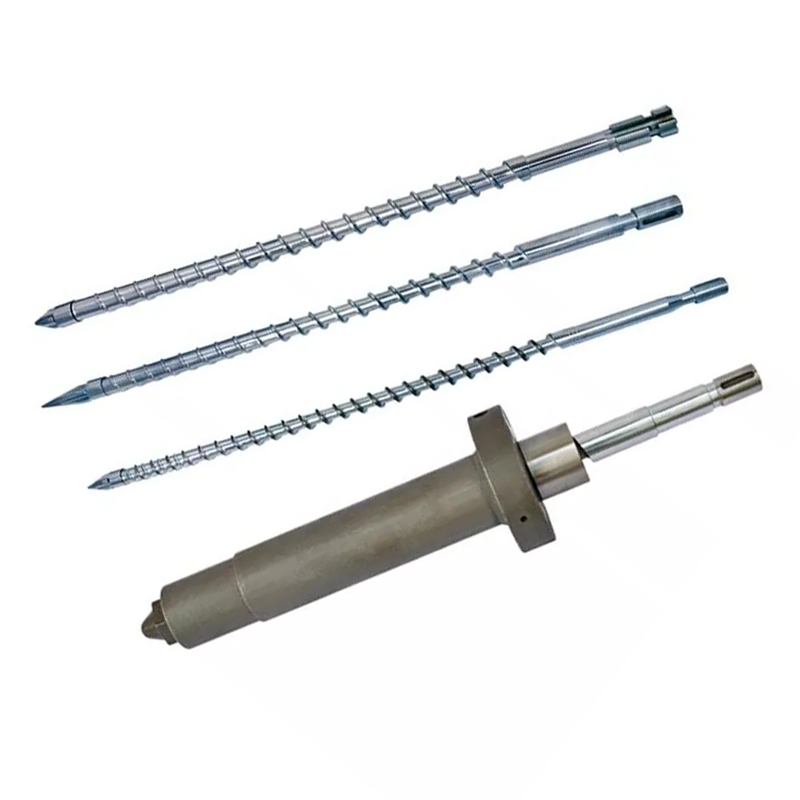
سکرو او بیرل د انجیکشن مولډینګ ماشین پلاسټیک کولو واحد جوړوي. په ګډه، دوی د هوپر څخه کلکې ګولۍ اخلي، دوی یې ماتوي، په یونیفورم خټکي کې یې مخلوط کوي، دقیق شاټ اندازه کوي، او هغه شاټ په مولډ کې داخلوي. هره برخه چې ستاسو ماشین تولیدوي د دې جوړه څخه تیریږي.
مولډرونه نوزونه بدلوي، موډونه موډل کوي، او د اونیو لپاره د تودوخې درجه تنظیموي مخکې له دې چې دوی پلاستيکي کولو واحد وګوري. دا حکم شاته دی. کله چې سکرو یا بیرل واغوندئ ، په کنټرولر کې هیڅ سیټ نقطه پروسه بیرته نه راوړي.
په پلاستیکي کولو کې د سکرو رول
سکرو ډیری خټکي کوي، نه د هیټر بانډونو سره. د بیرل تودوخه مرسته کوي، مګر د خټکي غالب میکانیزم دیتودوخه تودوخه: سکرو پولیمر د ګرم بیرل دیوال په وړاندې راښکته کوي، او رګونه پخپله د موادو دننه تودوخه تولیدوي. له همدې امله د سکرو جیومیټري د تودوخې درجه بدلوي حتی کله چې ستاسو سیټ پوائنټونه حرکت نه کوي.
سکرو هم د شاټ اندازه کوي. دا د پلاستیک کولو لپاره څرخیږي، بیرته راګرځي لکه څنګه چې خټکي د ټیپ مخې ته راټولیږي، بیا ودریږي. هغه فاصله چې دا بیرته اخیستل کیږي ستاسو د شاټ اندازه ده. هر هغه خټکی چې د الوتنې په اوږدو کې شاته لیکي یا د چک حلقه تیریږي دا اندازه فاسد کوي.
په نهایت کې ، سکرو انجیکشن کوي. دا حرکت ودروي او د پلنجر په څیر مخ په وړاندې ځي، د نوزل له لارې منحل کیدو ته اړ کوي. دا دوه ګونی رول، څرخي او متقابل عمل، د انجیکشن سکرو د اخراج سکرو څخه جلا کوي.
د تودوخې په لیږد او کنټرول کې د بیرل رول
بیرل یو دقیق فشار لرونکی برتن دی چې د تودوخې بور سره دی. دا د انجیکشن فشار لري، له بانډونو څخه پولیمر ته تودوخه لیږدوي، او سخت دیوال چمتو کوي چې په مقابل کې یې سکرو شین مواد لري.
د هغې بوره باید ګردي، مستقیم، او په ابعادي توګه ټینګ پاتې شي. کله چې بور د اندازې په اندازه واغوندي، د سکرو پرواز او بیرل دیوال تر مینځ پاکوالی وده کوي. خټکی بیا د الوتنې پر ځای د مخ په وړاندې ځي، او د پلاستیک کولو کچه راټیټوي.
د بیرل تودوخه زون شوی ، معمولا تغذیه ، کمپریشن او میټر کول ، هر یو د خپل کنټرولر او ترموکوپل سره. په یوه زون کې تودوخه شوي ترموکوپل کولی شي د میاشتو لپاره مواد پخوي پداسې حال کې چې نندارې نورمال لوستل کیږي.
څنګه سکرو او بیرل د سیسټم په توګه یوځای کار کوي
دوه برخې د یو جوړه جوړه په توګه ترسره کوي، او هغه شمیره چې جوړه یې تشریح کويریډیل پاکول: د بیرل بور قطر او د سکرو الوتنې قطر تر مینځ نیمایي توپیر.
پاکول د ډیزاین له مخې کوچنی دی. د نوي سیټ لپاره د صنعت اصول د هر انچ سکرو قطر لپاره په هر اړخ کې نږدې 0.001 انچ پاکول دي. په 60 ملي متر (شاوخوا 2.36 انچه) سکرو کې، دا په هر اړخ کې 0.06 ملي میتر ته نږدې کیږي. ستاسو د جوړونې نقشه واک دی، او دا باید تل هغه شمیره وي چې تاسو یې په مقابل کې وګورئ.
دا کوچنۍ تشه ریښتیني کار کوي. دا پولیمر دې ته اړ باسي چې د تیر تیریدلو پرځای د بیرل دیوال په مقابل کې ودروي. د پاکولو دوه چنده کول او پوښل ضعیف کیږي، خټکي ورو کیږي، تولید کمیږي، او ماشین هڅه کوي د تودوخې سره تاوان ورکړي چې ورته اړتیا نلري.
یوازې د یوې برخې ځای په ځای کول په ندرت سره یوه اغوستل شوې جوړه حل کوي. د اغوستلو بیرل دننه یو نوی سکرو یوازې نیمایي ورک شوي پاکوالی بیرته راګرځوي، او بې توپیره نوې برخه د هغې په پرتله ګړندي اغوندي.
د انجیکشن مولډینګ سکرو اناتومي
یو معیاري انجیکشن سکرو په دریو زونونو او د ټیپ اسمبلۍ ویشل کیږي. هر زون دنده لري، او هر یو په داسې طریقه ناکامیږي چې تاسو یې پیژندلی شئ.
| زون | د چینل ژوروالی | دنده | ناکامي څه ډول ښکاري |
|---|---|---|---|
| فیډ | ژور | ګولۍ واخلئ، مخکې یې ولېږئ | پل کول، لوږه، غلط تغذیه، نامناسب بیا رغونه |
| کمپریشن (انتقال) | شالینګ | د بیرل دیوال په وړاندې پولیمر کمپیکٹ او منحل کړئ | بې خونده، ضعیف مخلوط، دا زون لومړی اغوندي |
| اندازه کول | شالید | یو منظم خټکی همغږی او پمپ کړئ | د ډزو توپیر، د تودوخې لوړوالی |
| ټیپ او چیک حلقه | — | د انجیکشن پرمهال د بیک فلو پروړاندې مهر کړئ | د شاټ اندازه ډریف، لنډ شاټونه، د کشن ضایع کول |
د فیډ زون
ژور چینلونه د هاپر له ستوني څخه ګولۍ راوباسي او د جامدو په توګه یې مخ ته وړي. دا زون ډیر نه غوړیږي. دا رسوي.
د تغذیې ستونزې د خټکي ستونزو په توګه مسخره کیږي. که چیرې ګولۍ په ستوني کې پلې شي، یا د تغذیې برخه ډیره ګرمه وي او ګولۍ نرمې او وختي پاتې کیږي، پیچ وږی کیږي. د بیا رغونې وخت بدلیږي، او د شاټ اندازه تعقیبوي. مخکې لدې چې تاسو جیومیټري ملامت کړئ د فیډ - حلق کولنګ چیک کړئ.
کمپریشن (انتقال) زون
چینل د دې برخې په اوږدو کې ټیټ کیږي. دا کموالی پولیمر د ګرم بیرل دیوال په مقابل کې راوباسي او د شین تودوخې تولیدوي چې خټکي کوي.
د کمپریشن زون هغه ځای دی چیرې چې پوښاک تمرکز کوي. دلته د فشار لوړوالی، او خړوبونکي ډکونکي دلته خورا سخت پیس کوي. کله چې تاسو اغوستل شوی سکرو اندازه کوئ، دا هغه ځای دی چې تاسو لومړی نمبرونه ومومئ.
د اندازه کولو زون
ټیټ، دوامداره ژور چینلونه خټکي سره یو ځای کوي او په ثابت فشار کې یې مخکې پمپ کوي. دا زون د شاټ څخه تر شاټ ثبات ټاکي.
د میټرینګ زون اغوستل د شاټ توپیر او په ورته ځایونو کې د خټکي تودوخې لوړیدو په توګه څرګندیږي. سکرو د ورته موادو حرکت کولو لپاره سخت کار کوي.
د سکرو ټیپ ، حلقه چیک کړئ او نه راستنیدونکي والو
د چک حلقه مجلس، کله ناکله د بیرته راستنیدونکي والو په نوم یادیږي، د هغې په پرتله د ډیر پام وړ دی. دا د سکرو په څنډه کې ناست دی او یو کار کوي: د انجیکشن په جریان کې دا سیل کوي، نو خټکی د سکرو د شا پر ځای مولډ ته ځي.
کله چې دا سیل کول ودروي، تاسو د شاټ اندازې توپیر، لنډ شاټونه، او یو ورک شوی کشن ترلاسه کوئ. مولډر د دې تعقیب لپاره د انجیکشن فشار تنظیمولو ، وخت نیولو او تودوخې تنظیمولو کې اونۍ تیروي. له دې څخه هیڅ هم کار نه کوي، ځکه چې خټکي د یوې اغوستې حلقې څخه شاته تښتي.
درې سیګنالونه په ځانګړي ډول د چیک حلقې ته اشاره کوي. کشن د ثابت پاتې کیدو پر ځای د شاټ څخه تر شاټ پورې توپیر لري. د شاټ وزن حرکت کوي پداسې حال کې چې ماشین د عادي رغیدو راپور ورکوي. او د تکرار وړ پروسه ناڅاپه په رال یا ترتیب کې د بدلون پرته ناڅاپي بدلیږي.
د کلیدي سکرو جیومیټري پیرامیټرونه
څلور شمیرې د انجیکشن سکرو تشریح کوي. په دوی پوه شئ، او د عرضه کوونکي نرخ د تور بکس په توګه ودریږي.
د L/D تناسب: تعریف، فورمول، او د رال لخوا وړاندیز شوي ارزښتونه
د L/D تناسبد سکرو کاري اوږدوالی دی چې د بهر قطر لخوا ویشل شوی. یو سکرو د هغې په پرتله 22 ځله اوږد دی چې پراخ دی د 22:1 L/D لري. فورمول په ساده ډول L دی چې د D لخوا ویشل شوی، او د اندازې سره تناسب اندازه کوي: په 22:1 کې یو 50 ملی میتر سکرو د 1,100 ملی میتر اوږدوالی لري.
L/D کنټرولوي چې سکرو څومره خونه لري چې منحل، مخلوط او همغږي کړي. اوږده د ډیر خټکي ظرفیت او غوره مخلوط ورکوي. لنډ د استوګنې لږ وخت ورکوي، کوم چې د تودوخې حساس رالونه ساتي.
د انجیکشن پیچ د اخراج پیچونو څخه لنډ پرمخ ځي. سکرو په دوامداره توګه د پمپ کولو پر ځای په یو وخت کې یو شاټ چمتو کوي، او مواد د شاټونو په منځ کې په بیرل کې ناست دي. پهد L/D تناسب انجیکشن مولډینګتمرین، ډیری ماشینونه د 18: 1 او 25: 1 ترمنځ راځي، د 20: 1 څخه تر 22: 1 سره د عمومي هدف ماشینونو کې عام دي.
د تودوخې سره حساس رالونه لکه PVC د لنډ پای سره مرسته کوي، نو مواد لږ وخت ګرموي. د انجینرۍ پلاستیک چې په بشپړ ډول خړوبولو ته اړتیا لري د اوږدې مودې لپاره ګټه لري. زموږ د L/D تناسب لارښود د سوداګرۍ بندونه په ژوره توګه پوښي.
د کمپریشن تناسب: دا څنګه د شین تودوخې او خټکي کیفیت اغیزه کوي
د کمپریشن تناسبد فیډ زون کې د چینل ژوروالی د میټر کولو زون کې د چینل ژوروالي سره پرتله کوي. د فیډ چینل سره یو سکرو د میټرینګ چینل څخه درې ځله ژوره د 3: 1 کمپریشن تناسب لري.
د کمپریشن تناسب ټاکي چې پیچ څومره سخت مواد کار کوي. لوړ کمپریشن پدې معنی دی چې ډیر شین، ډیر میخانیکي تودوخه، او ډیر تیریدونکي خټکي. ټیټ کمپریشن د پولیمر سره په نرمۍ سره چلند کوي.
دا د رال سره مل کړئ، نه د لوی شمیر لپاره غوره توب ته. د ټیټ ویسکوسیټي پولیوفین مثبت شیر ته اړتیا لري ترڅو په پاکه توګه خړوب شي. د تودوخې سره حساس رالونه لکه PVC، PC، او POM د شین لاندې تخریب کیږي چې PE به کم شي. زموږ د کمپریشن تناسب لارښود د رینجونو له لارې کار کوي.
د الوتنې ژوروالی، د چینل عرض، او په محصول باندې د دوی اغیز
د کمپریشن تناسب یو تناسب دی، او دوه پیچونه د ورته تناسب سره توپیر کولی شي. مطلق ژوروالی مهم دی.
یو ژور میټرینګ چینل په هر انقلاب کې ډیر مواد حرکت کوي، د پلاستیک کولو کچه لوړوي، مګر دا لږ ښه مخلوط کوي او لږ یونیفورم خټکي وړاندې کوي. د ټیټ میټرینګ چینل ښه مخلوط کوي او په هر وار کې په ټیټ محصول کې ، ډیر ثابت تودوخې وړاندې کوي.
د الوتنې عرض او د هیلکس زاویه د لیږدونې موثریت اغیزه کوي او د الوتنې په ځمکه کې مواد لیدل کیږي. دا د ډیزاین توضیحات دي چې تاسو یې د سکرو ډیزاینر ته د خپلې پروسې په تشریح کولو سره مشخص کوئ ، نه هغه شمیرې چې تاسو یې باید له میز څخه غوره کړئ.
د سکرو قطر او د شاټ اندازه اړیکه
د سکرو قطر د ماشین شاټ ظرفیت ټاکي. یو لوی پیچ د مخکینۍ سفر په هر ملی متر کې ډیر حجم بې ځایه کوي، نو دا یو لوی شاټ وړاندې کوي.
عملي قاعده د آرامۍ بډ دی، نه سخت حد. داسې شاټ چل کړئ چې د بیرل ظرفیت یوه کوچنۍ برخه کاروي او مواد په بیرل کې ډیر اوږد ناست وي ، د تودوخې او تخریب له لارې سایکل چلوي. په نږدې بشپړ ظرفیت کې وګرځئ او تاسو د دوامداره بسته بندۍ لپاره اړین کشن له لاسه ورکوئ.
ډیری مولډرونه د بیرل د کارولو وړ حد په مینځ کې یو شاټ په نښه کوي. که ستاسو برخه د دې بانډ څخه بهر وي، سمه حل د مختلف سکرو قطر دی، نه د سخت ماشین ترتیب.
دلته زموږ خپور شوی ابعاد جدول دی ، کوم چې ښیې چې څنګه د شاټ ظرفیت د پیچ او بیرل اندازه په هغه حد کې تعقیبوي چې موږ یې جوړوو. دا د خپل ماشین موندلو لپاره وکاروئ، یا د هغه قطر اندازه وګورئ چې یو عرضه کوونکي تاسو ته حواله کوي.
| شاټ (ج) | سکرو Ø × اوږدوالی (mm) | بیرل Ø × اوږدوالی (mm) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
د لوستلو لپاره دوه شیان. د شاټ ظرفیت د قطر سره لوړیږي، لکه څنګه چې فزیک غوښتنه کوي. او د بیرل بهر قطر د دې سره وده کوي ، له همدې امله لوی سکرو هیڅکله وړیا اپ گریڈ نه دی: دا د مختلف ماشین اندازې ټولګي ده.
د انجیکشن مولډینګ سکرو ډولونه: کوم یو ته اړتیا لرئ؟
پنځه سکرو کورنۍ نږدې هر انجیکشن غوښتنلیک پوښي. سم ستاسو په رال پورې اړه لري او ستاسو برخه څه غوښتنه کوي.
| د سکرو ډول | دا څه کوي | لپاره غوره | کمزوری |
|---|---|---|---|
| عمومي هدف (GP) | واحد الوتنه، درې معیاري زونونه | PE، PP، PS، ABS، د ډیری اجناسو resins | جوړجاړی هندسی؛ د تقاضا رالونو سره مبارزه کوي |
| خنډ | دوهم الوتنه د خټکي حوض څخه قوي بستر جلا کوي | ښه خټکی، لوړ محصول، غیر منحل حساس برخې | ډیر لګښت؛ په اسانه رالونو باندې ډیر کیل |
| مخلوط کول / مرکب کول | د میډاک یا پن مخلوط برخې اضافه کوي | د رنګ ماسټر بیچ، ډک شوي مرکبات، د سټیک حساس برخې | اضافي پوښ؛ د تودوخې حساس رالونو لپاره غلط |
| وینځل شوی (دوه مرحله) | د ډیکمپریشن زون پلس وینټ پورټ بې ثباته راوباسي | هایګروسکوپیک رالونه چیرې چې وچول غیر عملي دي | پېچلی; وینټ کولی شي وچول شي که نه وي |
| د PVC ځانګړي | ټیټ کمپریشن، پالش شوي سطحونه، هیڅ مړ ځایونه | سخت او انعطاف وړ PVC | په مقصد جوړ شوی؛ د عمومي هدف پیچ نه |
عمومي هدف (GP) سکرو: خورا عام، غوره لپاره؟
د GP سکرو یو جوړجاړی دی، او یو ښه دی. دا د منلو وړ PE، PP، PS، او ABS چلوي، کوم چې د اجناسو ډیری پوښښ پوښي. ماشین جوړونکي دا د معیاري په توګه لیږدوي ځکه چې دا ترټولو خوندي ډیفالټ دی کله چې دوی نه پوهیږي چې تاسو به څه چلوئ.
جوړجاړی تاسو ته لګښت ورکوي کله چې رال غوښتنه کیږي. د GP سکرو په شیشې ډک نایلان ګړندی اغوندي. په سخت PVC کې د GP سکرو مواد خرابوي. د GP سکرو په پتلی دیوال برخه کې د اعظمي محصول لپاره فشار راوړي بې خولۍ وړاندې کوي. کله چې له دې څخه کوم یو ستاسو پروسه تشریح کوي، یو هدف جوړ شوی سکرو یوازې په سکریپ کې د ځان لپاره پیسې ورکوي.
د خنډ سکرو: ښه خټکی جلا کول او یووالی
یو خنډ پیچ د خټکي زون له لارې دوهم الوتنه اضافه کوي. دا الوتنه په فزیکي توګه پاتې جامد ګولۍ له مخکې جوړ شوي خټکي څخه جلا کوي، او جامد مواد د ګرم بیرل دیوال په وړاندې فشار ساتي چیرې چې دوی خړوب ته دوام ورکوي.
پرته له خنډ څخه، جامد ذرات د خټکي حوض دننه پټیږي، د دیوال څخه موصل شوي، او کولی شي د ناپاکۍ په توګه نوزل ته ژوندي پاتې شي. د یو سره، خټکی په بشپړ ډول او په دوامداره توګه پای ته رسیږي.
تادیه په ورته یا لوړ محصول کې د خټکي یووالي غوره ده ، کوم چې د لږ غیر خټکي ، سخت شاټ کنټرول ، او پراخه پروسې کړکۍ په توګه ښیې. هغه مولډرونه چې د پتلی دیوال بسته بندۍ چلوي، نظری برخې، یا هر هغه څه چې ناپاک شوي حساس دي باید د نوم په واسطه وغواړي.
مخلوط / مرکب سکرو: د ډک شوي او رنګ ماسټر بیچ موادو لپاره
د مخلوط کولو پیچونه د اختلاطاتو وقف برخه اضافه کوي، معمولا د ټیپ سره نږدې. د میډاک (فلوټ شوي) برخې د تنګو تشو له لارې منحل کیږي، د قیرین په واسطه غیر منحل شوي ذرات ماتوي. د پن مکسر جریان تقسیموي او بیا یوځای کوي، رنګ او فلر توزیع کوي.
یو وکاروئ کله چې د رنګ سټریک کول د کیفیت ستونزه وي ، کله چې د ماسټر بیچ توزیع مسله وي ، یا کله چې د فلر توزیع برخه فعالیت پرمخ وړي. د تجارت بند د شییر اضافه شوی، کوم چې مخلوط برخې د تودوخې حساس رالونو لپاره غلط انتخاب کوي چې دمخه د دوی د تخریب حد ته نږدې دي.
وینټ شوی / ډیګاسنګ سکرو: د هایګروسکوپیک رالونو لپاره
یو وینځل شوی پیچ دوه مرحلې پرمخ وړي. په لومړي مرحله کې خړوبیږي، بیا چینل په ناڅاپي توګه ژور کیږي، د خټکي فشار په بیرل کې د وینټ بندر کې صفر ته نږدې کوي. رطوبت او بې ثباته هلته تیریږي، ډیری وختونه د خلا لاندې. دویمه مرحله بیا د انجیکشن لپاره خټکي فشاروي.
دا د هایګروسکوپي رالونو لپاره کار کوي چیرې چې وچول غیر عملي یا د باور وړ ندي. دا خطر هم لري: که چیرې دوه مرحلې متناسب وي ، خټکي د ګاز پرځای د وینټ پورټ څخه بهر فشار راوړي. یو وینټ شوی سکرو او یو وینټ شوی بیرل باید یوځای ډیزاین شي، له همدې امله دوی د سیټ په توګه مشخص شوي او په ناڅاپي ډول بیرته نه نیول کیږي.
د PVC ځانګړي سکرو ډیزاین: ولې معیاري پیچ د PVC سره ناکام کیږي
سخت PVC په یوځل کې په دوه لارو کې معیاري سکرو ته سزا ورکوي. دا د پوښ لاندې خرابیږي، د هایدروجن کلورایډ خوشې کوي، چې بیا وروسته د فولادو په وړاندې ناست وي. زیان مخکې له دې چې آپریټر یو عیب وګوري پیل کیږي.
د PVC سکرو دواړه ګواښونو ته ځواب ورکوي. ټیټ کمپریشن شین نرم ساتي. پالش شوي سطحې او د مړې ځای څخه پاک جیومیټري مواد د پاتې کیدو او پخولو مخه نیسي. سیټ تقریبا تل د سطحې درملنې کې د زنګون مقاومت ته اړتیا لري ، نه یوازې د اغوستو مقاومت. زموږد PVC سکرو بیرل لارښودکیمیا پوښي، او زموږمخروطي دوه سکرو بیرلPVC د اخراج اړخ ته خدمت وکړئ.
ستاسو د رال لپاره د ښي سکرو بیرل غوره کولو څرنګوالی
د رال انتخاب په پاڼه کې هره بله پریکړه پرمخ وړي: جیومیټري، فولاد، او سطح. جدول ولولئ، بیا لاندې نوټونه ولولئ، ځکه نوټونه اخطارونه لري.
| رال | عادي L/D | عادي کمپریشن تناسب | د سکرو ډول | ځانګړي یادښتونه |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP یا خنډ | بښونکي. د پاکولو لپاره مثبت شیر ته اړتیا لري |
| PS / HIPS | 20:1 – 22:1 | ۱.۸:۱ – ۲.۵:۱ | GP | ټیټ ویسکوسیټي ، په اسانۍ سره منحل کیږي. په HIPS کې نرم مخلوط |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GP یا خنډ | بې کاره. د شین تودوخې وګورئ، سټریکس په اسانۍ سره ښکاره کیږي |
| کمپیوټر او انجنیري پلاستیک | 22:1 – 25:1 | 2.0:1 – 2.5:1 | خنډ یا GP، ټیټ شین | د لوړې تودوخې درجه، تنګ کړکۍ. اوږد L/D، نرم کمپریشن |
| PVC سخت | ۱۸:۱ – ۲۰:۱ | ۱.۶:۱ – ۲.۵:۱ | د PVC ځانګړي | د سنګر مقاومت اختیاري نه دی. د استوګنې لنډ وخت |
| PVC انعطاف وړ | ۱۸:۱ – ۲۰:۱ | 2.0:1 – 2.8:1 | د PVC ځانګړي | د سختو په پرتله ډیر بخښونکی، لا تر اوسه زیان رسونکی |
| PET (preform) | 20:1 – 24:1 | ټیټ، دقیق اندازه کول | په هدف جوړ شوی PET | وچ کړئ یا یې خراب کړئ. ټیټ شین، لږترلږه استوګنځی، پالش شوي سطحونه |
| POM (acetal) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP، ټیټ شیر | که ډیر تودوخه شي په چټکۍ سره خرابیږي. د تودوخې دقیق کنټرول |
| د شیشې ډک / خړوبونکی | د بنسټ رال | د بنسټ رال | د اساس ډول + سخت سطح | جیومیټری د بنسټ رال تعقیبوي. دسطحهدا هغه څه دي چې بدلیږي: د بایمیټالیک تګ |
د دې جدول کارولو څرنګوالی:دا عادي خپاره شوي سلسلې او د پیل ټکي دي، نه مشخصات. ستاسو ماشین، ستاسو درجه، ستاسو برخه، او ستاسو محصول شمیرې بدلوي. د سکرو ډیزاینر ستاسو د اصلي پروسې پروړاندې وروستی جیومیټري تاییدوي. هیڅکله د دې خبرو اترو پرته د عمومي میز څخه امر مه کوئ.
PP او PE: نیم کرسټال، منځنی شیر
Polyolefins اسانه قضیه ده. دوی شین زغمي، په پراخه کړکۍ کې خړوبیږي، او د GP سکرو بخښي. اعتدال څخه تر لوړ فشار ښه کار کوي، ځکه چې دا د ټیټ ویسکوسیټي رالونه مثبت شیر ته اړتیا لري ترڅو په پاکه توګه خړوب شي نه د نیمه پړسوب له لارې تیریږي.
په پتلو دیوالونو کې محصول سخت فشار ورکړئ، او د خنډ سکرو په ورته سرعت کې د بشپړ خټکي په وړاندې کولو سره خپل لګښت ترلاسه کوي.
ABS او PS: Amorphous، د شین حرارت وګورئ
بې مورفوس رالونه د یوې اندازې په اوږدو کې نرمیږي د دې پرځای چې په تیز نقطه کې خړوب شي. PS په ټیټ کمپریشن کې چلیږي ځکه چې دا په اسانۍ سره منحل کیږي. ABS ډیر پاملرنې ته اړتیا لري: دا سټریکس او سپیل ښیې کله چې خرابیږي ، او د تودوخې تودوخه معمولا لامل وي.
که د ABS برخې سټریک وي او ستاسو سیټ پوائنټونه سم ښکاري ، مخکې له دې چې تاسو د وچونکي شک ولرئ شکمن شییر کړئ. د تودوخې حساس امورفوس رال باندې یو تیریدونکي کمپریشن تناسب خپل نیمګړتیاوې رامینځته کوي.
کمپیوټر او انجنیري پلاستیک: د تودوخې لوړه، اوږد L/D
PC، نایلان، PBT، او د دوی خپلوان په لوړه کچه خړوبیږي او له هغې پورته نږدې خرابیږي. دوی بشپړ خټکي ته اړتیا لري، کوم چې د اوږدې L/D لپاره استدلال کوي، مګر دوی د استوګنې وخت هم مجازات کوي، کوم چې په لوی بیرل کې د خټکي ساتلو په وړاندې استدلال کوي.
ریزولوشن د نرم کمپریشن او د سم اندازې شاټ سره اوږد L/D دی. د شاټ اندازه په کمپیوټر کې غلطه ترلاسه کړئ او د تودوخې له لارې د موادو جریان تر هغه وخته پورې چې ژیړ شي، مهمه نده چې پیچ څومره ښه وي.
PVC سخت او انعطاف منونکی: د سنګر مقاومت مهم
د PVC په اړه پورته هرڅه په انتخاب کې پلي کیږي. سخت PVC د L/D او کمپریشن دواړو په ټیټ پای کې ناست دی، ځکه چې وخت او شین دواړه دښمنان دي. د سطحې درملنه باید د زنګ سره مقاومت وکړي، نه یوازې د خړوبولو، او دا د بایمیټلیک بیرل دننه د الیاژ انتخاب بدلوي.
PET او POM: ټیټ شیر، د تودوخې دقیق کنټرول
PET هایګروسکوپیک دی. په خټکي کې اوبه د پولیمر زنځیرونه هایدروولیز کوي، داخلي واسکاسیټي راټیټوي، او پاڼې پریفورم مات او خړپړ کوي پداسې حال کې چې ماشین داسې ښکاري چې دا ښه روان دی. رال په سمه توګه وچ کړئ، ټیټ شین وخورئ، د استوګنې ځای لنډ وساتئ، او پالش شوي سطحونه مشخص کړئ ترڅو زیرمې جوړ نشي.
POM عادي کمپریشن زغمي مګر کله چې ډیر تودوخه شي په چټکۍ سره خرابیږي، او د تخریب محصولات خطرناک دي. د تودوخې کنټرول او د اوسیدو وخت ډسپلین د هوښیار جیومیټری څخه ډیر مهم دی.
د شیشې ډک او خړوبونکي توکي: 30٪ کرښه
دلته په پاڼه کې روښانه قاعده ده، او دا یو شمیر دی، نه احساس.د شیشې فایبر تر 30٪ پورې: یو نایټریډ 38CrMoAlA سیټ دا اداره کوي.موږ خپل نايټريډ انجکشن سکرو د دې لپاره جوړوو او درجه بندي کوو، چې پرې شوي او تودوخه شوي، بيا په 950-1050 HV کې د 0.5-0.8 ملي مترو په حالت کې ګاز نايټريډ شوي.
د 30٪ شیشې څخه پورته، یا په سر کې د معدني ډکونکي او د شعاع retardant سره، سطح باید بدلون ومومي.د نایټریډ قضیه د خپریدو پرت دی، او د خړوبولو ډکونکی د هغې له لارې د سټیل لاندې د مستحق کیدو په پرتله ډیر ژر پرې کوي.
دا هغه وخت دی چې یوbimetallic screw بیرلد نوي کیدو مخه نیسي او سم مشخصات کیږي: سخت الماس د بور د پوښ زون شاوخوا بشپړ حلقه سپرې کړې ، د داخلي سختۍ 62 HRC ته رسوي. جیومیټری لاهم د بیس رال تعقیبوي. یوازې د سطحې بدلون. زموږبایمتالیک بمقابله نایټریډ لارښودد لګښت منطق له لارې کار کوي.
د بیرل ډولونه، مواد، او د سطحې درملنه
بیرل په ډراماتیک ډول نه ماتیږي. دا خلاصیږي، په خاموشۍ سره، او ستاسو محصول له دې سره اخلي. مواد او سطحه پریکړه کوي چې دا څومره وخت نیسي.
معیاري نایټریډ سټیل بیرل: غوښتنلیکونه او محدودیتونه
نايټريډنګ نايتروجن د فولادو په سطحه توزيع کوي او يوه سخته قضيه جوړوي. موږ خپل 38CrMoAlA انجیکشن سکرو په 500-560 °C کې ګاز نايټرایډ کوو، د 950-1050 HV کې د 0.5-0.8 ملي متر ضخامت نایټریډ پرت تولید کوو. دا د غیر علاج شوي فولادو په پرتله د 30-40٪ لخوا د پوښ مقاومت لوړوي.
د بیس سټیل لومړی تودوخه او تودوخه کیږي، کوم چې په خپله د 50٪ لخوا د شین پوښ مقاومت لوړوي. په ګډه، دا دوه مرحلې د 10,000-20,000 ساعتونو لپاره په غیر منحل رالونو لکه PE او PP کې د خدمت ژوند ورکوي.
د هغې حد د قضیې ژور دی. کله چې د نايټريډ پرت له لارې خړوب شي، د لاندې نرم کور په چټکۍ سره وخوري. موږ د شیشې فایبر تقویه شوي مرکبونو لپاره زموږ د نایټریډ انجیکشن سکرو تر 30٪ پورې درجه کوو (PA پلس شیشې فایبر ، د مثال په توګه). د دې څخه پورته، یا په مسموم رالونو کې، د نایټریډ قضیه بې ساري ده او سطح باید بدل شي.
بایمتالی بیرل: ساختمان، لګښت، او کله چې پیسې ورکوي
یو بایمتالیک بیرل د الماس فولاد بدن ساتي او په بور کې جلا پوښاک الیاژ فیوز کوي. زموږ په بیرلونو کې موږ د بور د پوښ زون د بشپړ حلقې شاوخوا سخت الماس سپری کوو، د داخلي سختۍ 62 HRC ته رسوو.
دا د نایټریډینګ څخه یو بل ډول محافظت دی. نایټریډ شوی قضیه د توزیع طبقه ده چې د ملی متر په برخو کې اندازه کیږي. سپری شوی یا فیوز شوی الیاژ بور د مختلف فلزاتو یو پرت دی، او د خړوبولو ډکونکی باید د دې ټولو څخه تیر شي.
مصر د ګواښ لپاره غوره شوی. د کاربایډ بډایه او ټنګسټن کاربایډ سطحې د شیشې او معدني ډکونکو څخه د خړوبیدو مقاومت کوي. د نکل لرونکی الیاژ د PVC او شعاع ضد مرکباتو څخه د زنګ په وړاندې مقاومت کوي. غلط الماس غوره کړئ او تاسو د بایمیټلیک بیرل لپاره تادیه کړې چې غلط ستونزه حل کوي.
دا تادیه کوي کله چې ستاسو تغذیه خړوبونکي یا زیان رسونکي وي. ریاضي ساده ده: که چیرې یو بایمتالیک سیټ ستاسو په موادو کې د نایټریډ په څیر څو ځله دوام وکړي، د پیرود لوړه بیه په کال کې ټیټ لګښت ته ویشل کیږي، مخکې لدې چې تاسو د سکریپ او کم وخت حساب کړئ چې تاسو یې مخنیوی کوئ.
قطع شوي بمقابله مونولیتیک بیرل: انعطاف او دقیقیت
یو واحد (یو ټوټه) بیرل د یو واحد بدن څخه ماشین شوی. دا مستقیم او متمرکزیت غوره ساتي، او دا د انجیکشن مولډینګ لپاره نورم دی، چیرې چې دقیقیت د شاټ تسلسل چلوي.
قطع شوي بیرلونه د برخو څخه یوځای بولټ کوي، کوم چې د ټول بیرل سکریپ کولو پرته د اغوستلو برخې ته اجازه ورکوي، او د وینټ بندرونو ته اجازه ورکوي چې په انعطاف سره موقعیت ولري. تجارت سیده دی: هر ګډ د غلط تنظیم لپاره فرصت دی ، او د انجیکشن ماشینونه د مرکب اخراج کونکو په پرتله لږ بخښونکي دي.
بیس سټیل او د سطحې اختیارونه چې په هغې کې ناست دي
38CrMoAlAبیس سټیل دی چې موږ یې زموږ د انجیکشن پیچ ماشین کوو، او دا د یو دلیل لپاره د صنعت ډیفالټ دی. د دې کرومیم-مولیبډینم-الومینیم کیمیا د نایټریډ کولو لپاره ډیزاین شوې: المونیم په قضیه کې سخت، باثباته نایټریډونه جوړوي پداسې حال کې چې کور سخت پاتې کیږي.
بیس فولاد میخانیکي بار لیږدوي. د هغې په سر کې سطحه جامې اخلي، او دا هغه ځای دی چې اصلي انتخاب پروت دی. په توګه aد سکرو بیرل جوړونکیموږ د سطحې بشپړ سلسله چمتو کوو، او هر یو مختلف ګواښ ته ځواب ورکوي:
- نايټريډنګ- په 950-1050 HV کې 0.5-0.8 ملي متر طبقه. پاک رالونه، د شیشې فایبر تر 30٪ پورې.
- بایمتالیک سرفیسنګ- سخت مصر د بور د پوښ زون په شاوخوا کې فیوز شوی، تر 62 HRC پورې تړل شوی. د خړوبولو او corrosive دنده.
- د ټنګسټن کاربایډ سپری کول- د تر ټولو سختو سوځیدنې قضیو لپاره.
- د کروم پلیټ کول- یو نرم، د خوشې کولو دوستانه سطح. د رنګ بدلونونو او چپکولو سره مرسته کوي، نه د درنو خړوبولو سره.
- سټینلیس سټیل- کله چې د زنګ وهلو مقاومت یا د موادو پاکوالی د اغوستلو پرځای اړتیا رامینځته کوي.
زموږ د سکرو بیرل موادو لارښود په بشپړ ډول د بیس سټیلونه پرتله کوي.
د سطحې درملنې په پرتله
| مواد / درملنه | سختۍ | د مقاومت جامې | د سناریو مقاومت | لپاره غوره |
|---|---|---|---|---|
| 38CrMoAlA، نایټریډ | 950-1050 HV، 0.5-0.8 ملي متره طبقه | ښه | اعتدال | PE، PP، PS، ABS؛ د شیشې فایبر تر 30٪ پورې. اقتصادي ډیفالټ |
| بایمتالیک سرفیسنګ | 62 HRC ته بوور | ډیر ښه | ښه | د 30٪ څخه پورته شیشې ډک، د منرالونو څخه ډک، ریګرینډ، د کثافاتو دنده |
| د ټنګسټن کاربایډ سپری کول | ډیر لوړ | ډیر ښه | ښه | د سوځیدنې ترټولو سختې قضیې |
| د نکل اساس الیاژ سطحه | د فورمول له مخې غوره شوی | ښه | ډیر ښه | PVC، فلوروپولیمر، د شعاع مقاومت کونکي |
| سخت کروم پلیٹنگ | سخت، ډیر پتلی | اعتدال | ښه | اسانه خوشې کول، اسانه رنګ بدلون، ضد چپک |
| سټینلیس سټیل | په هره درجه کې | اعتدال | ډیر ښه | د ککړتیا یا پاکوالي په مشرۍ غوښتنلیکونه |
د خورا ناپاک تغذیې لپاره سطح مشخص کړئ دا کرښه به واقعیا روانه وي ، نه تر ټولو پاکه. د پاکې قضیې لپاره مشخص کول ترټولو عام لاره ده چې نوې سیټ ژر مړ کیږي.
ساتنه: هر ساعت څنګه ترلاسه کول سیټ کولی شي
ساتنه د اغوستلو مخ نه اړوي. دا تاسو ته د نه منلو وړ ډول په سر کې د مخنیوي وړ پوښاک اضافه کولو مخه نیسي ، او دا تاسو ته د عکس العمل پرځای د بدیل پلان کولو لپاره معلومات درکوي.
د معمول تفتیش چک لیست
| فریکونسی | څه چک کول | ولې |
|---|---|---|
| هر بدلون | د تودوخې تودوخې په پرتله نورمال ، د رغیدو وخت ، د کشن تسلسل ، د موټرو بار | دا د نیمګړتیاوو له څرګندیدو دمخه تیریږي |
| هر مواد یا رنګ بدلوي | په بشپړه توګه پاکول؛ د تور داغونو یا تخریب شوي موادو لپاره پاکول معاینه کړئ | Specks د مړو ځایونو یا په کوم ځای کې تخریب معنی لري |
| میاشتنی | ترموکوپلونه او هیټر بانډونه تایید کړئ؛ د تغذیې - ستوني یخ کول چیک کړئ | یو وچ شوی سینسر د میاشتو لپاره مواد پخوي |
| کله چې سکرو بهر وي | په نښه شوي موقعیتونو کې د الوتنې OD او بیرل بور ID اندازه کړئ؛ د چک حلقه معاینه کړئ | پیچ لا دمخه بهر دی. د اندازه کولو لس دقیقې وړیا معلومات دي |
| لږ ترلږه کلنی (خرابی یا ارتجاعی دنده) | پلان شوي پل: د بشپړ پوښاک اندازه کول، د سمون چک کول، لوستل ثبت کړئ | ډک شوي، PVC، او د ریګرینډ ډیوټي اغوستل د پاک رال په پرتله خورا ګړندي سیټونه |
د پاکولو مناسب پروسیجر کله چې د رالونو یا رنګونو بدلول
د هر تمځای او هر بدلون څخه مخکې پاک کړئ، پرته له دې چې د مصروف ورځو لپاره استثناوې. د بیرل دننه د یخولو لپاره پاتې شوي مواد خرابیږي، سطحونو ته پخیږي، او وروسته د پیرودونکي په برخه کې د تور داغونو په توګه بیرته راستنیږي.
د رنګ بدلونونو، د بندولو لپاره، او د تودوخې حساس پولیمر ته د بدلولو دمخه د سوداګریز پاکولو مرکب وکاروئ. ورجن PE یا PP د مناسبو موادو تر مینځ معمول لیږد اداره کوي. د لوړې تودوخې رالونه لکه PC او PMMA سخت ساتي او ډیر جارحانه پاکولو ته اړتیا لري.
د بندولو دمخه پاک کړئ، نه یوازې د پیل کولو دمخه. هغه څه چې تاسو په یخولو بیرل کې پریږدئ هغه ستونزه کیږي چې تاسو په راتلونکي پیل کې مبارزه کوئ.
د سکرو څخه تر بیرل پاکولو څرنګوالی اندازه کول
دا هغه اندازه ده چې نظر په حقیقت بدلوي، او ډیری هټۍ یې پریږدي.
- پیچ وخورئ او پاک کړئ.ګرم، د پیتل یا مسو وسیلو سره. هیڅکله د فولادو سکریپرونه مه کوئ، کوم چې درملنه شوې سطح پرې کوي چې سکرو پورې اړه لري.
- د اندازه کولو موقعیتونه په نښه کړئد کاري اوږدوالي په اوږدو کې: تغذیه، لیږد، او اندازه کول لږترلږه.
- د الوتنې OD اندازه کړئپه هر ځای کې د بهر مایکرومیټر سره، د احاطې په شاوخوا کې په څو ټکو کې لوستل کیږي ترڅو غیر مساوي پوښاک ونیسي.
- د بیرل بور ID اندازه کړئپه مساوي موقعیتونو او ژورو کې د بور ګیج سره.
- د ریډیل تصفیه محاسبه کول:د الوتنې OD د بور ID څخه کم کړئ او په دوه ویشئ.
- د جوړونې انځور سره پرتله کړئاو هره لوستل د نیټې او ساعتونو چلولو سره لاګ کړئ.
پایله د اصلي تصفیې په مقابل کې تشریح کړئ، نه د یونیورسل شمیرې په مقابل کې. د پلورنځي یو ګټور قاعده: کله چې پاکول د جوړیدو ارزښت شاوخوا دوه چنده وده وکړي ، یا کله چې محصول په ورته سکرو سرعت کې د پام وړ راټیټ شي ، د بدیل پلان پیل کړئ. زموږ د ګام په ګام اندازه کولو لارښود میتود په بشپړ توضیحاتو پوښي.
د پاکولو مهالویش او د مرکب ډولونه پاکول
د کار لپاره مرکب سره سمون خوري. میخانیکي (له خارښ څخه پاک) سکرب د لوړ ویسکوسیټي سره پاکوي. کیمیاوي پاکول په تخریب شوي موادو او کاربن برید کوي. د فومینګ پاکول پراخیږي ترڅو مړو ځایونو ته ورسیږي چې د لامینار جریان له لاسه ورکوي.
ژورې پاکې وقفې په رال پورې اړه لري. د لوړې تودوخې پولیمر کاربن ګړندی رامینځته کوي او ډیر ځله ژور پاکولو ته اړتیا لري. هر هغه څه چې تاسو یې پرمخ وړئ، وقفه په مهالویش کې وساتئ د دې پرځای چې تور داغونو ته انتظار وکړئ ترڅو دا ستاسو لپاره مهالویش وکړي.
کله ترمیم کول او کله بدلول
د خدماتو د هر کال لګښت پرتله کړئ، نه د دوه قیمت ټاګونو. یو بیا رغونه چې نیمایي لګښت لري مګر د کلونو دریمه برخه بیرته راګرځوي په پټه کې ګران انتخاب دی.
ترمیم په سمه توګه تیریږيکله چې اغوستل ابعادي او اعتدال وي ، د اساس فلزي غږ دی ، دا لومړی بیا رغونه ده ، او جیومیټري لاهم ستاسو د رال سره سمون لري.
بدیل په سمه توګه تکیه کويکله چې زنګونه ژور شوي وي، کله چې سکرو مخکې له مخکې بیا جوړ شوی وي، کله چې ستاسو مواد بدل شوي وي او زاړه جیومیټري نور مناسب نه وي، یا کله چې سیټ یو عام اندازه وي چې د بدیل قیمت د ترمیم نرخ ته نږدې وي.
زموږ د ترمیم بمقابله بدیل لارښود بشپړ پریکړې میز وړاندې کوي.
د اضافي سکرو بیرلونو مناسب ذخیره کول او اداره کول
یو اضافي سیټ یوازې ګټور دی که چیرې دا مستقیم او پاک وي کله چې تاسو ورته اړتیا لرئ. پیچونه په افقی ډول د اوږدوالي په اوږدو کې د ملاتړ سره ذخیره کړئ، هیڅکله په سر کې تکیه مه کوئ. دوی د زنګ په مقابل کې پوښ کړئ، پوښ یې وساتئ، او د ځانګړي شیټ او اندازه شوي سختۍ ارقام د برخې سره وساتئ.
د سپیر-سیټ گردش ستراتیژيد هر ډول چټک فیس څخه ډیر ارزښت لري، او نږدې هیڅ عرضه کوونکي به تاسو ته دا نه ووایي. مخکې له دې چې اوسنی سیټ ناکام شي بدیل واخلئ. نوی سیټ چل کړئ، زوړ د بیا رغونې لپاره واستوئ پداسې حال کې چې تولید دوام لري، او بیا جوړ شوی سیټ په شیلف کې د اضافي په توګه وساتئ.
تاسو اوس د صفر غیر پلان شوي بند وخت سره یو گردش لرئ، او هر راتلونکی بدیل ستاسو په مهالویش کې د شنبې په ورځ د ماسپښین د 2 بجو پرځای پیښیږي. ستراتیژي د کاري پانګې یوه سیټ لګښت کوي او دا په لومړي ځل بیرته تادیه کوي کله چې خرابي نه وي.
ایا دا پروسه ده یا ماشین؟ د پریکړې دروازه
دلته هغه برخه ده چې هیڅ سیالي نه لیکي، او دا به تاسو د دې لارښود د پاتې برخې په پرتله ډیر وخت خوندي کړي.
کله چې د مولډینګ نیمګړتیا څرګندیږي ، ډیری ټیمونه د ماشین تنظیماتو ته رسي. د تودوخې درجه، د شا فشار، د انجیکشن سرعت، وخت ونیسئ. ځینې وختونه دا سمه ده. مګر کله چې د پلاستیک کولو واحد اغوستل شي ، هیڅ ترتیب پروسه بیرته نه راولي ، او اونۍ په لټون کې ورکیږي چې هیڅکله بریالۍ نشي.
مخکې له دې چې تاسو بل سیټ پوائنټ ته لاس ورکړئ دا دروازه پرمخ وړئ.
1. ایا کوم بدلون راغلی؟نوی رال لاټ، نوی رنګینټ، نوی ریګرینډ تناسب، نوی مولډ، یو څوک تنظیم شوی؟ که هو، بدلون تعقیب کړئ. دا د پروسې ستونزه ده تر هغه چې بل ډول ثابت نشي.
2. ایا عیب ناڅاپه ښکاره شو، یا په څو اونیو کې راښکاره شو؟په بدلون کې ناڅاپه ټکي یا مات شوي برخې. په اغوستلو کې تدریجي ټکي. جامې په شپه کې نه راځي.
3. آیا کشن د شاټ لپاره یو شان دی؟یو متضاد کشن د چک حلقه خبرې کوي. د هر څه دمخه یې معاینه کړئ.
4. ایا محصول په ورته سکرو سرعت کې راټیټ شوی، یا د بیا رغونې وخت پراخ شوی؟دواړه په تصفیه کې اشاره کوي، معنی د پیچ یا بیرل پوښ. ترتیبات نشي کولی له لاسه ورکړې پاکوالی بیرته راولي.
5. آیا د تودوخې درجه په نه بدلیدونکي سیټ پوائنټونو کې لوړیږي؟سکرو اضافي شین تودوخه تولیدوي، معمولا ځکه چې دا د اغوستل شوي پاکوالي په وړاندې سخت کار کوي.
6. آیا تور داغونه د هر پاکولو وروسته بیرته راځي؟مواد په یوه مړ ځای کې ځای پرځای کیږي. په یو زوړ سیټ کې، دا مړ ځای اکثرا د تخریب شوي خټکي د پاکولو لپاره اغوستل کیږي.
د 3 څخه تر 6 پورې پوښتنو ته درې یا ډیر "هو" ځوابونه پدې معنی دي چې ماشین تاسو ته وایی چې د پلاستیک کولو واحد اغوستی دی. ټوننګ بند کړئ. سکرو وباسئ او اندازه یې کړئ.
اندازه کول یو ساعت وخت نیسي. د ترتیباتو له لارې د میخانیکي عیب تعقیب اونۍ وخت نیسي، او دا هیڅکله نه بدلیږي، ځکه چې ځواب هیڅکله په کنټرولر کې نه و.
د روټ-کاز جدول سره د ستونزو حل کولو لارښود
لاندې هر نیمګړتیا د پروسې یا میخانیکي پوښاک څخه راځي. د میز نومونهپیچ او بیرلاصلي لامل، ځکه چې دا نیم دی چې هرڅوک یې پریږدي.
| ستونزه | علامه | د سکرو / بیرل اصلي لامل | اصلاحي اقدام |
|---|---|---|---|
| تور لکۍ / د سوځیدنې نښې | په برخه کې تورې داغونه یا تارونه؛ د بندیدو وروسته بدتر | تخریب شوي مواد په زنګانه پاکوالي یا مړ ځای کې ځای پرځای شوي؛ سکور شوی بور خراب شوی پیچ سطح | ژوره پاکول. که چیرې سپیک بیرته راشي، کش کړئ او معاینه یې کړئ. د نمرې کولو او اغوستل شوي پاکولو لپاره چیک کړئ. ځای په ځای کړئ که چیرې سیټ د ساتونکي مواد وي |
| متضاد شاټ اندازه / لنډ شاټونه | د ډزو وزن کمیږي؛ کشن په شاټ پورې توپیر لري | چیک کړئ حلقه مهر نه کوي(ډیری عام)؛ خرابې الوتنې پریږدي چې په شاته لیک شي د بیرل بور لوی اندازه | لومړی د چک حلقه معاینه کړئ. بیا پاکوالی اندازه کړئ. ترتیبات به د لیک نه راستنیدونکي والو حل نه کړي |
| د تودوخې د تودوخې لوړیدل | د ریښتینې تودوخې درجه د ټاکلو نقطو څخه پورته؛ د موادو رنګ ورکول | د غلط کمپریشن تناسب څخه ډیر شین؛ اغوستل شوی پاکوالی چې پیچ سخت کار کوي؛ تیر شوی ترموکوپل | ترموکوپلونه تایید کړئ. د سکرو سرعت او شاته فشار چیک کړئ. که جیومیټری د رال لپاره غلط وي، سکرو درست دی |
| ورو رغونه / اوږد پلاستيک کول | د بیا رغونې وخت اوږدیږي؛ د سایکل وخت وده کوي | اغوستل شوی پاکوالی د پمپ کولو موثریت کموي؛ د تغذیې برخې مسله؛ د رال لپاره غلط جیومیټری | لومړی د فیډ - ستوني یخ کول او د ګولی تغذیه چیک کړئ. بیا د نقاشۍ په مقابل کې پاکوالی اندازه کړئ |
| د موټرو بار / شاته فشار لوړیدل | په ثابت محصول کې د موټرو amps پورته کول؛ د تورک الارمونه | په بوره کې د سکرو راښکته کول (غلط تنظیم کول، کم شوی سکرو)؛ ډیر پوښل تخریب شوي مواد ساختماني مقاومت | سیده او پیچ مستقیم چیک کړئ. یو ځوړند پیچ د بور یو اړخ اغوندي او یو نوی بیرل هم له مینځه وړي |
| د موادو تخریب / رنګ کول | ژېړوالی، سپېل، خړپړتيا، بوی | د استوګنې وخت ډیر اوږد (د بیرل لپاره ډیر کوچنی ډزې)؛ شییر ډیر تیریدونکی؛ مړي ځایونه د موادو ساتل | د شاټ اندازه او د بیرل ظرفیت تناسب چیک کړئ. ورق کم کړئ. د تودوخې حساس رالونو کې، د ټیټ کمپریشن سکرو ممکن یوازینی ریښتینی حل وي |
| بې خړوبه / په یوه برخه کې جامد ذرات | سختې ټوټې؛ د لینز په څیر نیمګړتیاوې؛ ضعیف ځایونه | د خړوبولو ناکافي ظرفیت: L/D ډیر لنډ، کمپریشن غلط، محصول هغه څه تیریږي چې سکرو یې منحل کولی شي، یا د پاکولو خرابوالی | محصول کم کړئ یا د خنډ پیچ ته لوړ کړئ. که سیټ اغوستل شوی وي، هیڅ ترتیب خټکی بیرته نه راولي |
| د رنګ لړی / کمزوری خپریدل | نابرابر رنګ؛ ماسټر بیچ نه خپریږي | د مخلوط کولو برخه نشته؛ د خراب سکرو مخلوط کول؛ د ډک یا رنګ شوي مرکب لپاره غلط پیچ | د مخلوط کولو برخه مشخص کړئ (مډاک یا پن). ډاډ ترلاسه کړئ چې سکرو په ساده ډول لومړی نه ستړی شوی |
تورې کرښې او د سوځیدنې نښې
تخریب شوی پولیمر په یو ځای کې ځای پر ځای کیږي او ټوټې ټوټې کیږي. د پټیدو کلاسیک ځایونه د پاکولو اغوستل، یو سکور شوی بور، د چک یوه خرابه حلقه، او هر هغه مړ ځای دی چیرې چې جریان ودریږي.
لومړی ژور پاک کړئ. که چیرې داغونه د بشپړ پاکولو وروسته بیرته راشي، مواد په ساده ډول پاتې نه وي. دا ستاسو په ماشین کې د ځای په واسطه په دوامداره توګه تولید کیږي، او تاسو اړتیا لرئ چې سکرو راوباسئ او ومومئ.
متضاد شاټ اندازه یا لنډ شاټونه
مخکې له دې چې تاسو یو ترتیب ته لاس ورکړئ حلقه وګورئ. کله چې د بیرته راستنیدونکي والو سیل کول ودروي، د انجیکشن په جریان کې خټکي شاته وتښتي، او هغه شاټ چې ماشین یې فکر کاوه اندازه یې هغه شاټ نه دی چې مولډ ترلاسه کوي.
ډالۍ کول کشن دی. یو ثابت بهیر یو ثابت کشن لري. کله چې کشن د ډزو په لور ودریږي، خټکي داسې ځای ته ځي چې باید نه وي.
د تودوخې لوړوالی یا ډیر لوړ وخورئ
ریښتیني خټکی د پلټنو سره اندازه کړئ د دې پرځای چې په سایټونو باور وکړئ. که چیرې ریښتیني خټکي د زونونو څخه پورته ښه تیریږي ، اضافي تودوخه د شین څخه راځي ، نه د بندونو څخه.
د شین تودوخې لوړیږي کله چې کمپریشن د رال لپاره ډیر تیریدونکی وي ، کله چې د سکرو سرعت خورا لوړ وي ، کله چې د شا فشار ډیر وي ، او کله چې یو اغوستل شوی سکرو د ورته موادو حرکت کولو لپاره سخت کار وکړي.
ورو سکرو بیا رغونه / اوږد پلاستیک کولو وخت
په هاپر کې پیل کړئ. د برج کولو ګولۍ، د ډیر ګرم تغذیه ستوني، او ناکافي تغذیه یخ کول ټول د سکرو او اوږدوالی بیا رغونه لوږه کوي، او هیڅ یو یې د سکرو نیمګړتیا نلري.
که تغذیه صحي وي او بیا رغونه لاهم ورو وي، د پاکولو اندازه اندازه کړئ. یو سکرو چې د اغوستلو لپاره یې د پمپ کولو وړتیا له لاسه ورکړې وي د ورته شاټ ډکولو لپاره ډیر وخت نیسي ، او د سایکل وخت یې منعکس کوي.
د موټرو بار یا شاته فشار لوړیدل
په ثابت محصول کې د amps لوړیدل پدې معنی دي چې یو څه مقاومت کوي. په بور کې د خړوب شوي سکرو راښکته کول خطرناکه قضیه ده: دا د بیرل یو اړخ اغوندي، او د دې غلط تنظیم پروړاندې نصب شوی نوی سکرو په ورته مهالویش کې ورته ورته اغوندي.
مخکې له دې چې تاسو کوم څه امر وکړئ مستقیم او سمون وګورئ. یو طرفه بور لباس د ګوتو نښه ده.
د موادو تخریب یا رنګ ورکول
دوه لاملونه غالب دي: مواد ډیر ګرم دي، یا دا د ډیر وخت لپاره ګرم دی. دوهم هغه دی چې خلک یې له لاسه ورکوي.
هغه شاټ چې د بیرل پاڼو لپاره خورا کوچنی وي د سایکل په اوږدو کې ناست وي، په نرمۍ سره پخوي تر څو چې ژیړ شي. هیڅ سکرو ډیزاین په لوی بیرل کې د ټیټ اندازې شاټ نه حل کوي. د سکرو قطر سم کړئ، یا دنده یو کوچني ماشین ته انتقال کړئ.
د بدیل سکرو بیرل امر کولو څرنګوالی
هیڅ سیالي کونکي دا نه پوښي، او دا هغه برخه ده چې پیرودونکي واقعیا ورته اړتیا لري. که تاسو د OEM څخه امر وکړئ یا د خپلواک څخهد سکرو بیرل فابریکه، ورته معلومات نرخ چلوي.
ابعاد او مشخصات چې تاسو یې باید چمتو کړئ
- د ماشین برانډ او ماډل.د نوم پلیټ عکس د نصب کولو او ډرایو پای ابعادو تصدیق کولو لپاره کافي دی.
- د سکرو قطر او د L/D تناسب،د نقاشۍ یا مستقیم اندازه کولو څخه.
- رال، د ډکونکي منځپانګې سره.دا په لیست کې د هر څه په پرتله د بیس سټیل او د سطحې درملنه چلوي.
- د شاټ اندازه او د هدف دورې،نو جیومیټری د کاپي کولو پرځای غوره کیدی شي.
- یو انځور، یا د اغوستل شوي نمونې.یا هم کار کوي. اغوستل شوی برخه اندازه کیدی شي او بشپړ جیومیټري بیا رغول کیږي.
- تیر ځل څه غلط شوي.د برخې سره د پوښاک نمونه ولیږئ. د مسموم ابعاد ضایع کیدو ته ابریشن وایي. پیټینګ corrosion وايي. یو طرفه لباس ته سمون وايي، کوم چې یو نوی پیچ به حل نه کړي.
دا وروستی توکي هغه دي چې پیرودونکي یې هیر کړي، او دا هغه دی چې تاسو د ناکامۍ وفادار کاپي پیرود بندوي.
OEM - میچ vs ګمرک ډیزاین: ګټې او زیانونه
د OEM لوبهاصلي جیومیټري بیا تولیدوي. دا سمه زنګ دی کله چې اصلي سکرو ستاسو پروسې سره مناسب وي او په ساده ډول ورک شو. د وړاندوینې وړ ، د نقاشۍ پروړاندې د تایید وړ ، د پروسې بیا تایید نه.
یو دودیز ډیزاینجیومیټری بدل کړئ د هغه څه سره سم چې تاسو واقعیا نن ورځ چلوئ. دا سمه زنګ دی کله چې پروسه حرکت کوي او سکرو نه و: تاسو ریګرینډ اضافه کړی ، ډکې درجې ته بدل شوی ، د محصول هدفونه بدل شوي ، یا اصلي سکرو هیڅکله ستاسو رال په ښه توګه نه اداره کوي.
د OEM میچ امر کول کله چې پروسه بدله شوې ستونزه په نوي فولادو کې بیا تولیدوي. د دودیز ډیزاین امر کول کله چې اصلي ښه وي د هیڅ شی لپاره لګښت او بیا تایید کول اضافه کوي. د اغوستلو نمونه تاسو ته وایی چې تاسو په کوم حالت کې یاست.
څه تمه وکړئ کله چې له چین څخه سرچینه اخلي
د لیډ وخت په جیومیټري، د سطحې درملنه، او آیا انځور شتون پورې اړه لري. د خپل اقتباس سره په لیکلو کې د هغې غوښتنه وکړئ، او پوښتنه وکړئ چې ساعت په څه پیل کیږي: د انځور تصدیق، یا د پیرود امر. دوی ورته نیټه نه ده، او توپیر اکثرا یوه اونۍ وي.
مخکې له دې چې تاسو ژمنه وکړئ درې شیان د پام وړ ارزښت لري:
- کله چې تولید پیل شي.د اغوستل شوي نمونې ریورس انجینر کول د یو چپ پرې کولو دمخه وخت اضافه کوي. یو انځور دا مرحله لیرې کوي.
- هغه څه چې د سطحې درملنه اضافه کوي.د بایمتالیک سرفیسنګ او کاربایډ سپری کول د خپل قطار سره جلا پروسې مرحلې دي.
- د سمندر بار وړونکي، په جلا توګه.دا د تولید مخکښ وخت کې ندی، او دا هغه شمیر دی چې د لومړي ځل پیرودونکي حیرانوي.
زموږ خپل نقل کول د ډیزاین له مخې شفاف دي: موږ د محصول ، بار وړلو او روانې ساتنې پوښښ اټکل شوی لګښت ورکوو ، نو وروسته د موندلو لپاره هیڅ شی شتون نلري. تاسو دا نرخ په 12 ساعتونو کې ترلاسه کوئ.
د لیډ وخت شاوخوا پلان کړئ د اضافي سیټ گردش سره چې مخکې تشریح شوي. ستاسو په مهالویش کې د اغوستلو کښتیو څخه امر شوی سیټ. یو سیټ د ساعت په مقابل کې د خرابې کښتۍ څخه امر شوی ، د هوا له لارې ، په نرخ کې هیڅ څوک د توضیح کولو څخه خوند نه اخلي.
د کیفیت منلو معیارونه او د تفتیش ټکي
دا هغه چکونه دي چې یو ریښتیني عرضه کوونکي له ارزانه څخه جلا کوي. مخکې له دې چې تاسو امر ورکړئ په لیکلي ډول یې غوښتنه وکړئ، او کله چې سیټ راشي دوی یې تایید کړئ:
- د هر الوتنې په اوږدو کې په څو نقطو کې بهر قطر
- د بور قطر او سلنډریت
- د سطحې سختۍ د aاندازه شوی ارزښت(HV یا HRC)، نه د کتلاګ مشخصات
- د نايټريډ قضيې ژورتيا، يا د الماس د طبقې ژوروالی په بايمتالي بور کې
- متمرکز او مستقیم
- د سطحې خرابوالی (Ra)
- د بیس فولاد درجه، تایید شوی
سختۍ او د قضیې ژوروالی هغه دوه دي چې خورا مهم دي، او دوه ډیری وختونه په خاموشۍ سره ټیټ شوي. په 950-1050 HV او 0.5-0.8 ملي متر ژور کې د نایټریډ پرت یو ځانګړتیا ده چې تاسو کولی شئ یو عرضه کوونکي ونیسئ. "نایټریډ" پخپله نه دی.
که یو اقتباس په ډراماتیک ډول د نورو څخه ښکته وي، پوښتنه وکړئ چې فولاد څه شی دی او درملنه څومره ژوره ده. دا تقریبا تل هغه ځای دی چیرې چې توپیر پټیږي، او تاسو یې په لومړیو جامو کې بیرته تادیه کوئ.
زموږ بشپړ سورس کولو واک تھرو د ګمرک سکرو بیرل امر لارښود کې ناست دی.
بدیل یا دودیز انجیکشن سکرو بیرل ته اړتیا لرئ؟ خپل د ماشین ماډل، انځور، یا اغوستل شوي نمونه واستوئ. موږ په 12 ساعتونو کې حواله کوو.
د سکرو بیرل نرخ ترلاسه کړئپه مکرر ډول پوښتل شوي پوښتنې
پوښتنه: د انجیکشن مولډینګ سکرو بیرل څومره وخت دوام کوي؟
الف: په غیر منحرف رالونو لکه PE او PP کې، زموږ د نایټریډ 38CrMoAlA انجیکشن سکرو نږدې 10,000-20,000 ساعته چلیږي. د شیشې ډک مرکبات ، PVC ، او درانه ریګرینډ دا کموي ، او څومره لرې د ډکونکي مینځپانګې او محصول پورې اړه لري. ساعت مه چلوئ او امید: اندازه کول. لږ تر لږه په کال کې یو ځل د اختطاف وړ وظیفې په اړه د ودانۍ ډراینګ په وړاندې د الوتنې OD او بور ID چیک کړئ، او رجحان لاګ کړئ. رجحان، نه د ساعتونو شمیره، تاسو ته وایي چې کله راتلونکی سیټ امر کړئ.
پوښتنه: د سکرو او بیرل تر مینځ معیاري تصفیه څه ده؟
الف: هیڅ واحد ارقام شتون نلري، ځکه چې پاکول د سکرو قطر سره اندازه کیږي. د یوې نوې سیټ لپاره د صنعت اصول د هر انچ سکرو قطر لپاره په هر اړخ کې نږدې 0.001 انچه ریډیل پاکول دي، نو د 60 ملی میتر سکرو په هر اړخ کې 0.06 ملي میتر ته نږدې کیږي. ستاسو د جوړونې انځور واک دی. د عملي خدماتو محدودیت په توګه، کله چې اندازه شوي تصفیه د ساختماني ارزښت نږدې دوه چنده وده ومومي، یا محصول په ورته پیچ سرعت کې د پام وړ کم شوی وي، د بدیل پالن جوړ کړئ.
پوښتنه: ایا زه کولی شم د څو مختلف رالونو لپاره یو سکرو وکاروم؟
ځواب: په کورنۍ کې، هو. د عمومي هدف سکرو PE، PP، PS، او ABS د منلو وړ اداره کوي، له همدې امله ماشین جوړونکي دا د معیاري په توګه لیږدوي. په ټوله کورنۍ کې، نه. په سخت PVC کې د GP سکرو مواد تخریب کوي او فولاد خرابوي. د شیشې ډک نایلان باندې د GP سکرو په چټکۍ سره له مینځه ځي. او د یو شاټ حجم لپاره د سکرو اندازه نشي کولی داسې دنده ترسره کړي چې د موادو پخولو پرته د بیرل کوچنۍ برخه کاروي. که ستاسو رالونه دا تشې پراخې کړي، تاسو له یو څخه زیات سکرو ته اړتیا لرئ، یا د سختې قضیې لپاره ډیزاین شوي سکرو ته اړتیا لرئ.
پوښتنه: زه څنګه کولی شم ووایم که زما د انجیکشن مولډینګ سکرو اغوستل شوی وي؟
ځواب: ماشین لومړی تاسو ته وایی، او مایکرومیټر یې تاییدوي. په ورته سکرو سرعت کې د محصول راټیټیدو لپاره وګورئ، د بیا رغونې وخت غځول، په نه بدلیدونکي سیټ پوائنټونو کې د تودوخې خړوبیدل، تور داغونه چې د پاکولو وروسته بیرته راستنیږي، او د شاټ اندازې تیریدل. له دې څخه هر یو د سکرو ایستل توجیه کوي. بیا د الوتنې OD د مایکرومیټر سره اندازه کړئ او بور ID د بور ګیج سره په مطابقت لرونکي موقعیتونو کې ، او د ډراینګ په وړاندې د ریډیل کلیئرنس پرتله کړئ. نښې نښانې وړاندیز کوي؛ اندازه کول تاییدوي.
پوښتنه: د بایماتلیک سکرو بیرل څه شی دی او زه کله ورته اړتیا لرم؟
الف: یو بایماتلیک بیرل د الماس فولاد بدن ساتي او په بور کې د سخت لباس الماس فیوز کوي. زموږ په بیرلونو کې موږ د بور د پوښ زون شاوخوا بشپړ حلقه سخت مصر سپری کوو، د داخلي سختۍ 62 HRC ته رسوو. کرښه د رسم کولو لپاره اسانه ده:د شیشې فایبر تر 30٪ پورې په نایټریډ 38CrMoAlA سیټ کې ښه پرمخ ځي. د 30٪ څخه پورته شیشې، د منرال ډکونکي یا د شعاع retardant سره، یا په corrosive resin، bimetallic ځي. د نایټریډ قضیه د 0.5-0.8 ملی میتر د خپریدو طبقه ده، او د فولاد لاندې پای ته رسیدو دمخه د هغې له لارې دروند ډکونکی پرې کوي.
پوښتنه: ایا د سکرو ډیزاین د انجیکشن مولډینګ کې د برخې کیفیت اغیزه کوي؟
A: په مستقیم ډول، او د ډیری پروسې ترتیباتو څخه ډیر. د سکرو جیومیټري دا ټاکي چې مواد څومره په بشپړه توګه منحل کیږي، د خټکي تودوخې څومره یونیفورم دی، رنګ او فلر څومره ښه خپریږي، او شاټ څومره مطابقت لري. بې خونده، سټریکس، سپیل، تخریب، او د شاټ توپیر ټول د سکرو ډیزاین یا سکرو لباس ته لږ تر لږه کله چې کنټرولر ته بیرته راځي. کله چې یو عیب د هر ترتیب بدلون سره مقاومت کوي چې تاسو یې کوئ، جیومیټري یا اغوستل معمولا دلیل وي.
پوښتنه: د انجیکشن سکرو او د اخراج سکرو ترمینځ څه توپیر دی؟
الف: د اخراج سکرو په دوامداره توګه څرخیږي او پمپونه پرته له ځنډه مخ په وړاندې ځي. د انجیکشن سکرو دوه دندې ترسره کوي: دا د شاټ پلاسټیک کولو لپاره څرخي ، بیا څرخیږي او د پلنجر په څیر مخ په وړاندې ځي ترڅو دا انجیکشن وکړي. دا متقابل عمل دا دی چې ولې د انجیکشن سکرو په سر کې د چیک حلقه لري، او ولې دوی د L/D نسبت لنډ چلوي، په عموم ډول له 18: 1 څخه تر 25: 1 پورې، د اخراج پیچونو په پرتله. مواد د شاټونو په مینځ کې د انجیکشن بیرل کې هم ناست دي ، کوم چې د استوګنې وخت او د شاټ اندازه کول مهم کوي.
پوښتنه: ایا د سکرو بیرل جوړونکی زما سکرو له نقاشۍ پرته کاپي کولی شي؟
الف: هو. اغوستل شوی برخه واستوئ او جیومیټری اندازه او بیا رغول کیدی شي: قطر، د اړخ تناسب، د چینل ژوروالی، او د ډرایو په پای کې مناسب ابعاد. موږ د انجیکشن سکرو ± 0.001 ملي میتر ته نیسو. یو احتیاط د یادولو وړ دی: یو اغوستل شوی سکرو له فابریکې څخه د وتلو په پرتله کوچنی اندازه کوي ، نو بدیل باید د اغوستلو ابعادو پرځای د اصلي ډیزاین ارادې سره جوړ شي. د اغوستلو نمونه د برخې سره واستوئ ، او نوی سکرو د میراث پرځای د ناکامۍ پروړاندې مشخص کیږي.
پایله
درې نظرونه ټول لارښود لري.
انتخاب د رال تعقیبوي.جیومیټری (L/D، د کمپریشن تناسب، د سکرو ډول) سره سمون لري چې ستاسو پولیمر څنګه خړوبیږي. د سطحې درملنه د دې سره سمون لري چې ستاسو تغذیه څومره ناپاکه ده. پاک رالونه په خوښۍ سره په نایټریډ 38CrMoAlA چلیږي. د خړوبولو او کنسرو فیډونه د بایمیټالیک بور ته اړتیا لري، او د پاکې قضیې مشخص کول ترټولو عام لاره ده چې نوې سیټ ژر مړ کیږي.
ساتنه کلونه اخلي، او ډاټا پالن جوړوي.د هر تمځای څخه مخکې پاک کړئ، د فولادو پر ځای د پیتل سره پاک کړئ، او هرکله چې سکرو بهر وي پاکول اندازه کړئ. د اغوستلو لاګ بدلیږي "ایا دا اغوستل کیږي؟" په "کله به دا کرښه تیریږي؟"، کوم چې د پلان شوي بدلون او بند ترمنځ توپیر دی.
مخکې له دې چې تاسو پروسې تنظیم کړئ ماشین تشخیص کړئ.کله چې محصول راټیټ شي، سایکل اوږد شي، کشن ودریږي، یا د پاکولو وروسته داغ بیرته راستانه شي، د پلاستیک کولو واحد خبرې کوي. ترتیبات نشي کولی ورک شوي تصفیه بیرته راولي یا د چک شوي چک حلقه بیرته راولي. سکرو وباسئ او اندازه یې کړئ.
Nanhaiya له شلو کلونو راهیسې پیچونه او بیرلونه جوړ کړي او په ټوله نړۍ کې 500+ پیرودونکو ته خدمت کوي. زموږ د انجیکشن پیچونه د 38CrMoAlA څخه ماشین شوي، قند شوي او تودوخه شوي، بیا په 500-560 °C کې ګاز نایټریډ شوي، په 950-1050 HV کې د 0.5-0.8 ملي میتر قضیه کې، د ± 0.001 mm په زغم کې ساتل کیږي، او د 02 ساعتونو لپاره 0.001 mm، او 02 02 ته درجه ورکول کیږي. غیر corrosive resins. چیرې چې تغذیه سخته وي، موږ د بور د پوښ زون شاوخوا بشپړ حلقه د سخت الماس سپری کوو او داخلي سختۍ 62 HRC ته رسوو.
مخکې له دې چې تاسو امر وکړئ، زموږ انجنیران ستاسو سره د پیرامیټونو له لارې کار کوي: قطر، د اړخ تناسب، د سکرو چینل ژوروالی، او د 38CrMoAlA او ډوپلیکس الیاژ ترمنځ د موادو انتخاب. دا مشوره وړیا ده، او هغه اقتباس چې تعقیبوي پکې محصول، بار وړلو، او د ساتنې متوقع لګښت شامل دی، نو وروسته هیڅ شی نه ښکاري چې په پاڼه کې نه و.
د تحویلۍ وروسته ، زموږ تخنیکران د نصب او کمیسیون کولو ملاتړ کوي ، تضمین تړون ته ځي (معمولا له یو څخه تر دوه کلونو) ، او د پلور وروسته کومه مسله په 24 ساعتونو کې ځواب ترلاسه کوي او په 48 کې حل کیږي.
موږ ته د خپل ماشین ماډل، رال، او هغه ستونزه راولیږئ چې تاسو یې د حل کولو هڅه کوئ. تاسو به په دولسو ساعتونو کې توضیحات او نرخ ولرئ.
موږ ته خپل ماشین، خپل رال، او څه چې تیر ځل غلط شوي ووایاست. موږ به هغه سیټ مشخص کړو چې دا یې حل کړي، نه هغه چې دا تکراروي.
د اقتباس لپاره ننهای سره اړیکه ونیسئ